 跳到内容

氮气冲洗系统在密封前从咖啡包装中排出富氧空气,但仅凭气体喷嘴并不能证明该过程有效。.
快速回答: 首先确定新鲜度目标、包装和阀门策略、剩余氧气目标和测量方法。然后围绕实际咖啡、包装尺寸、阻隔材料和生产线速度设计气源、调节、输送点、吹扫时间、密封延迟、监控和验收测试。.
这篇文章比我们的 咖啡包装机 并专注于一个特定的设备决策。.
氮气冲洗的工作原理
氮气被引入包装或产品路径,以在封闭前取代部分周围空气。机器必须将足够的气体输送到正确的位置,限制空气的再次进入,并完成良好的密封。成品包装的结果比源头的气体纯度更重要。.
专业咖啡协会讨论了氧气,水分,温度,时间,真空,氮气冲洗,和单向阀在其 咖啡新鲜度.
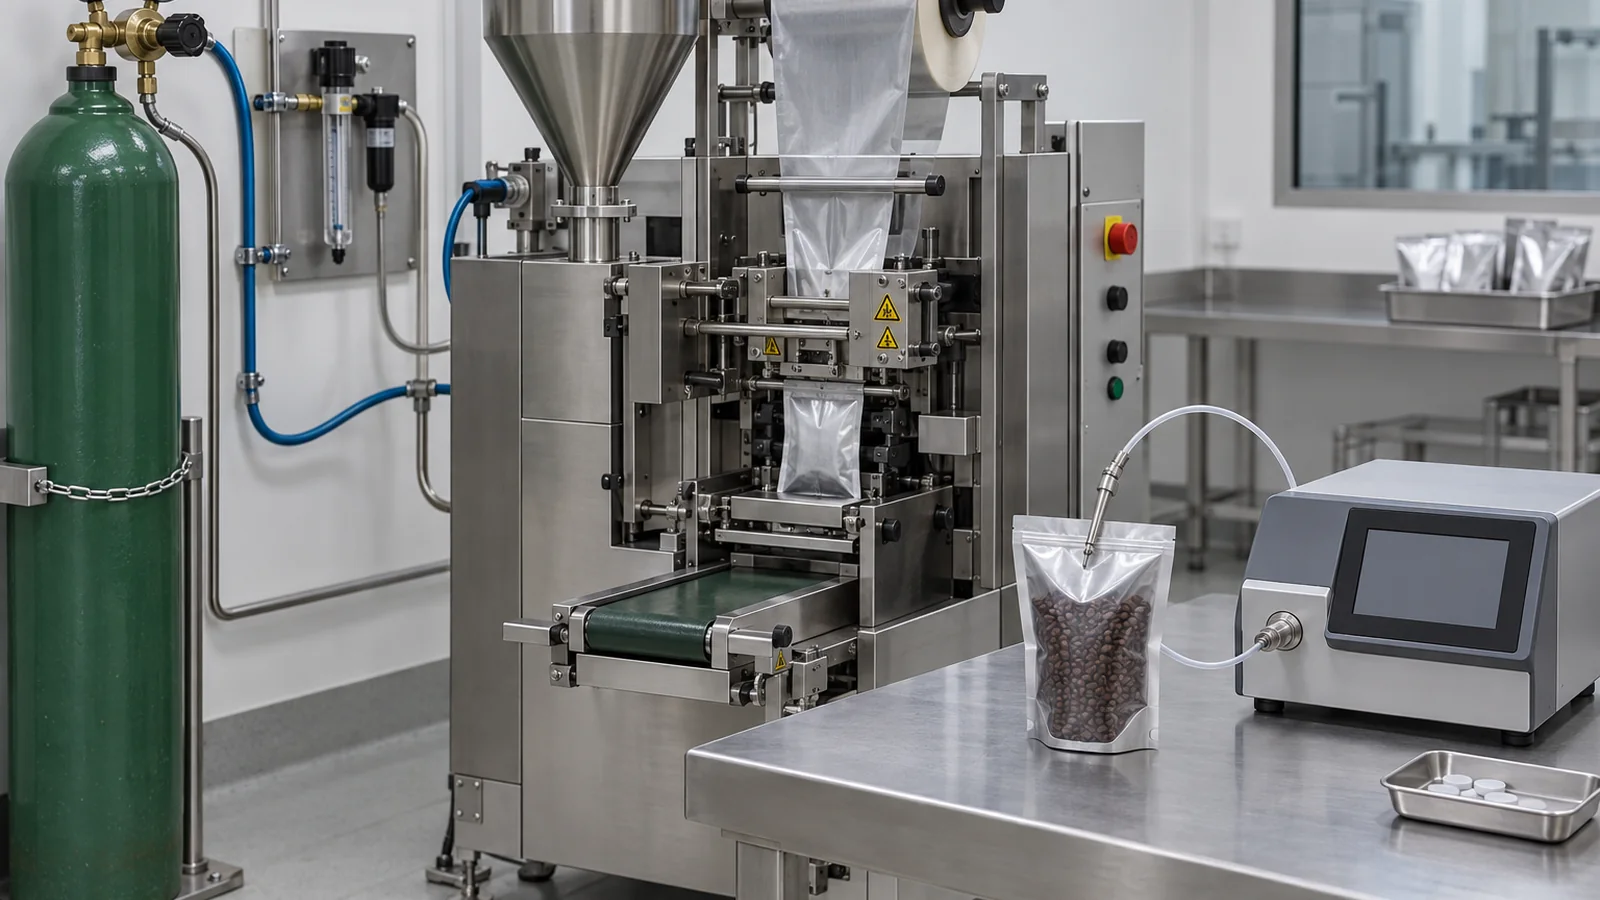
主要系统组件
| 成分 | 功能 | 问题说明 |
|---|---|---|
| 气体源 | 供应氮气 | 钢瓶、批量供应或发生器;纯度和容量 |
| 调节和过滤 | 控制可用供应 | 压力、清洁度、报警和安全连接 |
| 流量控制 | 设置气体输送 | 固定、基于配方或反馈控制 |
| 喷嘴、喷枪或吹扫路径 | 在包装中放置气体 | 相对于咖啡、袋口和密封件的位置 |
| 袋处理和密封 | 限制空气再次进入并关闭包装 | 延迟、运动、顶空和密封窗口 |
| 分析仪 | 测量残余氧气 | 采样方法、校准、定时和频率 |
残余氧是工艺输出
源气纯度和包装残留氧是不同的测量方法。空气可能会留在产品空隙或顶部空间中,在转移过程中进入,或通过密封不良泄漏。定义采样的地点和时间以及如何校准分析仪。.
使用足够的样品来了解变化,而不仅仅是最好的结果。回顾启动,稳定生产,速度变化,袋大小变化以及补货或停机后的时间。.
什么控制结果
- 咖啡的形状、温度、密度和烘焙时间
- 包装体积、顶空、几何形状和屏障
- 气体纯度、压力、流量、位置和吹扫持续时间
- 密封前的填充顺序、沉降和时间
- 线速度和机器定时的变化
- 密封清洁度和完整性
- 单向阀设计和位置
- 储存和配送条件
整个豆子和地面都表现得很顺从
整个咖啡豆含有气体可以移动的空间,但最近烘焙的咖啡豆可以继续释放二氧化碳。研磨咖啡具有更多的暴露表面积,可以将空气保留在粉末床中。未经验证,请勿在产品或重量之间转移气体配方。.
氮气冲洗和单向阀
氮气减少包装时的富氧空气。单向阀允许咖啡释放的气体排出,同时在设计条件下限制向内流动。您是否需要一个或两个取决于烘焙,静置时间,包装,分销和验证计划。.
确认阀门是否是预先安装、在线安装或单独处理的。它们的位置不得与夹持器、导向器、成型、填充或密封相冲突。.
当氮气冲洗可能不是第一笔投资时
- 分销时间短,有效期目标不能证明该系统的合理性。.
- 包装屏障不足或密封不可靠。.
- 将不测量残余氧气。.
- 生产线无法控制清洗和密封之间的延迟。.
- 气体供应、通风或安全操作程序尚未就绪。.
- 更简单的操作改进解决了实际的新鲜度或质量问题。.
如何设置验证试验
- 定义咖啡、烘焙/静置条件、重量和包装批次。.
- 设置气体纯度、压力、流量、喷嘴位置、定时和线速率。.
- 记录密封参数和阀门配置。.
- 在规定的地点和时间对残余氧气进行取样。.
- 检查密封完整性和包装外观。.
- 在代表性产品、尺寸、速度和启动/停止之间重复。.
- 使用有效期工作将包装-大气结果与商业目标联系起来。.
氮气系统FAT检查表
| 检查 | 证据 |
|---|---|
| 供应能力 | 根据生产需求提供稳定的压力和流量 |
| 配方控制 | 包装尺寸的受保护、可重复设置 |
| 分离包装氧气 | 商定的样本数量、方法、时间和结果 |
| 密封质量 | 在约定的检查下无污染或泄漏 |
| 速敏 | 结果在预期速率范围内保持受控 |
| 报警响应 | 低电源或过程故障产生规定的措施 |
| 消耗 | 在规定条件下测量或计算的 |
准备申请审查的信息
将您的咖啡类型、灌装重量、包装图纸和样品、目标可销售产量、生产时间表、公用设施信息和所需的检查范围发送给华联。这些输入允许工程团队定义可测试的配置,而不是假设标准机器适合。.
常见问题
氮气冲洗是否会去除所有氧气?
不会。它会置换富氧空气,但剩余氧气取决于整个过程和包装。.
高纯度氮气和低残留氧气是一样的吗?
不是。气体纯度是输入;成品包装中的残留氧气是工艺结果。.
氮气冲洗的咖啡袋需要阀门吗?
有时候会。这个决定取决于咖啡脱气,烘焙后的时间,包装设计和分销。.
如何测量残余氧?
经校准的分析仪根据规定的方法和时间对包装顶部空间进行采样。.
氮气冲洗可以修复密封不良吗?
不可以。密封泄漏或污染会使包装后的环境发生变化。.
一条生产线使用多少氮气?
消耗量取决于包装体积、流量、清洗方法、速度、产品和目标;在规定条件下测量。.








