跳到内容

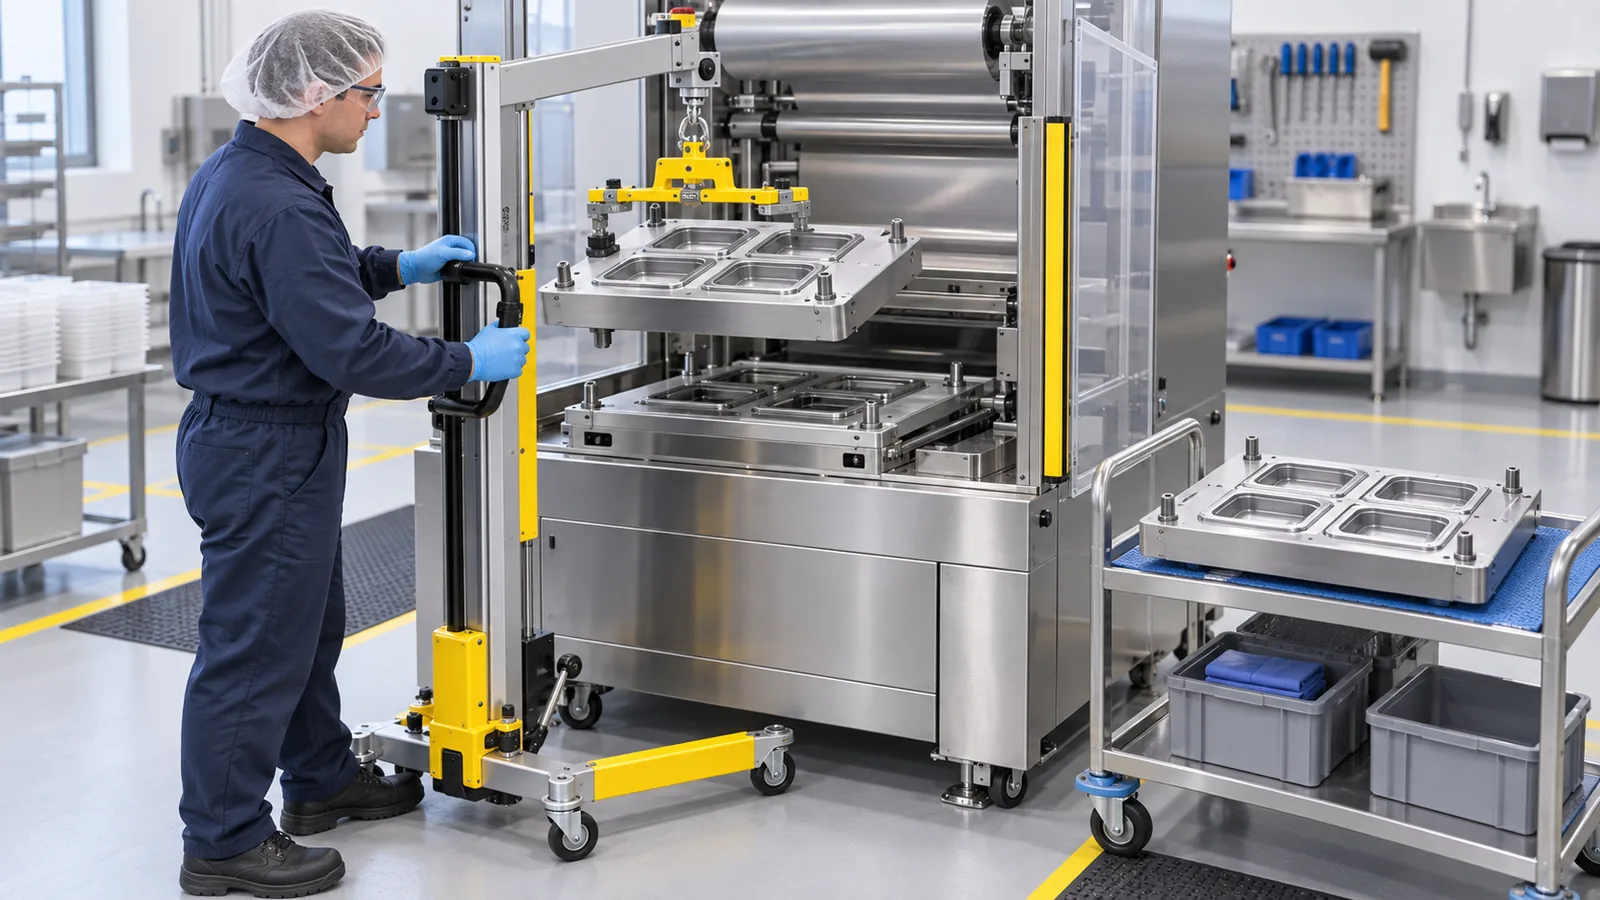
托盘封口机模具转换不仅仅是拆除一个工具并安装另一个工具,它包括安全停机,工具处理,薄膜和配方更改,对齐,预热,首包检查和生产放行。买家应定义哪些托盘差异需要完整的工具和测量转换,从一种格式的最后一个可接受的包到下一个格式的第一个批准的包。.
工具和转换应在完整的 托盘封口机选型流程.
了解主托盘密封机工具组件
根据机器的设计,幅面工具可能包括托盘托架或料袋、密封板、切割刀、周边或轮廓组件、提升和顶出部件、真空或气体通道、传感器和胶片导轨。有些组件是针对幅面的,而其他组件则涵盖一系列托盘。.
要求供应商提供一份带标签的工具清单和更换矩阵。这可以防止团队将更换载体和更换整个密封工具称为同一个操作。.
确定新纸盒格式何时需要不同的工具
托盘长度、宽度、深度、法兰几何形状、腔体布局、拐角半径、切割轮廓、薄膜宽度、产品高度或包装方法的变化可能需要不同的组件。即使托盘具有相同的标称开口,也可能具有影响位置和密封压力的公差或法兰细节。.
在模具设计前提供受控图纸和实物样品。确定哪些尺寸是关键的,并在托盘供应商改变规格时建立责任。.
完整工具更换与托盘载体更换
在保持密封和切割几何形状的情况下,托架或刀片更换可能仅会重新定位托盘。完整的工具更换可能涉及加热和重型组件、工具、刀具、气体路径和重新校准。因此,劳动力、冷却时间、提升设备和验证工作都不同。.
报价应准确说明每种格式包括哪些内容,以及一种工具是否支持多种托盘深度或腔体排列。.
遵循安全的模具更换程序
- 完成该批次,并识别最后接受的包装。.
- 停止机器并应用现场的能量隔离程序。.
- 使加热部件达到规定的安全处理条件。.
- 清除工作区的薄膜、产品碎屑和障碍物。.
- 使用经批准的起重和支撑设备来承受工具重量。.
- 按照规定断开并盖上公用设施;保护密封和切割表面。.
- 按照规定的顺序安装新部件,并检验紧固件和连接。.
- 加载批准的配方和薄膜,然后完成保护干燥检查。.
- 生产试用包,并在通过必要的检查后才发布格式。.
机器制造商的说明和现场的风险评估优先于一般顺序。.
更换后的第一批包装
检查托盘位置、胶片跟踪、配准、密封图案、切割位置、打开行为、泄漏、代码位置、气体结果(如适用)以及顺利进料和卸料。检查每个腔,因为一个局部对准问题可能不会出现在其他地方。.
记录工具标识、配方、材料批次、设置、测试结果、操作员和批准。将不合格的安装包隔离。.
缩短模具更换时间
从观察开始,而不是假设。将需要停机的内部任务与可以在前一次运行继续的情况下安全完成的外部准备工作分开。在停机前对模具、紧固件、薄膜、托盘样品、配方、起重设备、检查清单和测试设备进行阶段清洁。.
其他改进可能包括编码连接、系留紧固件、可重复定位功能、标准化推车、经批准的工具预热、配方控制和实践角色。切勿仅为了缩短时间而取消防护或验证步骤。.
衡量转换对生产效率的影响
测量从最后一个可接受的输出格式包到第一个批准的输入格式包。分别跟踪实际操作时间、等待、调整循环、测试时间、报废和延迟发布。按格式对和工作人员计算平均结果,而不是依赖于一个最佳演示。.
在决定批量大小、生产顺序、备用工具以及新格式是否应与现有格式共享组件时使用这些数据。.
清洁、检查和储存托盘密封器工具
按照批准的工具材料、加热器、密封件、刀具和气体通道的清洁方法进行清洁。检查密封面、切割边缘、定位特征、软管、连接器、传感器和紧固件。在储存前记录损坏情况,以便下次设置不会开始时出现未知缺陷。.
将工具存放在支架上,以保护精密表面并防止倾斜。识别格式、版本、重量、吊点、兼容配方和维护状态。.
新工具规格清单
- 受控托盘图纸和代表性样品
- 产品尺寸、高度、温度和装载模式
- 盖膜、卷细节、套准和切割轮廓
- 仅密封、MAP、真空或皮肤包装工艺
- 腔数和所需输出
- 工具重量、提升方法、储存和安全搬运
- 变更部件、公用程序、配方和预期变更顺序
- 首包测试和验收标准
- 备件和易损件
- 图纸修订和变更控制职责
常见问题
是否每个新托盘深度都需要一个完整的模具?
不一定。兼容性取决于法兰和型腔的几何形状、产品间隙、薄膜、处理和机器设计。要求特定格式的更改零件矩阵。.
转换时间的最佳定义是什么?
使用从旧格式的最后一个可接受的包到新格式的第一个批准的包的时间间隔。这包括验证,而不仅仅是机械工作。.
工具可以单独从托盘图纸中订购吗?
图纸是必不可少的,但实物样品和生产公差对于配合和密封试验也很重要。.
华联的 自动封盘机 对于一个可靠的模具建议,提交每个托盘图纸和样品,薄膜规格,所需的包装模式和转换预期。.