Zum Inhalt wechseln

Ein Schalenwechsel für die Abdichtung von Maschinen ist mehr als das Entfernen eines Werkzeugs und das Anbringen eines anderen. Er umfasst das sichere Abschalten, die Werkzeughandhabung, Film-und Rezeptwechsel, die Ausrichtung, das Aufwärmen, die Inspektion der ersten Packung und die Produktionsfreigabe. Käufer sollten definieren, welche Schalenunterschiede eine vollständige Werkzeugausstattung erfordern und den Wechsel von der letzten akzeptablen Packung eines Formats zur ersten genehmigten Packung des nächsten messen.
Werkzeugbau und Umrüstung sollten innerhalb des kompletten Tray Sealing Maschinenauswahlverfahren.
Verstehen Sie die Main Tray Sealer Tooling Komponenten
Abhängig von der Maschinenkonstruktion können Formatwerkzeuge Trayträger oder-taschen, Dichtplatten, Schneidmesser, Umfang-oder Profilkomponenten, Hebe-und Auswurfteile, Vakuum-oder Gaspassagen, Sensoren und Filmführungen umfassen. Einige Komponenten sind formatspezifisch, während andere eine Familie von Trays abdecken.
Fragen Sie den Lieferanten nach einer beschrifteten Werkzeugliste und einer Änderungsmatrix. Dies verhindert, dass Teams einen Trägerwechsel und einen vollständigen Austausch von Dichtwerkzeugen als denselben Vorgang bezeichnen.
Bestimmen, wann ein neues Tray-Format unterschiedliche Werkzeuge erfordert
Änderungen der Traylänge, -breite, -tiefe, der Flanschgeometrie, des Hohlraumlayouts, des Eckenradius, des Schnittprofils, der Folienbreite, der Produkthöhe oder der Packungsmethode können unterschiedliche Komponenten erfordern. Selbst Trays mit derselben Nennöffnung können Toleranzen oder Flanschdetails aufweisen, die sich auf die Position und den Dichtungsdruck auswirken.
Stellen Sie kontrollierte Zeichnungen und physische Muster bereit, bevor die Werkzeuge entworfen werden. Identifizieren Sie, welche Abmessungen kritisch sind, und legen Sie die Verantwortung fest, wenn der Tray-Lieferant eine Spezifikation ändert.
Kompletter Werkzeugwechsel vs Tray Carrier Change
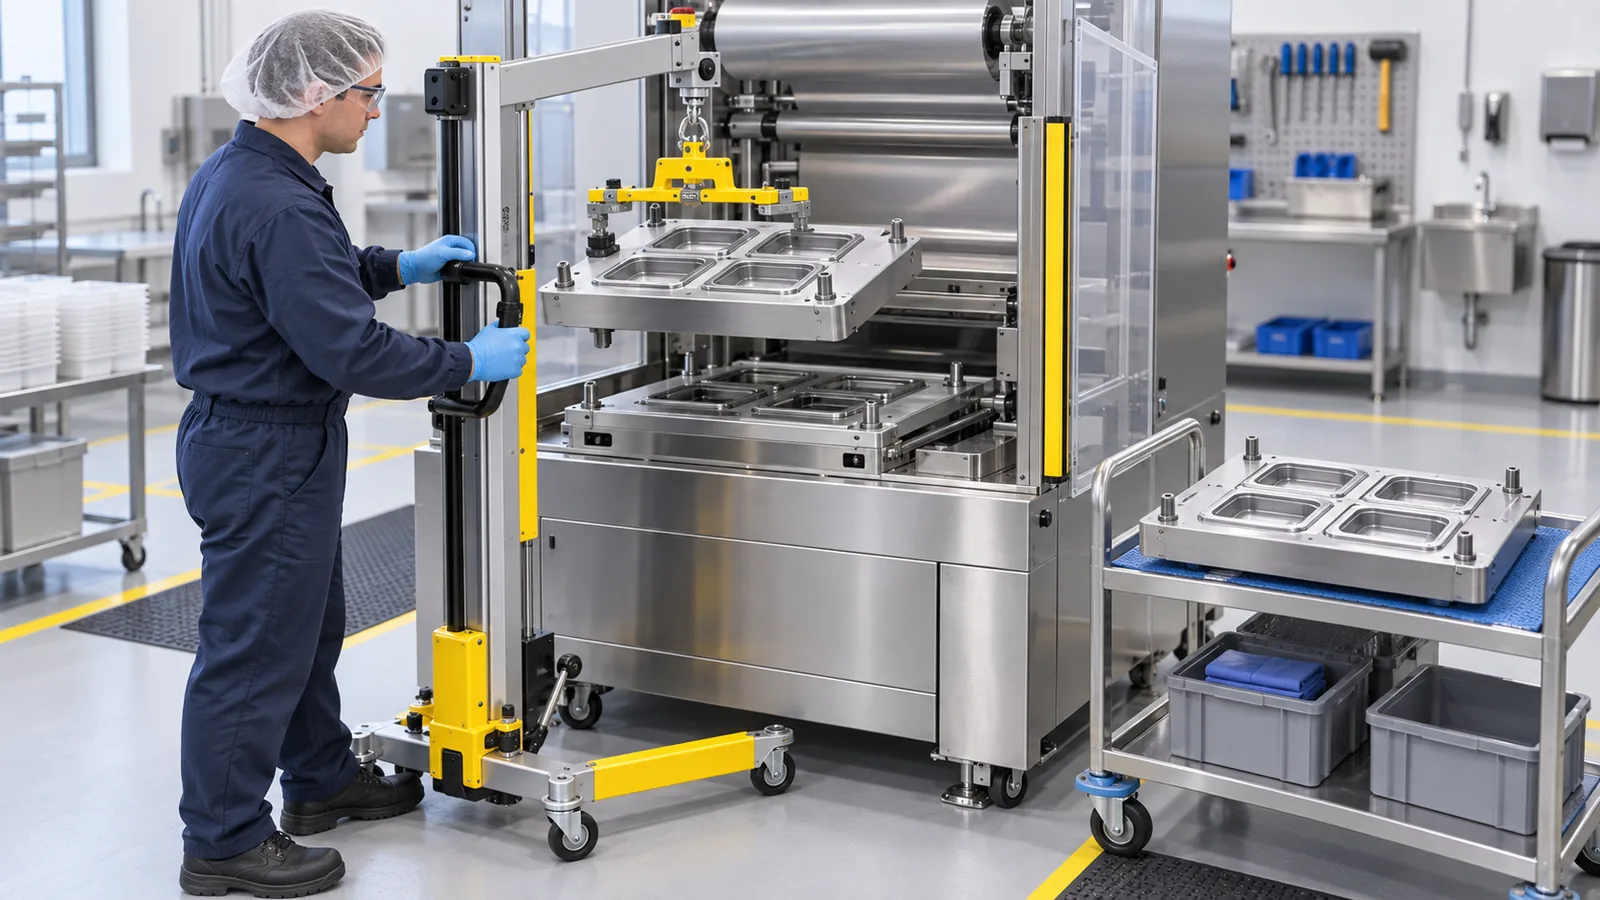
Ein Träger-oder Einsatzwechsel kann nur eine Schale neu positionieren, während die Dichtungs-und Schneidgeometrie beibehalten wird. Ein vollständiger Werkzeugwechsel kann beheizte und schwere Baugruppen, Versorgungsunternehmen, Messer, Gaspfade und Rekalibrierung umfassen. Die Arbeits-, Abkühlzeit-, Hebegeräte-und Validierungsarbeiten sind daher unterschiedlich.
Angebote sollten genau angeben, was für jedes Format enthalten ist und ob ein Werkzeug mehrere Tray-Tiefen oder Hohlraum-Anordnungen unterstützt.
Folgen Sie einem sicheren Mold Changeover-Verfahren
- Beenden Sie die Charge und identifizieren Sie die zuletzt akzeptierte Packung.
- Stoppen Sie die Maschine und wenden Sie das Energieisolationsverfahren des Standorts an.
- Erhitzte Teile den angegebenen sicheren Handhabungszustand erreichen lassen.
- Entfernen Sie Filme, Produktrückstände und Hindernisse aus dem Arbeitsbereich.
- Verwenden Sie zugelassene Hebe-und Stützgeräte für das Werkzeuggewicht.
- Trennen und verschließen Sie die Versorgungseinrichtungen wie angegeben; Schützen Sie Dichtungs-und Schneidflächen.
- Installieren Sie die neuen Komponenten in der definierten Reihenfolge und überprüfen Sie Verbindungselemente und Verbindungen.
- Laden Sie das genehmigte Rezept und den Film ein und führen Sie dann bewachte Trockenprüfungen durch.
- Produzieren Sie Testpakete und geben Sie das Format erst frei, nachdem die erforderlichen Prüfungen bestanden wurden.
Die Anweisungen des Maschinenherstellers und die Gefährdungsbeurteilung des Standorts haben Vorrang vor einer allgemeinen Reihenfolge.
Validierung der ersten Packs nach dem Wechsel
Überprüfen Sie die Position des Trays, die Filmverfolgung, die Registrierung, das Dichtungsmuster, die Schnittposition, das Öffnungsverhalten, die Leckage, die Codeposition, die Gasergebnisse, falls zutreffend, und die reibungslose Ein-und Ausleitung. Überprüfen Sie jeden Hohlraum, da ein lokales Ausrichtungsproblem möglicherweise nicht an anderer Stelle auftritt.
Notieren Sie die Werkzeugidentifikation, das Rezept, die Materialchargen, die Einstellungen, die Testergebnisse, den Bediener und die Genehmigung. Halten Sie abgelehnte Setup-Packs getrennt.
Reduzieren Sie die Mold Change Time
Beginnen Sie mit Beobachtung, nicht mit Annahmen. Trennen Sie interne Aufgaben, die eine angehaltene Maschine von der externen Vorbereitung erfordern, die sicher abgeschlossen werden kann, während der vorherige Lauf fortgesetzt wird. Reinigen Sie Werkzeuge, Befestigungselemente, Filme, Tray-Proben, Rezepte, Hebevorrichtungen, Checklisten und Testgeräte vor dem Herunterfahren.
Weitere Verbesserungen können codierte Verbindungen, festsitzende Befestigungselemente, wiederholbare Ortungsmerkmale, standardisierte Wagen, Werkzeugvorwärmung, wo genehmigt, Rezeptkontrolle und praktizierte Rollen umfassen. Entfernen Sie niemals Schutz-oder Verifizierungsschritte, nur um die Zeit zu verbessern.
Auswirkungen der Umstellung auf die Produktionseffizienz
Messen Sie von der letzten akzeptablen Packung des ausgehenden Formats bis zur ersten genehmigten Packung des eingehenden Formats. Verfolgen Sie die praktische Zeit, das Warten, die Anpassungsschleifen, die Testzeit, den Ausschuss und die verzögerte Freigabe separat. Durchschnittliche Ergebnisse nach Formatpaar und Crew, anstatt sich auf eine beste Demonstration zu verlassen.
Verwenden Sie die Daten, wenn Sie die Losgröße, die Produktionsreihenfolge, die Ersatzwerkzeuge und die Frage entscheiden, ob ein neues Format Komponenten mit einem bestehenden Format teilen soll.
Reinigen, Prüfen und Speichern Tray Sealer Tooling
Befolgen Sie die zugelassenen Reinigungsmethoden für Werkzeugmaterialien, Heizungen, Dichtungen, Messer und Gaspassagen. Prüfen Sie Dichtflächen, Schneidkanten, Ortungsmerkmale, Schläuche, Anschlüsse, Sensoren und Befestigungselemente. Notieren Sie Schäden vor der Lagerung, damit die nächste Einrichtung nicht mit einem unbekannten Fehler beginnt.
Bewahren Sie Werkzeuge auf Stützen auf, die Präzisionsoberflächen schützen und ein Umkippen verhindern. Identifizieren Sie Format, Revision, Gewicht, Hebepunkte, kompatible Rezepte und Wartungsstatus.
Neue Tooling-Spezifikation Checkliste
- Kontrollierte Tray-Zeichnung und repräsentative Muster
- Produktabmessungen, Höhe, Temperatur und Lademuster
- Deckfolie, Rollendetails, Registrierung und Schnittprofil
- Dichtungsverfahren, MAP, Vakuum oder Skin-Pack-Verfahren
- Cavity Count und benötigter Output
- Werkzeuggewicht, Hebemethode, Lagerung und sichere Handhabung
- Ändern von Teilen, Dienstprogrammen, Rezepten und der erwarteten Änderungsreihenfolge
- First-Pack-Tests und Akzeptanzkriterien
- Spare-und Verschleißteile
- Erstellung von Revisions-und Change-Control-Verantwortlichkeiten
Häufig gestellte Fragen
Benötigt jede neue Traytiefe eine komplette Form?
Nicht immer. Die Kompatibilität hängt von der Flansch-und Hohlraumgeometrie, der Produktfreigabe, der Folie, der Handhabung und dem Maschinendesign ab. Fragen Sie nach einer formatspezifischen Matrix für die Änderung von Teilen.
Was ist die beste Definition von Umstellungszeit?
Verwenden Sie das Intervall von der letzten akzeptablen Packung des alten Formats bis zur ersten genehmigten Packung des neuen Formats. Dies umfasst die Validierung, nicht nur mechanische Arbeiten.
Können Werkzeuge aus einer Tray-Zeichnung allein bestellt werden?
Eine Zeichnung ist unerlässlich, aber auch physische Proben und Produktionstoleranzen sind wichtig für Passform-und Dichtversuche.
Hualian Automatische Tablettdichtungsmaschine wird mit austauschbaren Formen beschrieben. Für einen zuverlässigen Werkzeugvorschlag reichen Sie jede Tray-Zeichnung und Probe, die Filmspezifikation, den erforderlichen Packmodus und die Wechselerwartungen ein.