跳到内容

多工位设备规划从每个产品、包装尺寸、材料和所需工艺的受控矩阵开始。然后,买家可以确定运行之间机械、数字和工艺上的变化。这可以防止“灵活”成为不确定的销售要求,并将其转化为可测试的运营要求。.
买家关注点: 将本指南视为需求构建工具。确认最终设备与代表性产品、包装材料、工厂条件和书面验收标准的适用性。.
构建产品-包装矩阵
| 场地 | 记录每一次 |
|---|---|
| 产品 | 形式、条件、灌装范围和处理限度 |
| 包裹 | 尺寸、材料、封口和插图 |
| 过程 | 灌装、大气、密封和检查步骤 |
| 附表 | 批量、频率和顺序 |
| 转换 | 部件、设置、清洁和批准检查 |
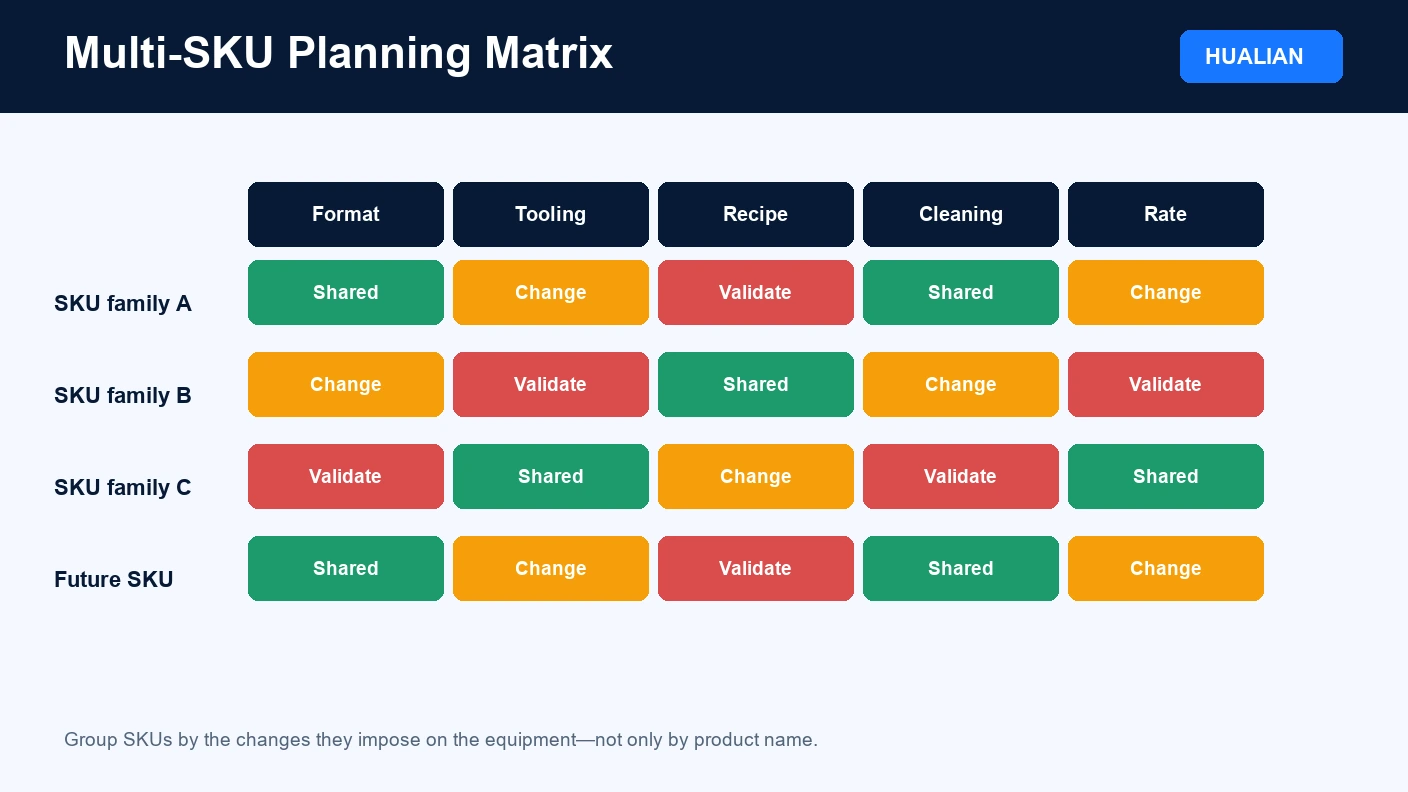
分组相似SKU
创建具有相同产品特性、包装几何形状、工具和清洁需求的产品系列。不要仅仅因为产品的市场名称相似而将其分组。确定每个产品系列中最大、最小和最难的组合。.
确定每个变化点
列出料斗、灌装机、导轨、成型装置、密封工具、托盘、薄膜宽度、配方、打印机、标签、输送机和检测设置。询问哪些更改无需工具,哪些需要提升,哪些需要合格的调整。.
计划配方和参数控制
定义谁可以创建、批准和更改配方,如何识别版本以及如何确认正确的设置。存储的配方可减少重复输入,但不能证明机械组件或材料正确。.
包括清洁和交叉接触
对产品进行排序,以减少不必要的清洁,在现场经验证的控制措施允许的情况下。记录拆卸、清洁、检查、重新组装和放行时间,而不仅仅是测量机械工具交换。.
测量完全转换
使用从最后一个可接受的出货包装到第一个批准的进货包装之间的时间间隔。记录人工、工具、调整、拒收包装和中断。此定义将转换工作与可销售能力联系起来。.
灵活和专用线路之间的选择
共享生产线可以减少重复的设备,但可能会产生计划和清洁限制。专用设备可以隔离产品或保护产能,但会增加资产范围。使用需求、风险、空间、人员配备和总成本比较两种路线。.
测试代表和难题
抽样计划应涵盖范围,而不是只测试最简单的格式。定义哪些格式将在供应商处进行测试,哪些格式需要现场条件。使用 FAT检查表 来记录证据.
将设备规划与设备选择相结合
将该矩阵应用于容量、自动化、卫生状况和TCO计算。返回 食品包装设备采购指南 完整的选择框架。.
创建多个家庭,而不是分别对待每个家庭
根据实际改变机器的因素对SKU进行分组:包装占地面积,灌装范围,产品处理,大气,密封配方,标签数据和清洁要求。颜色或风味的变化可能只需要更新配方和标签,而托盘占地面积的变化可能需要工具,指南和不同的封盖网。.
对于每个系列,记录标称速率、经验证的操作窗口、更换部件、清洁级别和顺序限制。这表明一个平台可以共享设备,并且单独的机器或离线准备步骤可以降低风险。.
使用真实的混合存储规划容量
标称速度是不够的。从可用时间中减去产品转换、格式更改、清洁、材料补充、质量检查和计划维护。将兼容的SKU排序在一起,并测试平均周数和旺季组合。结果应显示每班可接受的包数,而不是理论上的每分钟循环数。.

常见问题
什么是包装设备的包装矩阵?
这是一个表格,将每个产品和包装组合与格式、材料、工具、配方、清洁、输出和确认要求联系起来。.
SKU应该如何分组?
根据它们对机器的影响进行分组,例如包装占地面积、灌装范围、密封配方、大气或卫生水平。.
专用设备什么时候是合理的?
当交叉接触风险、转换损失、不兼容的格式或峰值需求使得共享平台不切实际时,专用设备可能是合理的。.
如何指定转换时间?
定义开始和结束条件、可用人员、工具、清洁范围和可接受的首件合格包装标准,然后测量整个事件。.
一台包装机可以运行所有未来的SKU吗?
很少没有限制。定义一个现实的设计包络,并预留空间,控制或接口,只为可靠的未来需求。.
供应商应该收到什么样的样品?
提供具有代表性的极端情况:最小和最大的包装,最困难的产品,典型的材料和预期的变化,而不仅仅是最简单的包装。.
相关资源
- 如何选择食品包装设备:实用买家指南
- 食品包装机的安全检查表
- 下一篇:如何计算食品包装机的产能