跳到内容

工厂验收测试应在装运前根据可测量的要求验证商定的机器范围。它不仅仅是证明机器移动。买方和供应商应在FAT开始前就产品、包装材料、测试时间、验收方法和未解决项目的责任达成一致。.
买家关注点: 将本指南视为需求构建工具。确认最终设备与代表性产品、包装材料、工厂条件和书面验收标准的适用性。.
定义FAT必须证明的内容
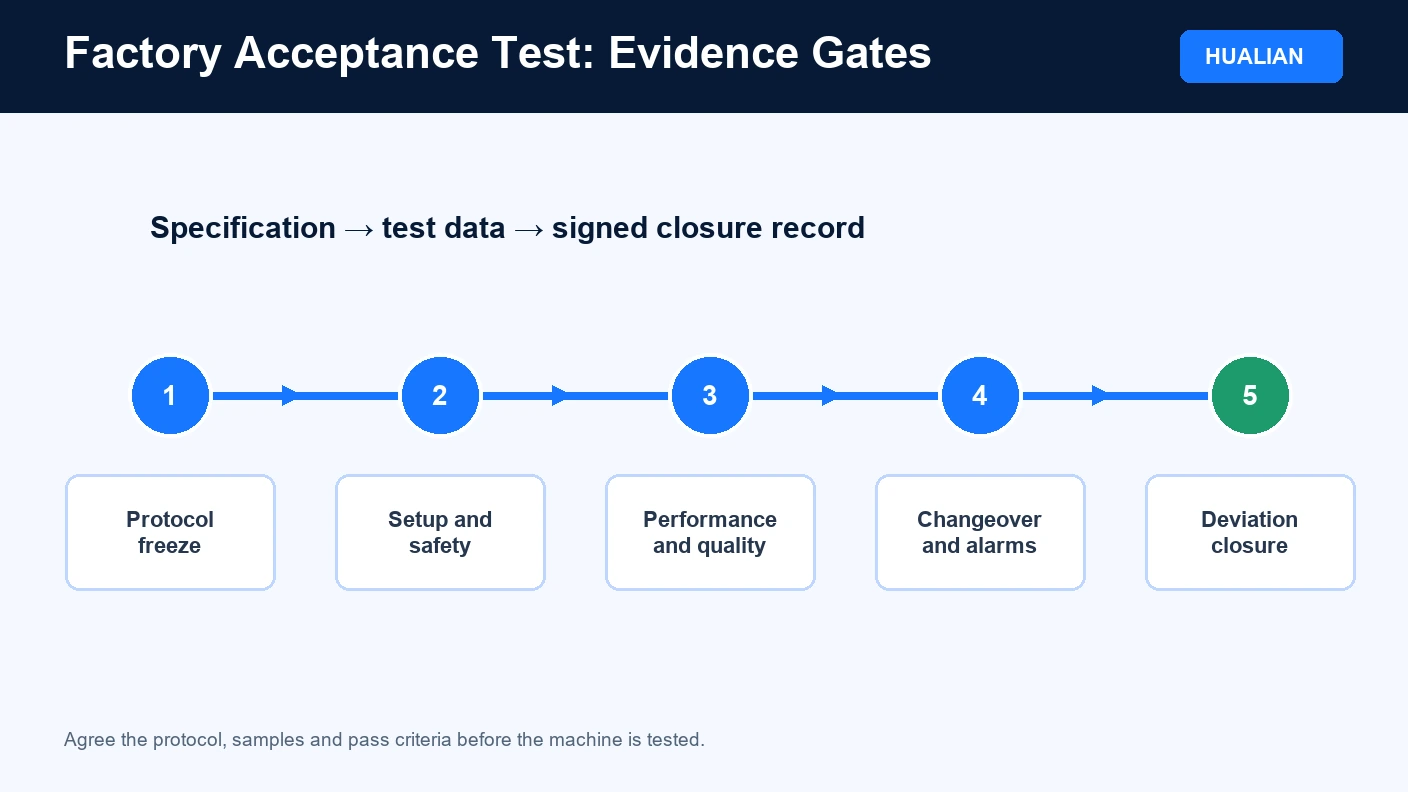
将采购规范转换为可观察的测试。将可在供应商工厂验证的要求与SAT中的现场相关项目分开。确定基本的通过条件、观察结果和开放措施。.
准备产品和包装材料
在可能的情况下使用用于生产的材料,并记录版本、数量和状态。包括足够的材料以稳定工艺,运行商定的测试并重复关键检查。记录每个替代品和剩余的验证工作。.
验证范围和构造
- 机器恒等式和有序模
- 已安装的选件和工具
- 与产品接触的部件和表面处理
- 警卫、出入和操作员站
- 公用设施和接口规定
- 图纸、软件和文件修订
运行商定的产品格式矩阵
展示合同或基于风险的计划确定的格式。记录产品条件、包装材料、配方、工具和设置,以便结果可以重现。包括代表预期操作范围的困难格式。.
衡量可持续销售产量
定义测试持续时间、可接受的包装、拒收、停止、调整和物料补充。记录中断的时间和原因,而不是仅报告短峰值率。使用 容量指南 调整测量基础。.
检查包装质量
对填充、尺寸、外观、编码、密封或泄漏性能和拒收进行商定的检查。验收限值和方法必须来自批准的项目规范或买方验证计划,而不是在测试期间发明的。.
挑战控制、安全和恢复
测试正常启动和停止、紧急功能、防护、报警、配方访问以及从约定的故障条件中恢复。连接的机器信号可以在工厂模拟,然后在现场确认。.
测试转换和清洁任务
观察整个过程,包括工具、提升、拆卸部件、设置和首包批准。确认如何识别和存储变更部件,以及哪些清洁任务可以在工厂演示。.
关闭文档和打开项
审查手册、图纸、声明、零件清单、维护计划、备份、培训和竣工查核事项清单。每项偏差都需要所有者、所需证据和到期日。有条件验收应说明条件和重新测试方法。.
将FAT与SAT分开
SAT确认安装、现场公用设施、最终接口、当地材料和操作员。将未解决的FAT项目纳入SAT计划,而不将装运视为其已关闭的证据。返回 采购指南 对于较早的规范步骤。.
测试前冻结FAT协议
经批准的方案应说明机器配置、测试产品和材料、公用设施、运行时间、抽样计划、所需产量和包装质量标准,还应说明排除的内容,因为某些与现场有关的功能只能在安装或现场验收测试期间完成。.
使用经过校准或以其他方式同意的测量设备。记录实际设置、报警、停止、拒收和操作员干预,而不是仅报告最终平均值。在可行的情况下保留代表性包装样品或照片。.
关闭偏差而不丧失可追溯性
将每个问题分类为FAT期间已解决、装运前需要、现场完工时已接受或商业范围变更。记录证据、所有者和到期日。装运批准不应删除未解决的项目;最终档案应保留已签署的方案、原始数据、软件和图纸修订、证书和关闭证据。.
常见问题
什么是包装设备的工厂验收测试?
这是在供应商工厂进行的结构化测试,用于在装运前验证商定的机器功能、性能、包装质量、安全特性和文件。.
FAT标准应在何时达成一致?
在采购订单或设计冻结前同意方案并通过标准,以便测试反映商业规范。.
FAT运行应该持续多长时间?
足够长的时间,以暴露商定的性能和稳定性风险。持续时间取决于机器类型,产品,包装和合同标准。.
买方是否应提供产品和包装材料?
通常是的,因为有代表性的生产材料减少了不确定性。责任,数量,储存和可接受的替代品应该提前写好。.
FAT是否与现场验收测试相同?
不会。FAT在供应商处测试机器,而SAT在现场条件下确认安装、公用设施、接口和性能。.
机器是否可以随未清FAT项目一起发货?
只有当买方明确接受风险,并且每个项目都有记录的所有者,到期日,完成地点和验证方法时。.
相关资源
- 如何选择食品包装设备:实用买家指南
- 食品包装机的安全检查表
- 下一篇:如何计算食品包装机的产能