跳到内容

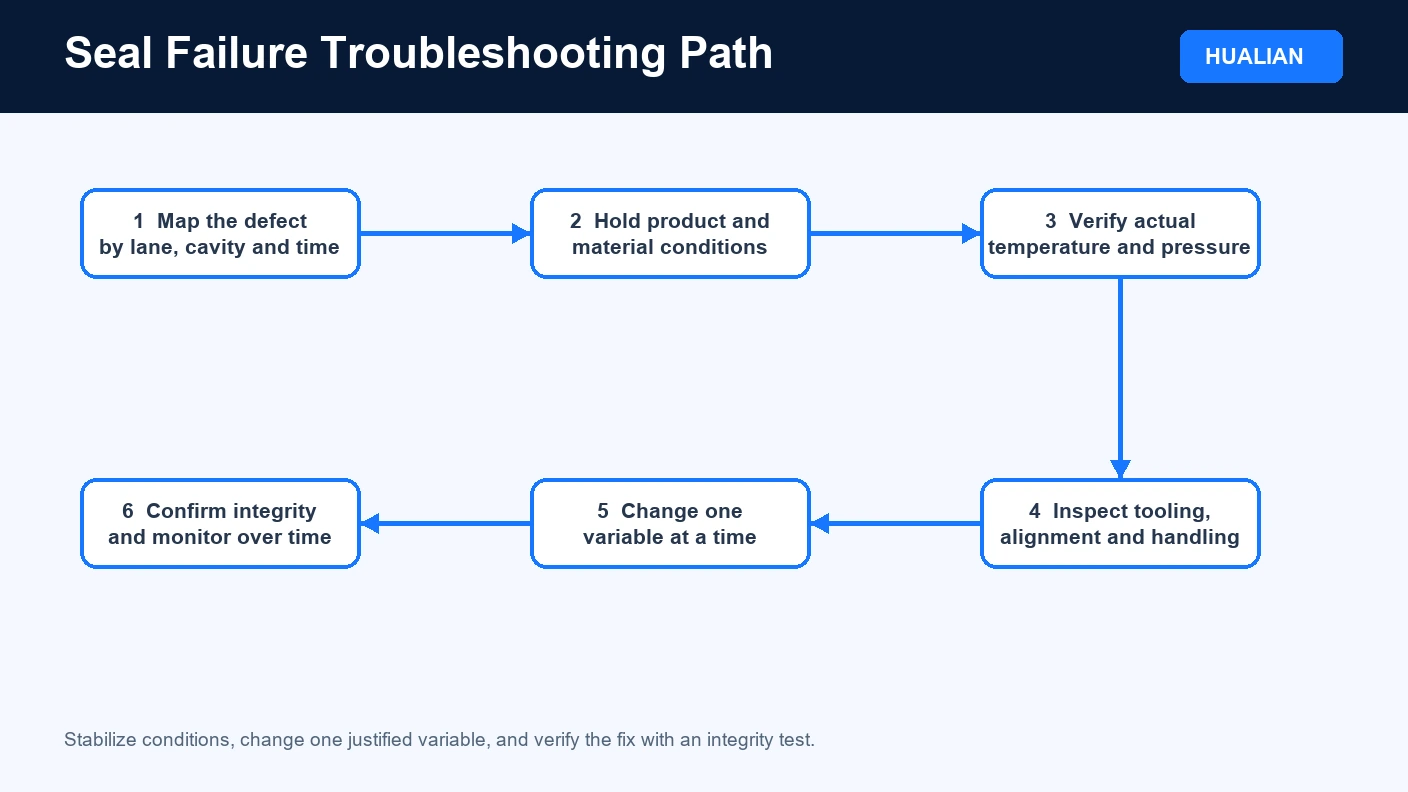
食品包装密封不一致应作为产品-材料-机器-方法问题进行调查。在没有首先描述缺陷的情况下改变温度可能会隐藏原因或造成第二次故障。受控的故障排除过程记录缺陷发生的地点和时间,每次改变一个因素,并通过适当的检查或测试确认纠正。.
买家关注点: 将本指南视为需求构建工具。确认最终设备与代表性产品、包装材料、工厂条件和书面验收标准的适用性。.
描述并映射缺陷
记录缺陷类型、位置、型腔或通道、时间、物料批次、产品状况和机器设置。将连续缺陷与间歇事件分开,并标记问题是否与刀具位置、物料卷、操作员操作或生产周期有关。.
检查材料兼容性
确认托盘、包装袋或薄膜结构以及预期的密封表面。检查材料版本、储存、调节、厚度和损坏情况。看起来相似的材料可能具有不同的密封剂层或操作窗口。.
检查密封区域污染
检查密封路径上的产品、碎屑、粉末、油、水分、褶皱或滞留空气。确定污染是否在灌装、转移、包装展示或密封过程中开始。纠正污染源比增加热量来密封更可靠。.
审查温度、压力和停留时间
这些变量相互作用。在更改设定点之前,请验证实际传感器读数、控制器行为和整个工具的分布。过度加热或停留会使材料变形或缩小稳定的工艺窗口,而能量不足或接触会导致焊接不完整。.
检查密封部件和对准
检查钳口或工具表面、带、加热器、传感器、衬垫、弹簧、轴承和平行接触(如适用)。通过通道或腔体比较缺陷。磨损、碎片或未对准可创建可重复的位置模式。.
检查电影和包装展示
观察张力、跟踪、切割、凸缘位置、包装袋外观和包装支撑。即使在温度和压力稳定的情况下,闭合过程中的褶皱或移动也会中断均匀接触。.
使用受控测试序列
- 冷冻产品和材料条件
- 记录当前设置和缺陷率
- 更改一个对齐变量
- 收集足够的样本
- 使用相同的检查方法
- 随着时间的推移确认结果
- 恢复并记录批准的设置
确认密封完整性
目视检查可以识别某些缺陷,但不能单独确定包装的完整性。选择适合包装和风险的测试方法和验收标准。对于托盘包装, 托盘密封完整性测试指南 解释了外观、强度和泄漏检测之间的区别。.
防止复发
存储批准的配方,识别材料修订,维护密封组件,培训操作员,并根据位置和原因对缺陷进行趋势分析。通过现场控制流程升级产品,包装或测试方法的变更。返回 设备选择指南 当重复出现的缺陷表明原始需求不匹配时。.
在更改设置之前稳定进程
保持产品温度、包装材料批次、填充水平和生产线速度尽可能恒定。确认实际传感器读数,并按通道、腔体、时间和操作员比较缺陷。仅限于一个腔体的模式表明当地工具或压力;跟随薄膜卷的模式表明材料或处理。.
每次只改变一个合理的变量,并记录原始设置、测试数量和结果。在没有检查污染、压力或保压的情况下升高温度可能会扭曲材料并隐藏真实的原因。.
通过适当的完整性测试确认修复
仅凭外观不能证明包装的完整性。根据包装和风险选择剥离、爆破、染色、气泡、真空衰减或其他方法。与质量人员一起定义样本量和验收限值,然后随时间推移和跨材料批次监控纠正。.

常见问题
什么原因导致食品包装密封不一致?
常见原因包括污染、材料变化、温度、压力或保压不正确、工具磨损、对齐不良、褶皱和产品外观不稳定。.
温度应该先升高吗?
否。在更改设定点之前,确认实际温度并检查污染、压力、保压、冷却、材料兼容性和工具状况。.
为什么缺陷仅限于一个通道或腔?
可重复的位置模式通常表示局部加热器、压力、对准、工具或表面条件的差异。.
密封件看起来很好,但仍然会泄漏吗?
是的。外观并不一定能证明强度或密封性,因此使用适当的完整性测试和验收标准。.
在试验过程中需要改变多少变量?
只要有可能,一次更改一个合理的变量,这样团队就可以对结果进行属性化,避免创建新的交互。.
包装材料供应商何时应参与?
当材料批次出现故障、密封窗口不清晰、结构发生变化或需要兼容性数据时,请供应商参与。.
相关资源
- 如何选择食品包装设备:实用买家指南
- 食品包装机的安全检查表
- 下一篇:如何计算食品包装机的产能