跳到内容

托盘密封完整性测试应该回答两个不同的问题:密封是否足够坚固以便于搬运,以及包装是否防止不可接受的泄漏路径?剥离强度本身不能证明完整性,而泄漏测试可能无法描述消费者的打开力。一个有用的质量计划定义了两个要求,选择经过验证的方法,并将失败与材料,污染,工具和过程设置联系起来。.
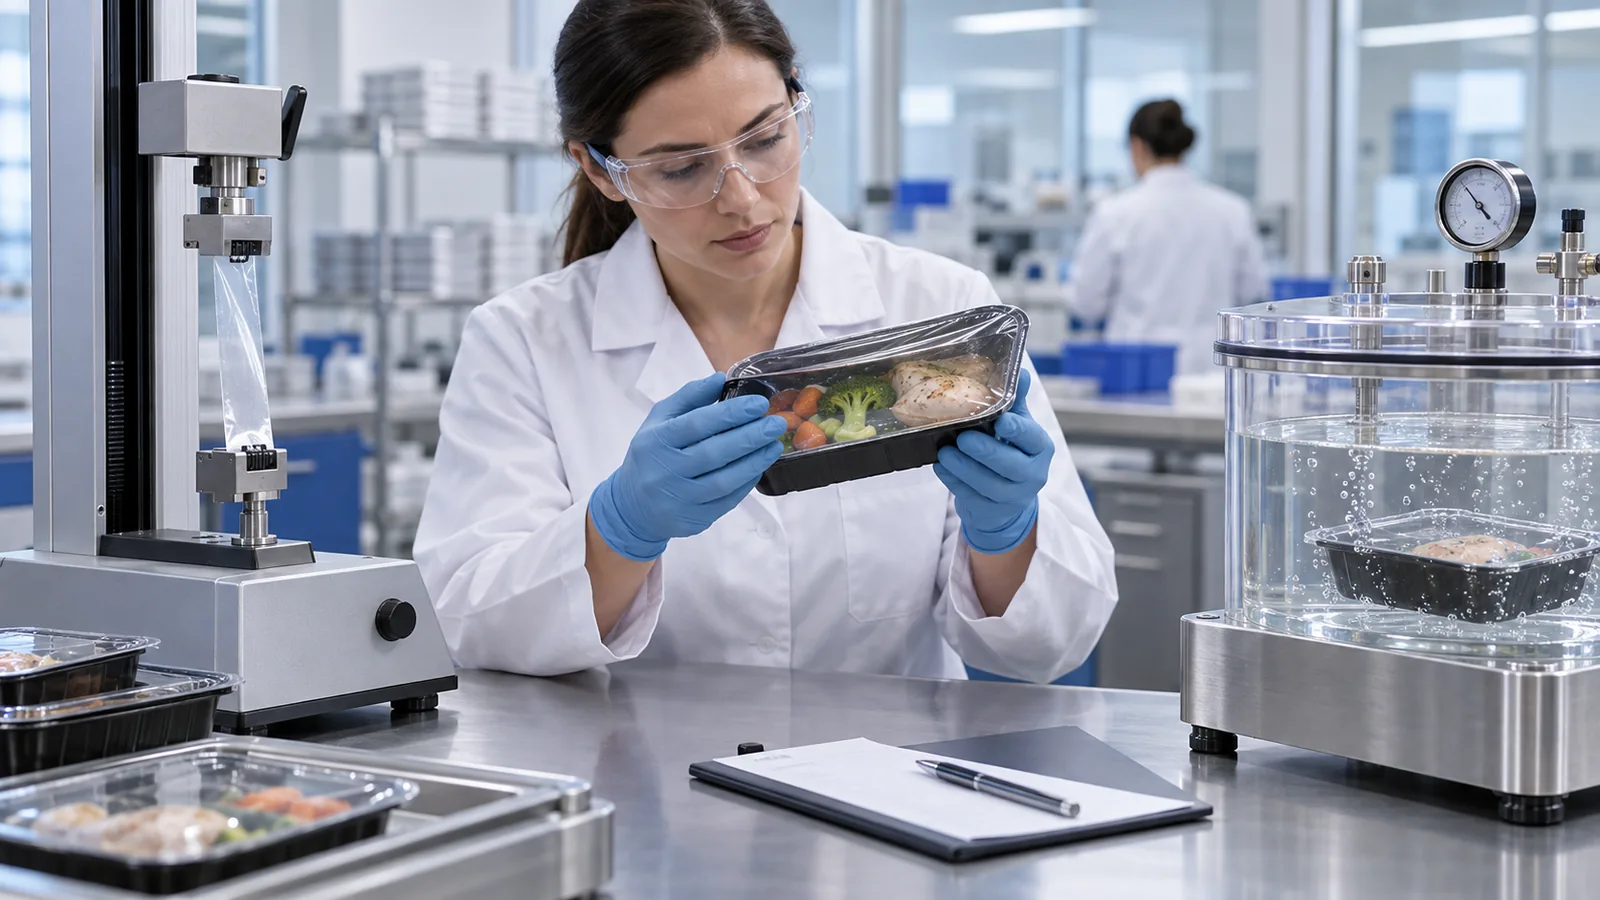
测试是设备鉴定的一部分。对于完整的采购工作流程,请返回 托盘封口机选型指南.
密封强度与密封完整性
密封强度测量在规定条件下分离粘合材料所需的力。密封完整性涉及是否已实现连续包装屏障。密封可以是坚固的但包含通道,或连续但太弱而无法分配。当它们重要时定义两者。.
在比较强度结果时,使用相同的试样制备、调节、测试速度、剥离角度和报告惯例。为了完整性,定义相关的泄漏大小或失效模式以及方法的检测能力。.
定义密封验收标准
从产品风险、分布应力、开口要求和包装用途开始,验收标准可能包括外观、连续密封宽度、剥离力范围、泄漏、抗爆裂性、顶空保留或储存和运输模拟后的性能。.
食品包装的控制应在工厂的食品安全和质量体系内确定。由于包装完整性、温度、配方和过程控制共同作用,因此需要特别注意低氧格式。.
检查常见托盘密封缺陷
- 穿过预期密封区域的通道
- 皱纹、褶皱或薄膜折痕
- 法兰上有食物、液体、油或颗粒
- 角部或变形法兰周围接触不完全
- 薄膜切割到预期轮廓内或外
- 托盘翘曲、烧焦或密封剂损坏
- 不均匀剥离、撕裂、分层或残留
ASTM F1886/F1886m 提供了包装(包括托盘)的目视检查方法,并解释了疑似目视缺陷可能需要进一步测试以确认完整性破坏。.
选择正确的密封完整性测试
目视检查
目视检查速度快,适用于控制照明、观察条件、缺陷示例和检查员培训的常规检查。它对于工艺线索特别有用,但不应将其视为通用泄漏测试。.
剥离强度测试
剥离测试量化了打开力或粘合强度。它有助于监控一致性并比较操作设置,但取样位置和准备可能会改变结果。定义是平均值、最大值、最小值还是失效模式控制验收。.
气泡检漏和真空试验
当包装受到压差时,基于浸泡的气泡法可以显示通过泄漏逸出的气体。必须控制方法参数、观察时间、包装约束和产品效应。考虑浸泡是否可接受用于包装和调查。.
真空衰减测试
真空衰减将包装放置在一个腔室中并监测压力行为。当腔室、包装支持、方法灵敏度和通过限值得到验证时,它可以支持非破坏性测试。ASTM F2338解决了包装系统的真空衰减泄漏检测,包括涉及托盘的应用。.
爆破和蠕变试验
爆破试验可提高内压直至失效或达到规定的终点。蠕变试验可在规定的时间内保持压力。这些试验有助于评估抗内压能力并识别薄弱部位,但它们并不重复所有分布条件。.
制定生产抽样计划
定义启动时、转换后、材料批次更改后、停机或调整后以及计划间隔时的检查。当风险或工艺证据证明需要时增加抽样。记录机器、工具、配方、操作员、材料批次、时间、测试条件和结果。.
抽样不能补偿不受控的过程。将联合收割机最终产品测试与关键设置、法兰清洁度、模具状况和警报的监控相结合。.
诊断托盘密封失效
| 破坏形态 | 可能需要调查的领域 |
|---|---|
| 同一工具位置失效 | 工具平整度、加热器、压力分布、损坏或污染 |
| 随机信道 | 产品在法兰上、薄膜起皱、托盘变化或搬运 |
| 所有腔体的密封薄弱 | 材料不匹配或温度、压力或停留时间不足 |
| 打开力过大 | 剥离系统错误或密封能量过大 |
| 储存后失效 | 材料老化、温度、产品相互作用、应力或渗透性 |
调整温度、压力和停留时间
这些变量相互作用。通过受控试验改变它们,并尽可能保持托盘、薄膜、产品条件和速度恒定。建立一个生产可接受包装的窗口,然后从故障边界选择一个裕度设置。不要通过持续升高温度来应对污染或损坏的工具。.
创建托盘密封质量控制记录
- 产品、托盘、薄膜和材料批次
- 机床、刀具、型腔、配方和线速度
- 温度、压力和停留时间设置
- 启动和转换批准
- 目视、剥离、泄漏和其他测试结果
- 故障位置、照片、处置和纠正措施
- 审核人和可追溯日期和时间
常见问题
目测是否足够?
只有当确认的计划表明它适合于定义的缺陷和风险时。视觉指示可能需要用另一种方法进行确认。.
强力剥离结果是否意味着托盘无泄漏?
不会。即使取样区域具有高剥离强度,也可能存在局部通道。.
每个产品都应该使用相同的测试限值吗?
限值应反映包装设计、工艺、产品风险、分销条件和经验证的方法。.
当设备行为是调查的一部分时,在调整之前记录故障腔和设置。 托盘托盘 可以一起查看托盘、薄膜、模具和工艺信息。.