 Ir al contenido

La prueba de integridad del sello de la bandeja debe responder a dos preguntas diferentes: ¿ es el sello lo suficientemente fuerte para manipularlo y evita el paquete una ruta de fuga inaceptable? La resistencia al pelado por sí sola no puede probar la integridad, mientras que una prueba de fugas puede no describir la fuerza de apertura del consumidor. Un plan de calidad útil define ambos requisitos, selecciona métodos validados y vincula las fallas con los materiales, la contaminación, las herramientas y la configuración del proceso.
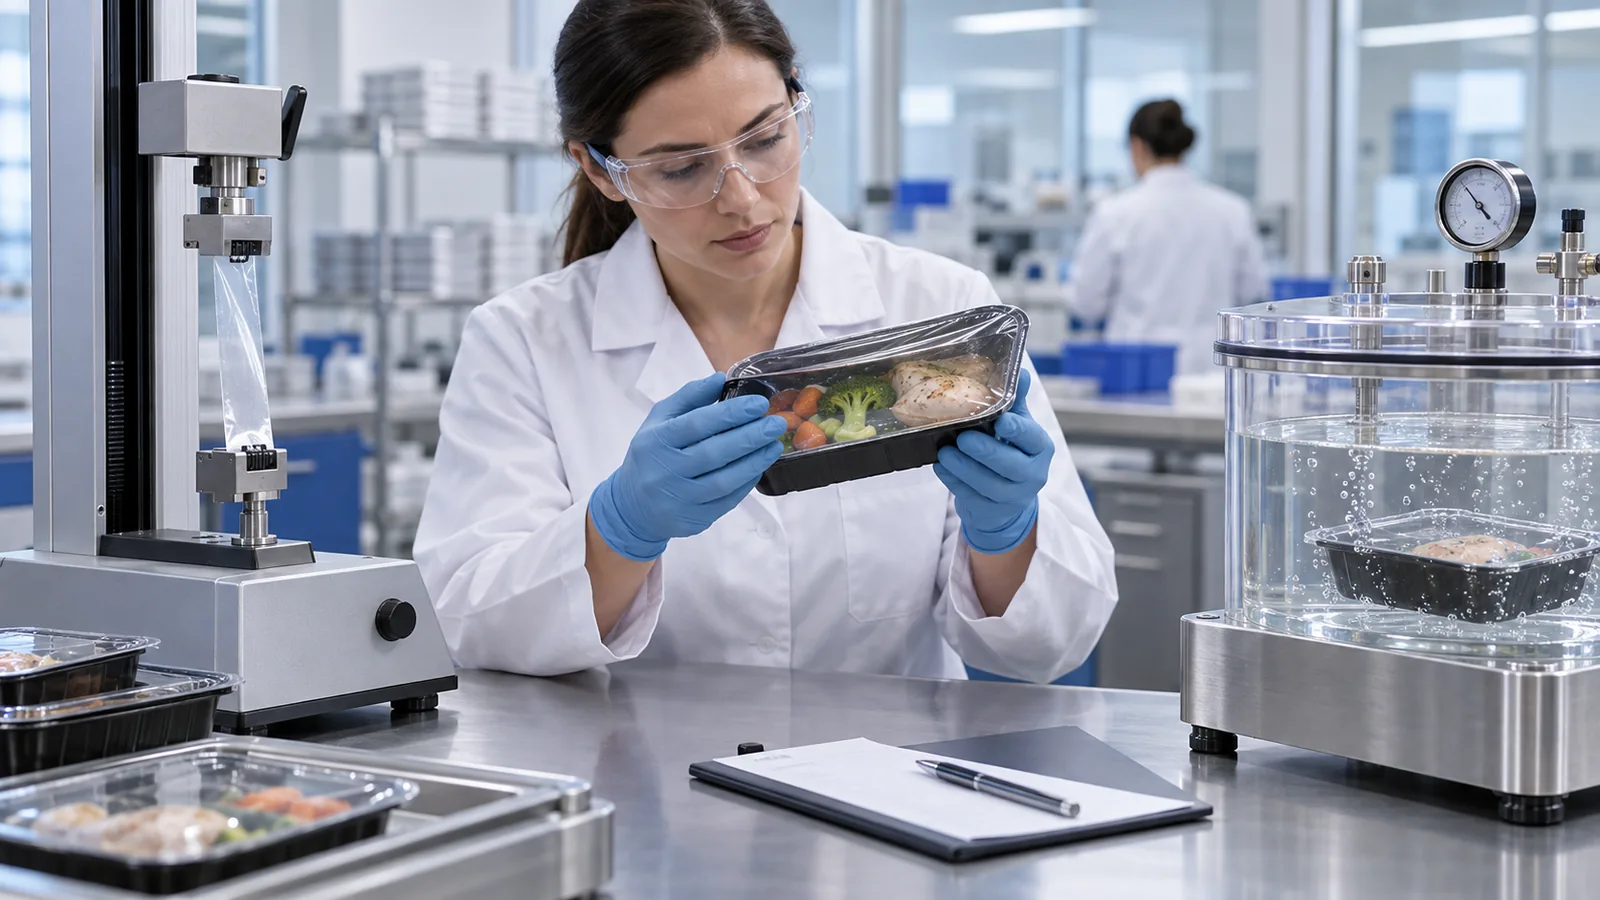
Las pruebas son una parte de la calificación del equipo. Para el flujo de trabajo de compra completo, vuelva a la sección de Tray Sealing Machine Guía de selección.
Seal Strength vs Seal Integrity
La resistencia del sello mide la fuerza necesaria para separar los materiales unidos en condiciones establecidas. La integridad del sello se refiere a si se ha logrado una barrera de paquete continua. Un sello puede ser fuerte pero contener un canal, o continuo pero demasiado débil para la distribución. Defina ambos cuando importan.
Utilice la misma preparación de la muestra, acondicionamiento, velocidad de prueba, ángulo de pelado y convención de informes al comparar los resultados de resistencia. Para la integridad, defina el tamaño de fuga o el modo de falla relevantes y la capacidad de detección del método.
Define tus criterios de aceptación de sellos
Comience con el riesgo del producto, la tensión de distribución, los requisitos de apertura y el propósito del paquete. Los criterios de aceptación pueden cubrir la apariencia visual, el ancho del sello continuo, el rango de fuerza de desprendimiento, las fugas, la resistencia al estallido, la retención del espacio de cabeza o el rendimiento después de la simulación de almacenamiento y transporte.
Los controles de un paquete de alimentos deben determinarse dentro de los sistemas de seguridad y calidad de los alimentos del sitio. formatos de oxígeno reducido requieren especial cuidado porque la integridad del paquete, la temperatura, la formulación y los controles de proceso trabajan juntos.
Inspeccionar defectos comunes de sello de la bandeja
- Canales que cruzan el área de sellado prevista
- Arrugas, pliegues o pliegues de película
- Alimentos, líquidos, aceite o partículas en la brida
- Contacto incompleto en esquinas o alrededor de bridas distorsionadas
- Corte de película dentro o fuera del perfil previsto
- Tray warping, abrasador o daño al sellador
- Peeling desigual, desgarro, delaminación o residuo
ASTM F1886 y F1886M Proporciona un método visual para paquetes que incluyen bandejas y explica que los defectos visuales sospechosos pueden requerir pruebas adicionales para confirmar una violación de integridad.
Elija la prueba de integridad de sello correcta
Inspección visual
La inspección visual es rápida y adecuada para controles de rutina cuando se controlan la iluminación, las condiciones de visualización, los ejemplos de defectos y la capacitación del inspector.Es especialmente útil para pistas de proceso, pero no debe tratarse como una prueba de fugas universal.
Prueba de fuerza Peel
Las pruebas de peeling cuantifican la fuerza de apertura o la fuerza de unión. Ayuda a monitorear la consistencia y comparar los ajustes de operación, pero la ubicación y la preparación del muestreo pueden cambiar los resultados.
Bubble Leak y pruebas de vacío
Los métodos de burbujas basados en la inmersión pueden revelar el escape de gas a través de una fuga cuando el paquete está sujeto a una diferencia de presión.Los parámetros del método, el tiempo de observación, la restricción del paquete y los efectos del producto deben controlarse.
Prueba de vacío decay
La descomposición al vacío coloca el paquete en una cámara y monitorea el comportamiento de la presión. Puede soportar pruebas no destructivas cuando se validan la cámara, el soporte del paquete, la sensibilidad del método y los límites de paso. ASTM F2338 aborda la detección de fugas de descomposición al vacío para sistemas de empaque, incluidas las aplicaciones que involucran bandejas.
Burst y Creep Testing
Las pruebas de creep mantienen la presión durante un tiempo definido. Estas pruebas ayudan a evaluar la resistencia a la presión interna e identificar las ubicaciones débiles, pero no duplican todas las condiciones de distribución.
Establecer un plan de muestreo de producción
Definir controles al inicio, después del cambio, después de cambios de lote de material, después de paradas o ajustes, y a intervalos programados. Aumentar el muestreo cuando el riesgo o la evidencia del proceso lo justifique. Registrar la máquina, la herramienta, la receta, el operador, los lotes de material, el tiempo, las condiciones de prueba y el resultado.
El muestreo no puede compensar un proceso no controlado. Combine las pruebas del producto final con el monitoreo de configuraciones críticas, limpieza de bridas, condición de herramientas y alarmas.
Diagnóstico de fallas Tray Seal
| Patrón de fracaso | Posibles áreas para investigar |
|---|---|
| Fallo en la misma ubicación de la herramienta | Planidad de la herramienta, calentador, distribución de presión, daño o contaminación |
| Canales random | Producto en brida, arrugas de película, variación de bandeja o manipulación |
| Sello débil en todas las cavidades | Desajuste de materiales o temperatura, presión o tiempo de permanencia insuficientes |
| Excesiva fuerza de apertura | Sistema de peeling incorrecto o energía de sellado excesiva |
| Fallos después del almacenamiento | Envejecimiento del material, temperatura, interacción del producto, estrés o permeabilidad |
Adjust temperature, pressure and dwell time
Estas variables interactúan. Cambiarlas a través de una prueba controlada y mantener la bandeja, película, condición del producto y velocidad constantes cuando sea posible. Establecer una ventana que produce paquetes aceptables, luego seleccione un ajuste con margen de los límites de falla. No responda a la contaminación o herramientas dañadas aumentando continuamente la temperatura.
Crear un registro de control de calidad Tray Seal
- Producto, bandeja, película y lote de material
- Máquina, herramienta, cavidad, receta y velocidad de línea
- Temperatura, presión y ajustes de tiempo de permanencia
- Aprobaciones de inicio y cambio
- Visual, peel, leak y otros resultados de pruebas
- Ubicación del fallo, fotos, disposición y acción correctiva
- Revisor y fecha y hora rastreables
Preguntas frecuentes
¿ Es suficiente la inspección visual?
Sólo cuando un plan validado muestra que es adecuado para el defecto y riesgo definidos. indicaciones visuales pueden necesitar confirmación con otro método.
¿ Un resultado de pelado fuerte significa que la bandeja está libre de fugas?
Un canal localizado puede existir incluso cuando las áreas muestreadas tienen una alta resistencia al pelado.
¿ Todos los productos deben usar el mismo límite de prueba?
Los límites deben reflejar el diseño del envase, el proceso, el riesgo del producto, las condiciones de distribución y el método validado.
Cuando el comportamiento del equipo es parte de la investigación, documente la cavidad fallida y los ajustes antes del ajuste. Equipo Tray Sealer Puede revisar la bandeja, la película, las herramientas y la información de proceso juntos.








