Ir al contenido

El oxígeno residual en el envasado en atmósfera modificada es el oxígeno medido en el envase sellado después de que se haya cambiado la atmósfera. Una lectura alta inmediatamente después del sellado generalmente apunta a problemas de suministro de gas, evacuación, sincronización, carga del producto o sellado. Un aumento posterior puede indicar fugas, permeabilidad de la película, respiración del producto o efectos de almacenamiento. Por lo tanto, un control efectivo requiere un objetivo específico del producto, un método de muestreo consistente, una investigación estructurada.
Para la decisión de equipo más amplia, incluyendo el método de empaque, capacidad e integración, utilice el Tray Sealing Machine Guía de selección.
Qué significa el oxígeno residual en los envases MAP
El oxígeno residual es una parte de la composición del espacio de cabeza, no es una prueba independiente de la seguridad alimentaria o la vida útil. Código de Alimentos FDA El MAP se define como un envase en el que la atmósfera difiere del aire y puede cambiar con el tiempo debido a la permeabilidad del envase o la respiración de los alimentos.
Interpretar un resultado con los otros gases, características del producto, volumen del paquete, nivel de llenado, temperatura, barrera de película, integridad del sello y tiempo desde el sellado.
Objetivos específicos de oxígeno residual
No copie un límite de oxígeno en la carne, productos, panadería, productos lácteos y alimentos preparados.El sistema de gas apropiado y los criterios de aceptación dependen de los peligros microbiológicos, oxidación, respiración, color, textura, formulación, control de temperatura y vida útil prevista.
Los objetivos deben provenir de un estudio validado del producto y del proceso con especialistas en seguridad alimentaria, envasado y gas.Registre tanto el tiempo de muestreo como la condición de almacenamiento porque un valor inmediatamente después del sellado no es directamente comparable con uno medido más tarde.
Comparar el lavado de gas y el reemplazo de gas vacío
El lavado de gas desplaza el aire al hacer fluir la mezcla de gas seleccionada a través del área del paquete. El rendimiento depende de la trayectoria de flujo, la velocidad de flujo, el tiempo, el espacio de cabeza, la obstrucción del producto y el arrastre de aire. El reemplazo de gas al vacío primero elimina parte del aire y luego introduce gas; puede lograr un resultado de reemplazo diferente, pero agrega pasos de ciclo y coloca diferentes demandas en el producto y la bandeja.
Seleccione el proceso a partir de la sensibilidad del producto, la geometría del paquete, la atmósfera objetivo, la salida y los resultados de validación.Pida al proveedor del equipo que indique las condiciones de prueba detrás de cualquier reclamo de reemplazo de gas.
Medir correctamente el oxígeno residual
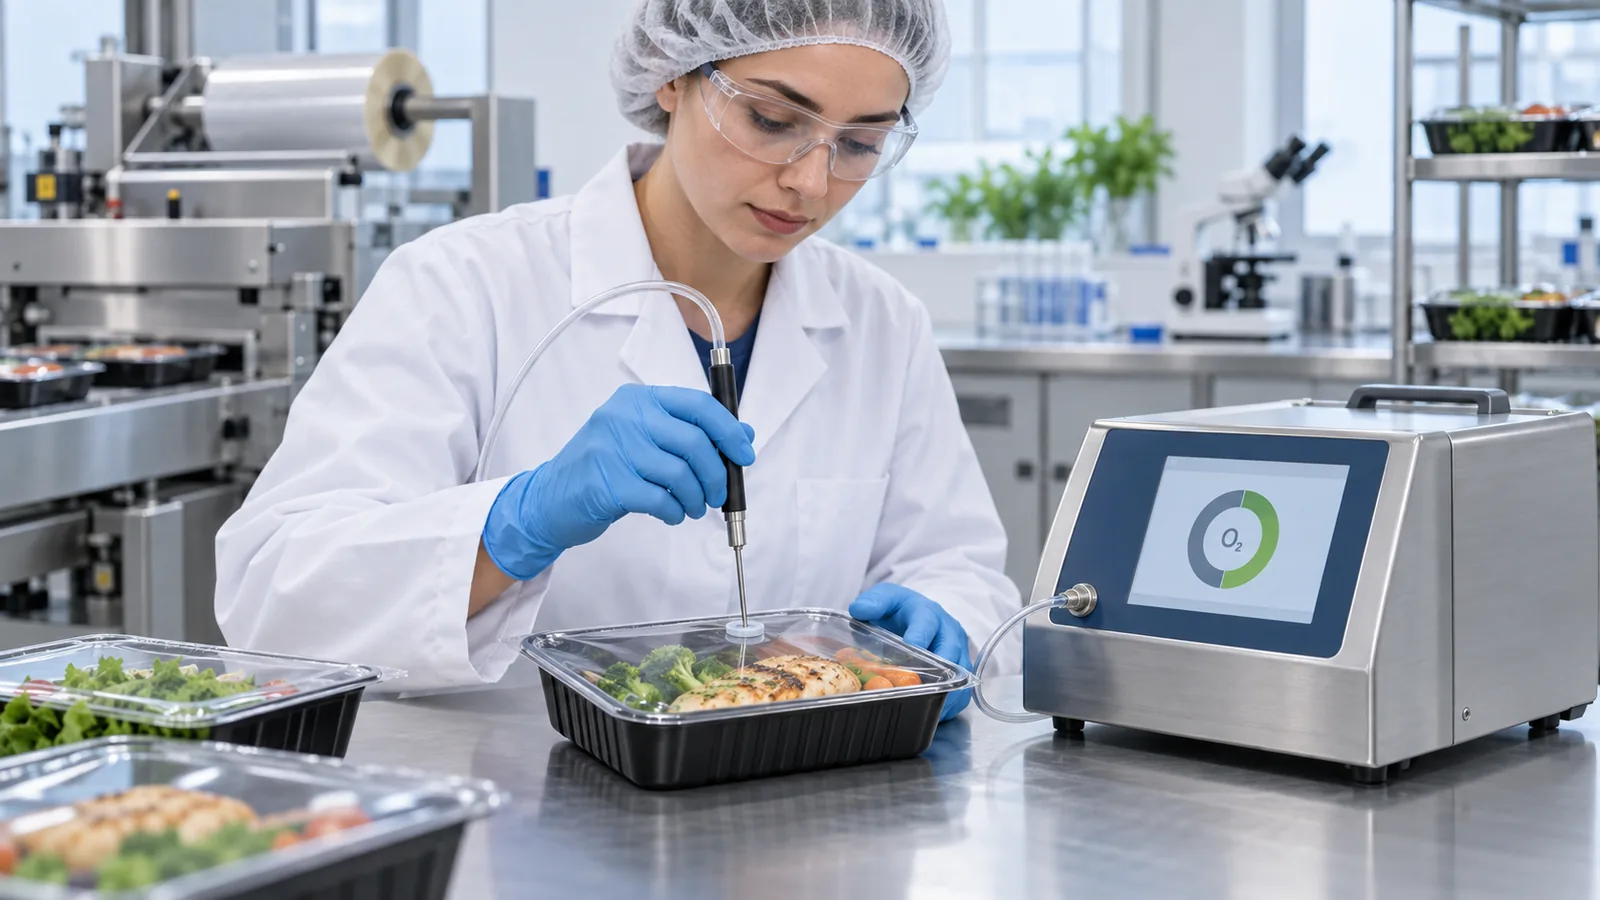
Utilice un analizador de espacio de cabeza calibrado adecuado para el rango esperado y la mezcla de gases. Siga el procedimiento de muestreo del fabricante del instrumento, permita un calentamiento apropiado, verifique los gases de calibración, use septos adecuados y evite que el aire de la habitación entre alrededor de la aguja. Muestree una ubicación consistente y registre el tiempo después del empaque.
Los espacios de cabeza pequeños requieren atención especial porque la muestra en sí puede afectar al paquete. Defina cuántos paquetes se prueban y si se sacrifican, retienen o vuelven a probar.
Diagnose high oxygen immediately after sealing
- Confirme el analizador con el gas de referencia apropiado.
- Verifique la identidad del gas suministrado, la mezcla, la presión y el flujo.
- Compruebe el vacío programado, el lavado y la secuencia de permanencia.
- Inspeccione las boquillas de gas, mangueras, válvulas, filtros y conexiones.
- Revise la carga de la bandeja, el espacio de cabeza, la altura del producto y las rutas de flujo bloqueadas.
- Inspeccione la posición de la película, contaminación de bridas, arrugas y contacto de herramientas.
- Comparar cavidades y ciclos repetidos para localizar un patrón sistemático.
Aumento de oxígeno durante el almacenamiento
Si los resultados iniciales pasan, pero los resultados posteriores aumentan, separe la fuga del paquete del cambio de atmósfera esperado.Pruebe la integridad del sello, inspeccione las perforaciones y las grietas flexibles, verifique la barrera de la película a temperatura y humedad reales, y considere la entrada de oxígeno a través de la bandeja y la tapa. Para productos frescos, la respiración y el diseño de la película pueden crear intencionalmente una atmósfera de equilibrio en evolución.
Los cambios de presión, los productos afilados, la compresión y la tensión del sello durante la distribución pueden crear fallas que están ausentes en la liberación de la línea.
Verifique la integridad del sello y la barrera de empaque
Revise la continuidad del sello antes de cambiar la configuración del gas. Los canales, las arrugas, el producto en la brida, la película dañada y la distorsión de la bandeja pueden frustrar un ciclo de gas bien controlado. La inspección visual puede revelar defectos sospechosos, pero puede ser necesario un método de fuga validado para confirmar la integridad.
Compare la transmisión de oxígeno junto con el espesor, la temperatura, la humedad, la formación, la impresión y los sellos; no trate un nombre genérico de resina como una especificación de barrera.
Siga un proceso de solución de problemas de oxígeno residual
| observación | Prioridad de investigación |
|---|---|
| Todos los paquetes altos en el inicio | Analizador, suministro de gas, receta, purga o secuencia de vacío |
| Una cavidad repetidamente alta | Contacto de herramienta, distribución de gas, ajuste de bandeja, condición de sellado local |
| Rango de lecturas altas | Variación de carga, contaminación, técnica de muestreo, fugas intermitentes |
| Pasa al principio, sube después | Integridad, permeabilidad, respiración, almacenamiento y daños de distribución |
Registrar la evidencia antes de ajustar el proceso para que el equipo pueda distinguir una corrección de una mejora temporal.
Crear un plan de control de calidad MAP
- Especificaciones aprobadas de producto, bandeja, película y gas
- Tiempo de muestreo definido, ubicación, frecuencia y controles de instrumentos
- Oxígeno residual y otros criterios de aceptación de gases
- Requisitos de integridad del sello e inspección visual
- Control de temperatura y almacenamiento
- Procedimientos de arranque, cambio, alarma y acción correctiva
- Registros rastreables y verificación periódica de la vida útil
Preguntas frecuentes
¿ Es el oxígeno cero siempre el objetivo MAP correcto?
La atmósfera adecuada es específica del producto, y algunos alimentos tienen requisitos de respiración o calidad que hacen que un objetivo cero universal sea inapropiado.
¿ Por qué dos paquetes de la misma tirada dan lecturas diferentes?
Las posibles causas incluyen variación de muestreo, diferencias en el espacio de cabeza, trayectorias de flujo de gas, efectos de cavidad, contaminación o fugas intermitentes.
¿ Puede un mezclador de gas mejor resolver todos los problemas de alto oxígeno?
La entrega, el proceso de reemplazo, la geometría del paquete, el sellado, la barrera, el producto y la medición también deben controlarse.
Hualian's selladora automática de bandejas enumera las configuraciones de sellado solo, vacío, lavado de gas y paquetes de piel opcionales. Confirme el proceso de gas requerido y la prueba de aceptación utilizando su producto real y los materiales de empaque.