 Zum Inhalt wechseln

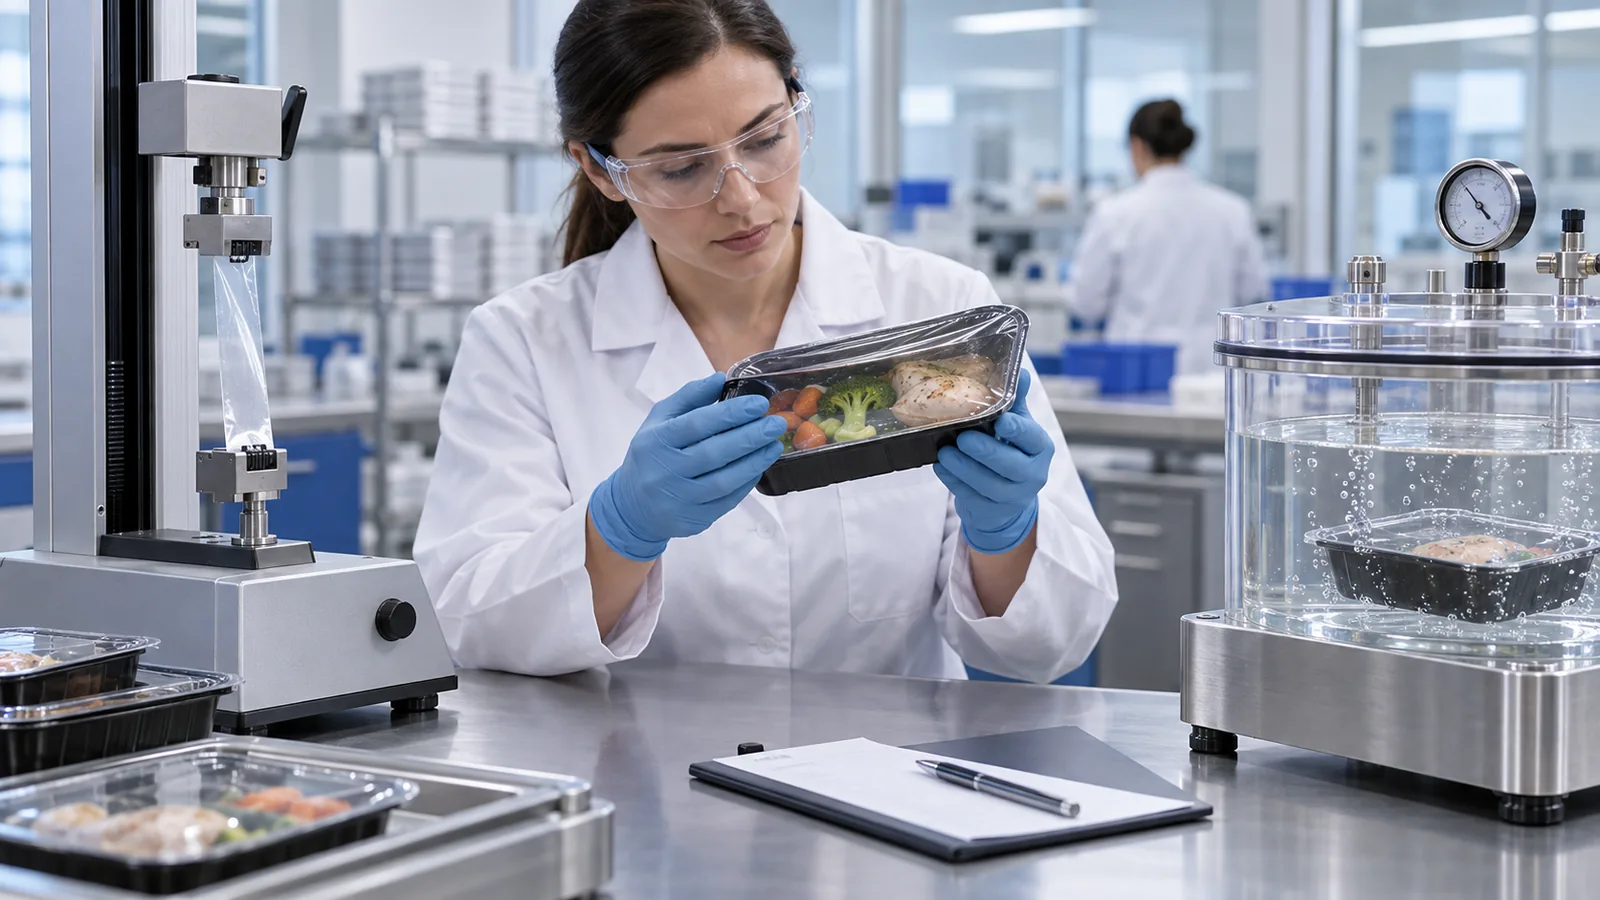
Die Integritätsprüfung der Tray-Dichtung sollte zwei verschiedene Fragen beantworten: Ist die Dichtung stark genug für die Handhabung, und verhindert die Verpackung einen inakzeptablen Leckpfad? Die Peel-Stärke allein kann die Integrität nicht beweisen, während ein Lecktest die Öffnungskraft des Verbrauchers möglicherweise nicht beschreibt. Ein nützlicher Qualitätsplan definiert beide Anforderungen, wählt validierte Methoden aus und verknüpft Fehler mit Materialien, Kontamination, Werkzeugen und Prozesseinstellungen.
Das Testen ist ein Teil der Ausrüstungsqualifizierung. Für den gesamten Einkaufsworkflow kehren Sie zum Tray Sealing Maschinenauswahl.
Seal Strength vs Seal Integrity (Deutsche Übersetzung)
Die Siegelfestigkeit misst die Kraft, die erforderlich ist, um unter den angegebenen Bedingungen gebundene Materialien zu trennen. Die Siegelintegrität betrifft, ob eine kontinuierliche Verpackungsbarriere erreicht wurde. Eine Dichtung kann stark sein, aber einen Kanal enthalten, oder kontinuierlich, aber zu schwach für die Verteilung. Definieren Sie beide, wenn sie wichtig sind.
Verwenden Sie die gleiche Probenvorbereitung, Konditionierung, Testgeschwindigkeit, Abziehwinkel und Berichtskonvention, wenn Sie Festigkeitsergebnisse vergleichen. Für die Integrität definieren Sie die relevante Leckgröße oder den Fehlermodus und die Erkennungsfähigkeit des Verfahrens.
Definieren Sie Ihre Seal-Akzeptanzkriterien
Beginnen Sie mit dem Produktrisiko, der Verteilungsspannung, den Öffnungsanforderungen und dem Zweck der Verpackung. Die Akzeptanzkriterien können das visuelle Erscheinungsbild, die kontinuierliche Dichtungsbreite, den Peelkraftbereich, die Leckage, die Berstfestigkeit, die Beibehaltung des Kopfraums oder die Leistung nach der Lagerung und Transportsimulation umfassen.
Die Kontrollen einer Lebensmittelverpackung sollten innerhalb der Lebensmittelsicherheits-und Qualitätssysteme des Standorts festgelegt werden. Sauerstoffreduzierte Formate erfordern besondere Sorgfalt, da die Integrität der Verpackung, die Temperatur, die Formulierung und die Prozesskontrollen zusammenarbeiten.
Überprüfen Sie Common Tray Seal Defekte
- Kanäle, die den vorgesehenen Siegelbereich durchqueren
- Falten, Falten oder Filmfalten
- Lebensmittel, Flüssigkeiten, Öl oder Partikel auf dem Flansch
- Unvollständiger Kontakt an Ecken oder um verzerrte Flansche
- Filmschnitt in oder außerhalb des vorgesehenen Profils
- Tray warping, senging, oder Dichtungsschäden
- Ungleiches Peeling, Reißen, Delamination oder Rückstände
ASTM F1886/F1886M (englisch) stellt ein visuelles Verfahren für Verpackungen einschließlich Trays bereit und erklärt, dass vermutete visuelle Defekte weitere Tests erfordern können, um eine Integritätsverletzung zu bestätigen.
Wählen Sie den richtigen Seal Integrity Test
Visuelle Inspektion
Die visuelle Inspektion ist schnell und eignet sich für Routinekontrollen, wenn Beleuchtung, Sichtbedingungen, Fehlerbeispiele und Inspektorschulung kontrolliert werden. Sie ist besonders nützlich für Prozesshinweise, sollte aber nicht als universelle Dichtheitsprüfung behandelt werden.
Peel Stärke Test
Peeling-Tests quantifizieren die Öffnungskraft oder die Bindungsstärke. Es hilft, die Konsistenz zu überwachen und die Betriebseinstellungen zu vergleichen, aber der Probenahmeort und die Vorbereitung können die Ergebnisse ändern. Definieren Sie, ob der durchschnittliche, maximale, minimale oder Fehlermodus die Akzeptanz steuert.
Bubble Leak und Vakuum-Tests
Eintauchbasierte Blasenmethoden können Gas aufdecken, das durch ein Leck austritt, wenn die Verpackung einem Druckunterschied ausgesetzt ist. Methodenparameter, Beobachtungszeit, Verpackungszurückhaltung und Produkteffekte müssen kontrolliert werden. Überlegen Sie, ob das Eintauchen für die Verpackung und die Untersuchung akzeptabel ist.
Vakuum-Decay-Tests
Vakuumzerfall platziert die Verpackung in einer Kammer und überwacht das Druckverhalten. Es kann zerstörungsfreie Prüfungen unterstützen, wenn die Kammer, die Verpackungsunterstützung, die Methodenempfindlichkeit und die Durchlaufgrenzen validiert werden. ASTM F2338 befasst sich mit der Vakuumzerfall-Lecksuche für Verpackungssysteme, einschließlich Anwendungen mit Schalen.
Burst und Creep Test
Burst-Tests erhöhen den Innendruck bis zum Ausfall oder zu einem bestimmten Endpunkt. Creep-Tests halten den Druck für eine definierte Zeit. Diese Tests helfen bei der Beurteilung der Widerstandsfähigkeit gegen Innendruck und der Identifizierung von Schwachstellen, aber sie duplizieren nicht jede Verteilungsbedingung.
Erstellung eines Production Sampling Plans
Definieren Sie Kontrollen beim Start, nach dem Wechsel, nach Änderungen der Materialchargen, nach Stillständen oder Anpassungen und in geplanten Intervallen. Erhöhen Sie die Probenahme, wenn Risiken oder Prozessnachweise dies rechtfertigen. Erfassen Sie die Maschine, das Werkzeug, das Rezept, den Bediener, die Materialchargen, die Zeit, die Testbedingungen und das Ergebnis.
Die Probenahme kann einen unkontrollierten Prozess nicht kompensieren. Kombinieren Sie Endprodukttests mit der Überwachung kritischer Einstellungen, der Flanschsauberkeit, des Werkzeugzustands und der Alarme.
Diagnose Tray Seal Fehler
| Das Pattern-Scheitern | Mögliche Bereiche zu untersuchen |
|---|---|
| Fehler am gleichen Werkzeugstandort | Ebenheit des Werkzeugs, Heizung, Druckverteilung, Beschädigung oder Verschmutzung |
| Random Channels Ubersetzungen | Produkt auf Flansch, Filmfalten, Tray-Variation oder Handhabung |
| Schwache Dichtung über alle Hohlräume | Material Fehlanpassung oder unzureichende Temperatur, Druck oder Verweilzeit |
| Übermäßige Öffnungskraft | Falsches Peeling-System oder übermäßige Dichtenergie |
| Fehler nach der Lagerung | Materialalterung, Temperatur, Produktinteraktion, Spannung oder Permeabilität |
Temperatur, Druck und Verweilzeit anpassen
Diese Variablen interagieren. Ändern Sie sie durch einen kontrollierten Versuch und halten Sie die Schale, Film, Produktzustand und Geschwindigkeit konstant, wo möglich. Richten Sie ein Fenster ein, das akzeptable Packungen produziert, und wählen Sie dann eine Einstellung mit Marge von den Fehlergrenzen. Reagieren Sie nicht auf Kontamination oder beschädigte Werkzeuge, indem Sie die Temperatur kontinuierlich erhöhen.
Erstellen eines Tray Seal Quality Control Record
- Produkt, Tray, Film und Material Lot
- Maschine, Werkzeug, Kavität, Rezept und Liniengeschwindigkeit
- Temperatur, Druck und Dwell-Time-Einstellungen
- Start-und Switch-Genehmigungen
- Visuelle, Peel, Leck und andere Testergebnisse
- Fehlerort, Fotos, Disposition und Korrekturmaßnahmen
- Reviewer und nachvollziehbares Datum und Uhrzeit
Häufig gestellte Fragen
Reicht die visuelle Kontrolle aus?
Nur wenn ein validierter Plan zeigt, dass er für den definierten Defekt und das Risiko geeignet ist. Visuelle Indikationen müssen möglicherweise mit einer anderen Methode bestätigt werden.
Bedeutet ein starkes Peeling-Ergebnis, dass das Tablett leckagefrei ist?
Ein lokalisierter Kanal kann auch dann existieren, wenn die abgetasteten Bereiche eine hohe Schälfestigkeit aufweisen.
Sollten alle Produkte die gleichen Testgrenzen verwenden?
Die Grenzwerte sollten das Verpackungsdesign, den Prozess, das Produktrisiko, die Vertriebsbedingungen und die validierte Methode widerspiegeln.
Wenn das Verhalten der Ausrüstung Teil der Untersuchung ist, dokumentieren Sie den fehlerhaften Hohlraum und die Einstellungen vor der Anpassung. HualianPack Das Tray Sealer Team Sie können das Fach, den Film, die Werkzeuge und die Prozessinformationen zusammen überprüfen.








