Ir para o conteúdo

Uma linha de embalagem automática de salsichas deve ser projetada em torno do fluxo controlado do produto e da saída vendável validada, não em torno da máquina de embalagem mais rápida em uma brochura. A linha deve receber links variáveis de salsicha, criar a contagem ou o peso pretendidos, carregá-los sem danos, selar o pacote, inspecioná-lo, rotulá-lo e mover pacotes aceitos para os casos sem criar um gargalo ou risco de higiene.
Índice
AlternarComece com uma especificação de requisito de linha
Defina a família de produtos, os formatos de embalagem, a demanda normal e de pico, os turnos operacionais, os tamanhos dos lotes, as trocas necessárias, as janelas de saneamento e o crescimento esperado. Separe o escopo obrigatório das opções futuras. Indique a organização possui o processo do produto, a validação do pacote, a integração dos controles, a instalação e a aceitação.
Para cada SKU, documente o comprimento da salsicha, diâmetro, curvatura, variação de peso, invólucro, temperatura, umidade da superfície ou óleo, se os links chegam conectados ou separados e sensibilidade à compressão.
Mapear o fluxo completo do processo
- Receba salsichas ao cozinhar, resfriar, cortar ou ligar.
- Buffer sem danificar o produto ou comprometer os controles de tempo e temperatura.
- Separe, oriente, conte ou pese a quantidade necessária.
- Sacos de carga, bolsos termoformados ou bandejas.
- Retire o ar ou substitua a atmosfera e, em seguida, sele a embalagem.
- Inspecione a embalagem e verifique o código, o peso e os contaminantes, conforme necessário.
- Aplique rótulos e pacotes agregados em casos.
- Rejeitar produtos não conformes sem perder a rastreabilidade.
Desenhe esse fluxo com pontos de acúmulo, pessoas, rotas de rejeição, acesso de limpeza, utilitários e folgas de manutenção. Confirme se as zonas de produtos crus e cozidos exigem separação física ou processual.
Escolha a plataforma de embalagem principal
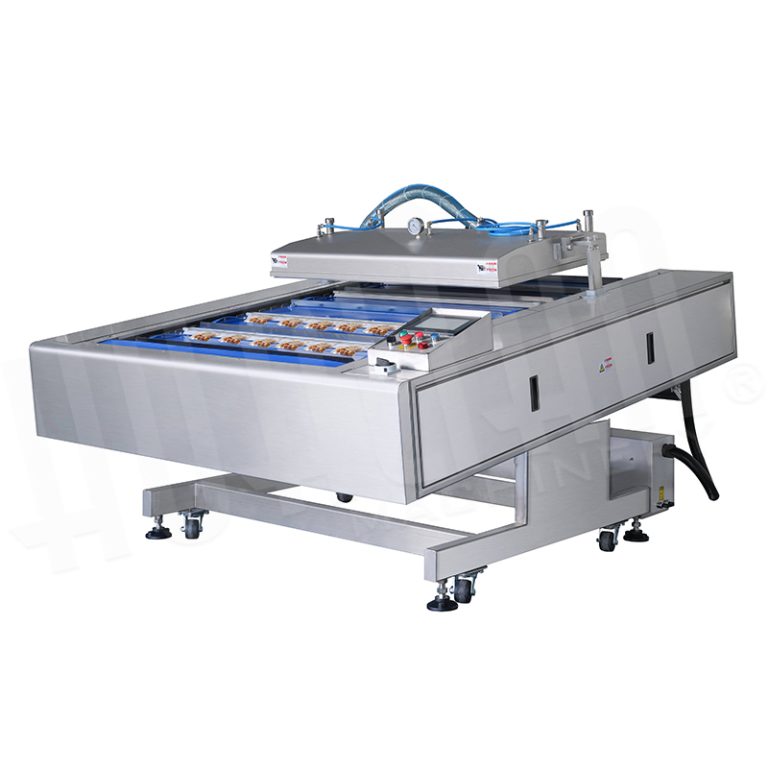
Bag-Based Vacuum Line (em inglês)
Uma linha pode combinar o carregamento manual ou assistido de sacos com uma câmara, correia ou sistema de vácuo contínuo. É flexível para pacotes irregulares e grandes, mas a abertura e a apresentação do saco podem limitar a automação.
Linha de termoformagem
Um termoformador cria bolsos indexados a partir de material rodante, tornando-se uma plataforma forte para pacotes repetíveis e fluxo contínuo. O projeto deve coordenar o layout da cavidade, a janela de carregamento, o manuseio de filmes, a evacuação, a vedação, o corte, a rotulagem e os rejeitos.
Trajetória MAP Line
Uma linha de bandeja pode incluir denesting, carregamento de salsicha, substituição de gás, vedação, codificação, inspeção e rotulagem. É útil quando a forma e a apresentação de varejo importam. Tolerâncias de bandeja, limpeza de flange, headspace, controle de gás e compatibilidade de filme de tampa são entradas centrais do projeto.
Compare as plataformas em termoformagem vs embalagem de câmara e Embalagem a vácuo vs MAP para salsichas.
Engenheiro de Infeed e Buffering de Produtos
Defina como as salsichas saem da operação anterior: soltas, encadeadas, empilhadas, em camadas ou em recipientes a granel. Determine se a alimentação deve separar, cortar, alinhar, contar, pesar ou rejeitar peças danificadas. O acúmulo de produtos deve absorver interrupções curtas sem permitir tempo de residência descontrolado ou danos físicos.
Para elos macios ou pegajosos, correias de teste, guias, alturas de queda, pressão de contato e limpeza. Para contagem e colocação automáticas, teste a variação dimensional e de forma completa. Não baseie o projeto em amostras uniformes selecionadas.
Projetar a estação de carregamento
O carregamento manual pode ser eficiente quando a estação de trabalho apresenta produtos e embalagens vazias ergonomicamente e o índice da máquina de embalagem corresponde à capacidade do operador.
O carregamento automático requer um passo de entrada estável e uma detecção confiável. Defina como o sistema lida com salsichas ausentes, dobradas, curvas, quebradas ou fora de posição. Concorde se ele pára, deixa uma cavidade vazia, rejeita o pacote ou recircula o produto.
Equilibrar a linha com dados de capacidade real
Crie uma tabela de capacidade para cada módulo usando uma boa saída, não máxima mecânica:
- Salsichas de entrada normais e de pico por minuto
- Peças ou peso por embalagem
- Pacotes por ciclo de máquina e ciclos por minuto
- Taxa de boa embalagem e amostragem planejada
- Rotulador, inspeção e capacidade de embalagem
- Troca, reposição de filme ou bandeja, limpeza e cobertura de quebra
Adicione apenas acúmulo suficiente para gerenciar paradas curtas definidas; buffers excessivos podem esconder problemas e complicar a higiene e a rastreabilidade.
Especificar controles de vácuo, gás, filme e vedação
Identifique as variáveis de receita que os operadores podem ajustar e aquelas que exigem acesso controlado. Estas podem incluir tempo de vácuo ou alvo, receita de gás, sequência de evacuação e descarga, temperatura de vedação, pressão, permanência, resfriamento, temperatura de formação e comprimento do índice.
Vácuo e MAP são processos de embalagem de oxigênio reduzido. Código de Alimentos da FDA deixa claro que os controles de segurança de alimentos dependem do processo completo. Defina quem valida o gás, a atmosfera, a vida útil, o armazenamento e o plano de monitoramento. O comissionamento da máquina sozinho não é a validação da vida útil.
Adicionar inspeção e rastreabilidade
Defina quais verificações são necessárias e onde elas ocorrem: contagem ou peso do produto, detecção de metal ou raio-X, inspeção de vedação ou vazamento, amostragem de gás residual, verificação de código, presença e posição do rótulo, inspeção visual e agregação de casos. Especifique confirmação de rejeição, controle de lixo de rejeição, escalonamento de alarme e retenção de dados.
A rastreabilidade deve conectar o lote do produto, o lote do material de embalagem, a receita da máquina, a data e a hora, o operador ou o lote, os resultados da inspeção e a quantidade rejeitada de acordo com o sistema de qualidade do local.
Plano de Controle de Integração e Segurança
Concordar com a propriedade do controle de linha, sequência de início/parada, sinais de inanição e bloqueio, zonas de parada de emergência, acesso seguro, lógica de reinicialização, transferência de receita, relatórios de produção, acesso remoto, requisitos de segurança cibernética e backup de software. Uma linha conectada mecanicamente não é uma linha integrada até que o comportamento de falha e recuperação seja definido.
Design para limpeza, mudança e manutenção
Confirme os limites de limpeza, o acesso à zona do produto, a drenagem, as peças removíveis, os produtos químicos aprovados, os procedimentos de bloqueio e o tempo necessário para liberar a linha após o saneamento.
Liste cada peça trocada por SKU e forneça identificação, carrinhos, auxiliares de elevação, armazenamento e inspeção. Simule uma mudança completa de produto e embalagem durante a aceitação, incluindo seleção de receita e aprovação do primeiro pacote.
Definir utilitários e layout
Documente o fornecimento elétrico, a pressão e a qualidade do ar comprimido, a temperatura e o fluxo da água de resfriamento, o sistema de vácuo, o tipo e a pressão do gás, a exaustão, a drenagem, a rede, as condições ambientais e a exposição à lavagem. Meça a capacidade disponível enquanto o restante da planta está operando.
O layout deve incluir acesso para reabastecimento de filme e bandeja, mudanças de ferramentas, serviço de bomba, armários elétricos, limpeza, escape do operador e movimento de material. Verifique a rota de entrega, aberturas de portas, pontos de elevação e altura final do teto antes de congelar o projeto.
Crie um plano de projeto stage-gated
- Requisitos do usuário: aprovar produtos, pacotes, saídas, padrões, dados e critérios de aceitação.
- Conceito: Compare plataformas de embalagem, opções de carregamento, layouts e custo de propriedade.
- Design detalhado: Congelar amostras, interfaces, utilitários, controles, segurança e documentação.
- Julgamento de fornecedores: provar os produtos difíceis e suposições de automação.
- Gordura: Testar a qualidade de construção, funções, receitas, falhas, troca e produção representativa.
- Instalação e SAT: verificar a linha na fábrica real com os utilitários e operadores do site.
- Ramp-up em: Acompanhar a boa produção, mão de obra, rejeições, tempo de inatividade, saneamento e ações corretivas.
Lista de verificação de RFQ de linha automática
- Matriz de SKU com amostras de produtos e embalagens
- Saída normal, de pico e futura por SKU
- Condição de entrada do produto e interface upstream
- Contagem, pesagem, orientação e carregamento necessários
- Método de embalagem, materiais, atmosfera e critérios de vedação
- Inspeção, codificação, rotulagem, rejeição e rastreabilidade
- Formato de caso e escopo de fim de linha
- Metas de mudança e saneamento
- Layout, utilidades, requisitos ambientais e de segurança
- Documentação, ensaios, FAT, SAT, treinamento, peças sobressalentes e suporte
Perguntas frequentes
Qual é a parte mais difícil de automatizar?
A separação do produto, orientação, contagem e carregamento suave são muitas vezes mais difíceis do que o ciclo de vedação, porque a forma da salsicha e a condição da superfície variam.
Quanto buffer uma linha deve ter?
Suficiente para absorver interrupções curtas definidas sem comprometer o controle do produto. Dimensione-o a partir de padrões de parada medidos e limites de residência, não de uma regra genérica.
Um fornecedor deve possuir a linha inteira?
Um único integrador ou vários fornecedores podem funcionar, mas a responsabilidade pelas interfaces, controles, segurança, aceitação e desempenho deve ser explícita.
Hualian pode revisar termoformagem, vácuo e Traição-Sela Submeta uma matriz de produto e SKU, amostras de pacote, saída de destino, layout, utilitários e escopo de inspeção para iniciar um projeto de linha defensável.