 Ir para o conteúdo

Uma linha de sacos de café automatizada e confiável é projetada de trás para frente a partir de caixas ou paletes vendáveis, com cada transferência, verificação de qualidade, buffer e resposta a falhas definidas.
Resposta rápida: Documente produtos, sacos, saídas, critérios de qualidade e mão-de-obra primeiro. Em seguida, integre a alimentação de café, dosagem, formação de sacos ou abertura de bolsas, enchimento, controle de atmosfera, vedação, codificação, inspeção, embalagem de caixas e paletização em torno do verdadeiro gargalo. Comissão em etapas e comprove a produção sustentada mais recuperação de falhas.
Este artigo apoia a nossa Guia de máquina de embalagem de café concentrando-se em uma decisão operacional com maior profundidade.
1. Defina o objetivo da automação
- Sacos, caixas ou paletes vendáveis por turno por SKU
- Feijão inteiro ou condição de café moído e método de fornecimento
- Pesos de preenchimento, estilos de sacos, materiais, zíper e configuração de válvulas
- Oxigênio residual, vedação, peso, código e critérios de inspeção
- Trabalho disponível e tarefas que criam risco ergonômico ou de segurança
- Frequência de troca, tamanho da campanha e formatos futuros
- Layout, altura do teto, utilitários e interface de armazém a jusante
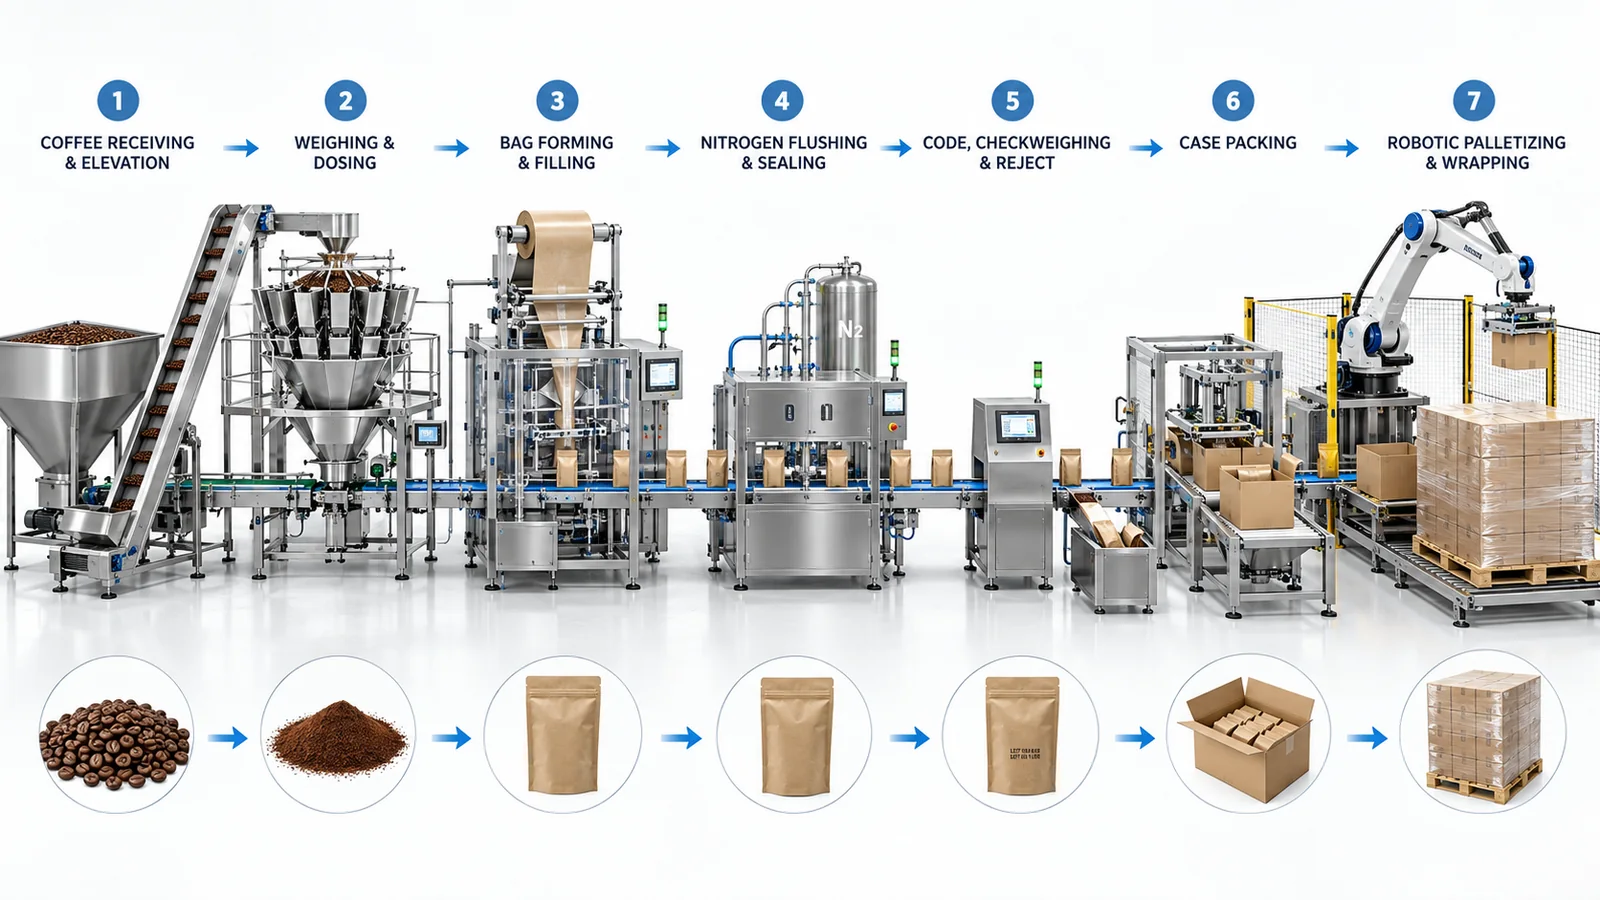
2. Mapear o processo existente e a restrição
Medir o tempo e a perda na descarga de torrefação, repouso ou armazenamento, moagem, transferência, pesagem, preparação de sacos, enchimento, lavagem de gás, vedação, verificação, embalagem e paletização. Separe o tempo de trabalho da espera e do retrabalho.
Automatizar um passo rápido faz pouco se a linha permanece faminta pelo fornecimento de café ou bloqueada pelo empacotamento de caixas. Selecione a restrição que limita a produção ou a qualidade vendável e, em seguida, modele como a restrição pode se mover após a primeira atualização.
3. Escolha a arquitetura de embalagem principal
| Arquitetura | Escolha quando | Cuidado para |
|---|---|---|
| Filler e selador semi-automático | Menor volume, muitos SKUs, flexibilidade do operador e investimento em etapas são importantes | Equilíbrio do trabalho, apresentação manual e consistência de qualidade |
| Linha Rollstock da VFFS | A economia do estoque e a saída do saco formado se encaixam na estratégia do pacote | Qualificação do filme, conjunto de conformação, altura de fábrica e requisitos de válvula |
| Linha Prefeito-Pouch | Aparência de bolsa convertida, zíper ou flexibilidade de formato justificam isso | Tolerância de bolsa, confiabilidade de abertura, reabastecimento de revista e custo unitário |
| Linha de container rígido | Latas, frascos ou outros recipientes são o formato comercial necessário | Manuseio de contêineres, fechamento, headspace e transporte a jusante |
4. Integrar alimentação e dosagem de produtos
Para grãos, controle as quedas e transferências para limitar os danos, mantendo o fornecimento estável do pesador. Para os motivos, aborde a poeira, a compactação, a estática e a variação de densidade nos transportadores, tremonhas e augers. Os sensores de nível devem coordenar o reabastecimento sem aumentar o sistema de dosagem.
Defina o que acontece com o café em trânsito quando o empacotador pára. O acúmulo descontrolado pode alterar a densidade, danificar os grãos ou criar uma reinicialização empoeirada.
5. Adicionar controle de atmosfera, selagem e codificação
Coloque as funções de fornecimento de nitrogênio ou vácuo onde a geometria e o ciclo da embalagem permitam um controle eficaz da atmosfera. Defina o teste de oxigênio residual em vez de especificar apenas a pureza do gás de origem. Coordenar o enchimento, a sedimentação, a purga e o tempo de vedação.
A seleção do codificador depende do material da embalagem, da área de impressão, da velocidade da linha e da rastreabilidade. O acionador de código e a receita devem permanecer sincronizados através de paradas e rejeições.
6. Inspeção automática e rejeição
| Risco de Qualidade | Possível controle | Requisito de integração |
|---|---|---|
| Peso errado | Checkweigher com rejeição | Espaçamento do produto, receita, confirmação de rejeição e contenção |
| Risco de contaminação | Detector apropriado selecionado por meio de avaliação de risco | Peças de teste, efeito de pacote e manuseio de rejeição bloqueado |
| Código em falta ou errado | Visão ou leitor de código | Localização legível, iluminação, dados e política de parada/rejeição de linha |
| Selo ou defeito de aparência | Visão ou método de amostra offline | Biblioteca de defeitos definida e gerenciamento de rejeição falsa |
| Oxigênio residual elevado | Amostragem ou analisador em linha, quando justificado | Calibração, tempo de amostra, resposta e registro |
7. Design de embalagens secundárias e paletização
A montagem da caixa, o empacotamento robótico ou convencional da caixa, a vedação da caixa, a rotulagem, a verificação de peso, a paletização e a embalagem elástica devem corresponder à orientação de entrega do empacotador e à taxa real.
Permitir um fallback manual seguro somente onde for planejado, com pessoal e protegido. Um desvio que nunca foi projetado pode se tornar um risco recorrente de segurança e rastreabilidade.
8. Engenharia de Acumulação e Controles de Linha
As máquinas devem trocar informações prontas, em execução, famintas, bloqueadas, falhas e estado de segurança. A acumulação pode absorver paradas curtas, mas somente se os pacotes mantidos não forem esmagados, superaquecidos, misturados ou privados de rastreabilidade.
Defina a parada e reinício controlados para baixo produto, bolsa ausente, emenda de filme, perda de gás, rejeição de checkweigher, falta de caixa, palete cheio e parada de emergência. A lógica de recuperação determina se a linha produz boas embalagens após distúrbios.
9. Plano de Mudanças e Reposição de Material
- Agrupe SKUs por café, peso, largura do saco, material, válvula, caixa e padrão de palete.
- Separe as mudanças de receita das peças de mudança mecânica e dos requisitos de limpeza.
- Defina a folga da linha, a identificação do material e a aprovação da primeira embalagem.
- Forneça acesso seguro para café, filmes, bolsas, etiquetas, caixas, paletes e rejeitos.
- Medir as perdas de reposição e troca no modelo de capacidade.
10. Atribuir um proprietário de integração
Estado que possui layout, controles, segurança, interfaces, desempenho, documentação, FAT, instalação e SAT quando o equipamento vem de vários fornecedores. Um pesador capaz, bagger e embalador de caixa ainda pode formar um sistema não confiável se nenhuma parte possui os apertos de mão e end-to-end resultado.
Para projetos maiores, compare este plano com o requisitos de linha de embalagem de café de alto volume. Para a seleção de máquinas, use estrutura de seleção de máquina de embalagem de café.
Comissão em fases controladas
| Estágio | Prova primária |
|---|---|
| Teste de componentes | Cada máquina executa sua função com materiais aprovados |
| Teste de interface seca | Sinais, estados, guarda e trabalho de parada/reinício controlado |
| Produto Trial | Fluxos, doses, enchimentos e vedações de café sem danos ou contaminação inaceitáveis |
| Validação de qualidade | Os resultados de peso, vedação, código, atmosfera e rejeição atendem a métodos definidos |
| Sustentação FAT | A produção e a recuperação vendáveis de ponta a ponta atendem às condições acordadas |
| Reprodução/Ramp-Up | Utilitários, operadores, fornecimento upstream e logística downstream trabalham na planta real |
Construa o Business Case em etapas
Compare a automação com mão-de-obra, doação, desperdício de embalagem, retrabalho, risco de qualidade, tempo de inatividade e crescimento-não apenas mão-de-obra. Um projeto em etapas pode começar com dosagem e vedação, depois adicionar manuseio automático de sacos, inspeção, caixas e paletes quando o volume e a estabilidade do processo os justificarem.
Padronize o fornecimento de café, as especificações da embalagem, as verificações de qualidade e as trocas primeiro, ou a automação pode reproduzir a variação mais rapidamente.
Prepare-se para uma revisão de aplicativo
Envie à Hualian seu tipo de café, pesos de enchimento, desenhos e amostras de embalagens, saída vendável de destino, cronograma de SKU, layout, utilitários, necessidades de inspeção e problemas de produção atuais. A equipe de engenharia pode então definir uma máquina ou escopo de linha testável em vez de confiar em uma configuração genérica.
Perguntas frequentes
O que você deve automatizar primeiro no ensacamento de café?
Automatize a etapa que restringe a produção vendável, a qualidade ou a mão de obra segura depois de medir o processo completo.
Uma linha pode embalar grãos e café moído?
Às vezes, mas eles normalmente exigem diferentes dosagens e arranjos de controle de poeira, além de trocas e limpeza validadas.
Você precisa de embalagem e paletização imediatamente?
Eles são justificados quando a mão de obra ou a taxa a jusante limitam a linha primária e o padrão de SKU é estável o suficiente.
Quanta acumulação deve ter uma linha?
Determine isso a partir de dados de parada, tolerância do pacote, estratégia de recuperação e custo de espaço; não há tempo de buffer universal.
O que pertence a uma linha FAT?
SKUs representativos, produção sustentada, métricas de qualidade, reposição de material, rejeições, trocas, falhas simuladas e recuperação devem ser definidos.








