Ir al contenido

Una línea de bolsas de café automatizada confiable se diseña hacia atrás a partir de cajas o paletas vendibles, con cada transferencia, control de calidad, amortiguación y respuesta a fallas definidas.
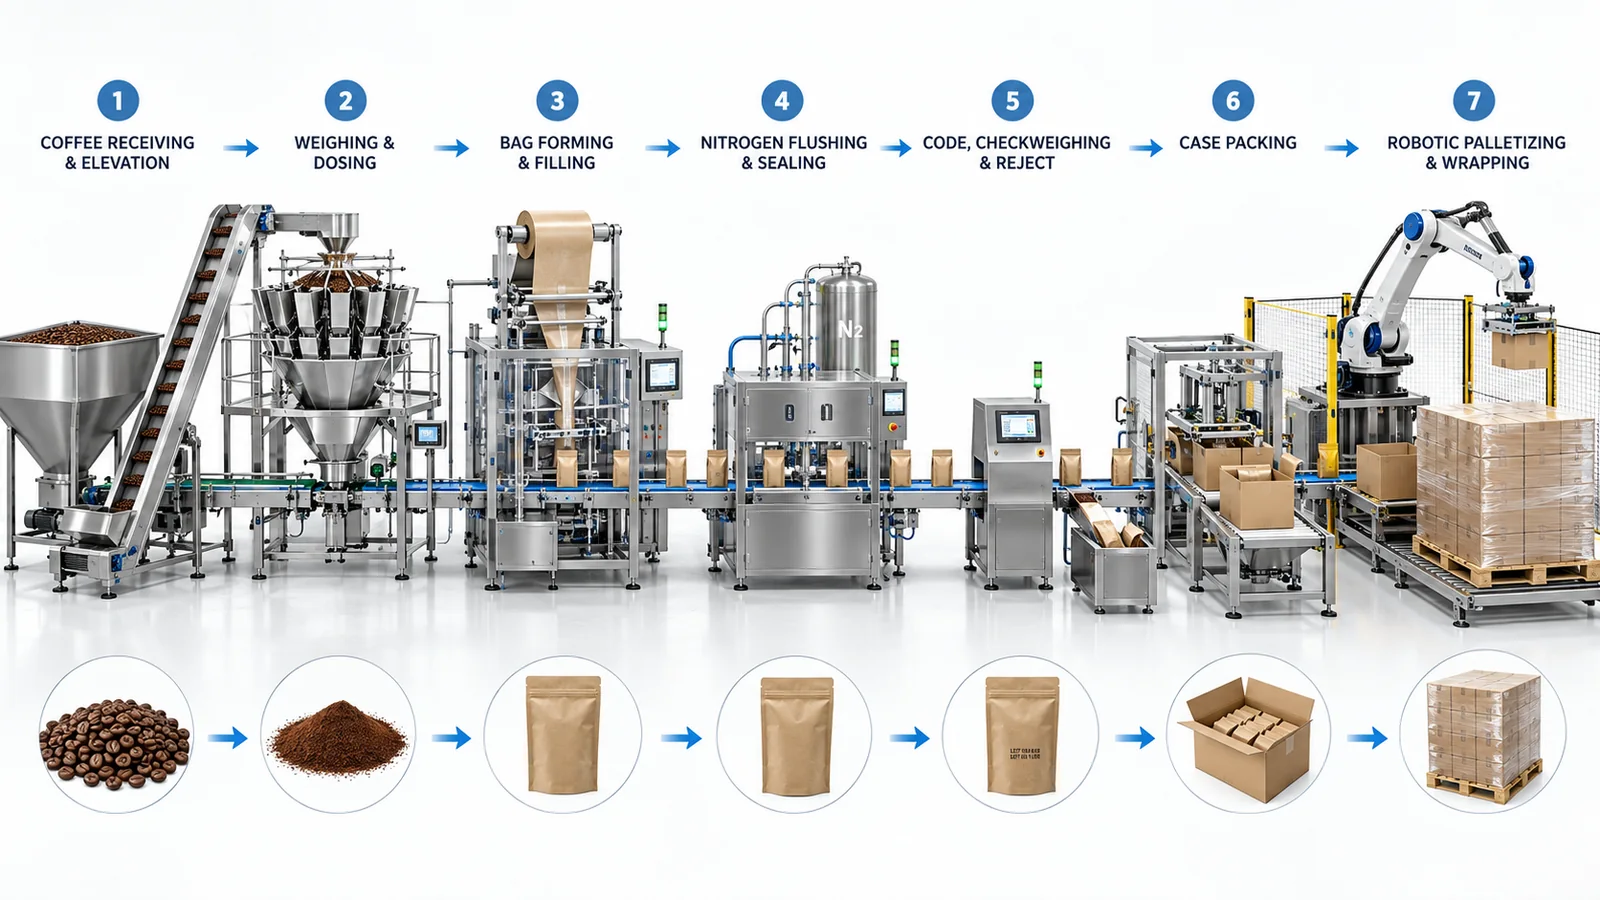
Respuesta rápida: Documente primero los productos, las bolsas, las salidas, los criterios de calidad y la mano de obra. Luego integre la alimentación del café, la dosificación, la formación de bolsas o la apertura de bolsas, el llenado, el control de atmósfera, el sellado, la codificación, la inspección, el embalaje de cajas y el paletizado alrededor del verdadero cuello de botella. Comisión en etapas y demuestre una producción sostenida más la recuperación de fallas.
Este artículo apoya nuestra Guía de máquina de embalaje de café concentrándose en una decisión operativa con mayor profundidad.
1. Definir el objetivo de la automatización
- Bolsas, estuches o palets vendibles por turno por SKU
- Condición del grano entero o café molido y método de suministro
- Pesos de relleno, estilos de bolsas, materiales, cremallera y configuración de válvulas
- Oxígeno residual, sello, peso, código y criterios de inspección
- Trabajo disponible y tareas que crean riesgos ergonómicos o de seguridad
- Frecuencia de cambio, tamaño de campaña y formatos futuros
- Diseño, altura de techo, servicios públicos e interfaz de almacén aguas abajo
2. Mapear el proceso existente y la restricción
Mida el tiempo y la pérdida en la descarga de tostado, reposo o almacenamiento, molienda, transferencia, pesaje, preparación de bolsas, llenado, lavado de gas, sellado, verificación, empaque de cajas y paletizado. Separe el tiempo de trabajo de la espera y el retrabajo.
La automatización de un paso rápido hace poco si la línea sigue sin suministro de café o bloqueada por el embalaje de cajas. Seleccione la restricción que limita la producción o la calidad vendible, luego modele cómo la restricción puede moverse después de la primera actualización.
3. Elegir la arquitectura de embalaje primario
| Arquitectura | Elige cuándo | Cuidado por |
|---|---|---|
| Semi-automático de relleno y sellador | Menor volumen, muchos SKU, flexibilidad del operador e inversión por etapas importan | Equilibrio laboral, presentación manual y consistencia de calidad |
| Línea VFFS Rollstock | La economía de Rollstock y la producción de bolsas formadas se ajustan a la estrategia de empaque | Calificación de película, conjunto de conformado, altura de fábrica y requisitos de válvula |
| Línea de Premade-pouch | La apariencia de la bolsa convertida, la cremallera o la flexibilidad del formato lo justifican | Tolerancia de bolsas, fiabilidad de apertura, reposición de revistas y coste unitario |
| Línea de contenedores rígidos | Latas, frascos u otros recipientes son el formato comercial requerido. | Manejo de contenedores, cierre, headspace y transporte aguas abajo |
4. Integrar la alimentación y dosificación del producto
Para los granos, controlar las caídas y transferencias para limitar el daño mientras se mantiene estable el suministro de la pesadora. Para los suelos, abordar el polvo, la compactación, la estática y la variación de densidad en transportadores, tolvas y barrenas.Los sensores de nivel deben coordinar la reposición sin aumentar el sistema de dosificación.
Defina qué le sucede al café en tránsito cuando la empacadora se detiene. La acumulación incontrolada puede cambiar la densidad, dañar los granos o crear un reinicio polvoriento.
5. Añadir control de atmósfera, sellado y codificación
Colocar las funciones de suministro de nitrógeno o vacío donde la geometría del paquete y el ciclo permitan un control efectivo de la atmósfera. Definir pruebas de oxígeno residual en lugar de especificar solo la pureza del gas fuente. Coordinar el llenado, sedimentación, purga y sellado.
La selección del codificador depende del material del paquete, el área de impresión, la velocidad de la línea y la trazabilidad. El código de activación y la receta deben permanecer sincronizados a través de paradas y rechazos.
6. Inspección y rechazo automático
| Calidad Riesgo | Posibles controles | Requisito de integración |
|---|---|---|
| Peso incorrecto | Comprobación con rechazo | Espaciado del producto, receta, confirmación de rechazo y contención |
| Riesgo de Contaminación | Detector apropiado seleccionado a través de la evaluación de riesgos | Piezas de prueba, efecto de paquete y manipulación de rechazo bloqueado |
| Código faltante o incorrecto | Vision ou lecteur de code | Ubicación legible, iluminación, datos y política de parada/rechazo de línea |
| Defecto de sello o apariencia | Visión o método de muestra offline | Biblioteca de defectos definida y gestión de falsos rechazos |
| Oxígeno residual alto | Muestreo o analizador en línea cuando esté justificado | Calibración, tiempo de muestreo, respuesta y registro |
7. Diseño de envases secundarios y paletizado
El montaje de cajas, el embalaje de cajas robótico o convencional, el sellado de cajas, el etiquetado, el control de peso, el paletizado y el envoltorio elástico deben coincidir con la orientación de entrega y la velocidad real de la ensacadora.
Permita un recurso manual seguro solo cuando esté planificado, provisto de personal y vigilado. Un bypass que nunca se diseñó puede convertirse en un riesgo recurrente de seguridad y trazabilidad.
8. Ingeniero de Acumulación y Controles de Línea
Las máquinas deben intercambiar información de listo, en funcionamiento, muerto de hambre, bloqueado, fallo y estado seguro. La acumulación puede absorber paradas cortas, pero solo si los paquetes retenidos no se trituran, sobrecalientan, mezclan o se les priva de trazabilidad.
Defina parada controlada y reinicio para producto bajo, bolsa faltante, empalme de película, pérdida de gas, rechazo de la pesadora, escasez de cajas, paleta llena y parada de emergencia. La lógica de recuperación determina si la línea produce buenos paquetes después de la perturbación.
9. Cambios de planes y reposición de materiales
- Agrupe los SKU por café, peso, ancho de bolsa, material, válvula, caja y patrón de paleta.
- Separe los cambios de receta de las piezas de cambio mecánico y los requisitos de limpieza.
- Definir la línea de separación, identificación del material y aprobación del primer paquete bueno.
- Proporcionar acceso seguro para café, película, bolsas, etiquetas, cajas, palets y rechazos.
- Medir las pérdidas de reposición y cambio en el modelo de capacidad.
10. Asignar un propietario de integración
Indique quién es el propietario del diseño, los controles, la seguridad, las interfaces, el rendimiento, la documentación, la FAT, la instalación y el SAT cuando el equipo proviene de múltiples suministradores.Una pesadora, empacadora y empacadora de cajas capaz aún puede formar un sistema poco confiable si ninguna parte posee los apretones de manos y el resultado de extremo a extremo.
Para proyectos más grandes, compare este plan con el requisitos de línea de envasado de café de alto volumen. Para seleccionar la máquina, utilice el marco de selección de máquina de envasado de café.
Comisión en fases controladas
| Escenario | Prueba primaria |
|---|---|
| Componentes de prueba | Cada máquina realiza su función con materiales aprobados |
| Prueba de interfaz seca | Señales, estados, vigilancia y trabajo controlado de parada/reinicio |
| Producto Trial | Flujo de café, dosis, llenado y sellado sin daños o contaminación inaceptables. |
| Validación de calidad | Los resultados de peso, sellado, código, atmósfera y rechazo cumplen con los métodos definidos. |
| Grasa Sostenida | La producción vendible y la recuperación cumplen las condiciones acordadas |
| Sitio web SAT/Ramp-Up | Servicios públicos, operadores, suministro ascendente y logística descendente trabajan en la planta real |
Construir el caso de negocio en fases
Compare automation versus labor, giveaway, packaging waste, rework, quality risk, downtime and growth-not labor alone.A staged project may start with dosing and sealing, then add automatic bag handling, inspection, cases and pallets when volume and process stability warrant them.
Estandarizar el suministro de café, las especificaciones del paquete, los controles de calidad y los cambios primero, o la automatización puede reproducir la variación más rápido.
Prepárese para una revisión de la aplicación
Envíe a Hualian su tipo de café, pesos de llenado, dibujos y muestras de empaque, salida vendible objetivo, cronograma de SKU, diseño, servicios públicos, necesidades de inspección y problemas de producción presentes.El equipo de ingeniería puede definir una máquina comprobable o un alcance de línea en lugar de confiar en una configuración genérica.
Preguntas frecuentes
¿ Qué debes automatizar primero en el embolsado de café?
Automatizar el paso que restringe la producción vendible, la calidad o la mano de obra segura después de medir el proceso completo.
¿ Puede una línea empacar granos y café molido?
A veces, pero normalmente requieren diferentes arreglos de dosificación y control de polvo, además de cambios y limpieza validados.
¿ Necesita embalaje y paletización de caja de inmediato?
Se justifican cuando la mano de obra o la tasa de flujo descendente limitan la línea primaria y el patrón de SKU es lo suficientemente estable.
¿ Cuánta acumulación debe tener una línea?
Determinarlo a partir de datos de parada, tolerancia del paquete, estrategia de recuperación y el costo del espacio de piso; no hay tiempo de búfer universal.
¿ Qué hay en una línea FAT?
Se deben definir SKU representativos, producción sostenida, métricas de calidad, reposición de material, rechazos, cambios, fallas simuladas y recuperación.