跳到内容

自动香肠包装线的设计应围绕控制产品流和有效的可销售产量,而不是围绕小册子中最快的包装机。该线必须接收可变的香肠链,创建预期的计数或重量,装载它们而不损坏,密封包装,检查包装,贴标签,并将接受的包装转移到箱子中,而不会产生瓶颈或卫生风险。.
目录
切换从生产线需求规格开始
定义产品系列、包装格式、正常和高峰需求、操作班次、批量大小、所需转换、卫生窗口和预期增长。将强制范围与未来选项分开。说明哪个组织拥有产品过程、包装验证、控制集成、安装和验收。.
对于每根香肠,记录香肠长度、直径、曲率、重量变化、肠衣、温度、表面湿度或油、链接是否连接或分离以及对压缩的敏感性。这些变量决定了自动处理是否可行。.
绘制完整的流程图
- 从烹饪接收香肠,冷却,切割,或链接.
- 缓冲产品,而不会损坏它或影响时间和温度控制。.
- 分离、定向、计数或称量所需数量。.
- 装载袋、热成型袋或托盘。.
- 去除空气或更换空气,然后密封包装。.
- 检查包装并根据需要验证代码、重量和污染物。.
- 将标签和聚合物包应用到箱子中。.
- 在不失去可追溯性的情况下对产品进行包装。.
绘制此流程,包括聚集点、人员、拒收路线、清洁通道、公用设施和维护间隙。确认生产品和熟产品区域是否需要物理或程序隔离。.
选择初级包装平台
袋式真空生产线
一条生产线可以将手动或辅助装袋与腔室、皮带或连续真空系统相结合。它对于不规则和大型包装非常灵活,但开袋和展示可能会限制自动化。.
热成型生产线
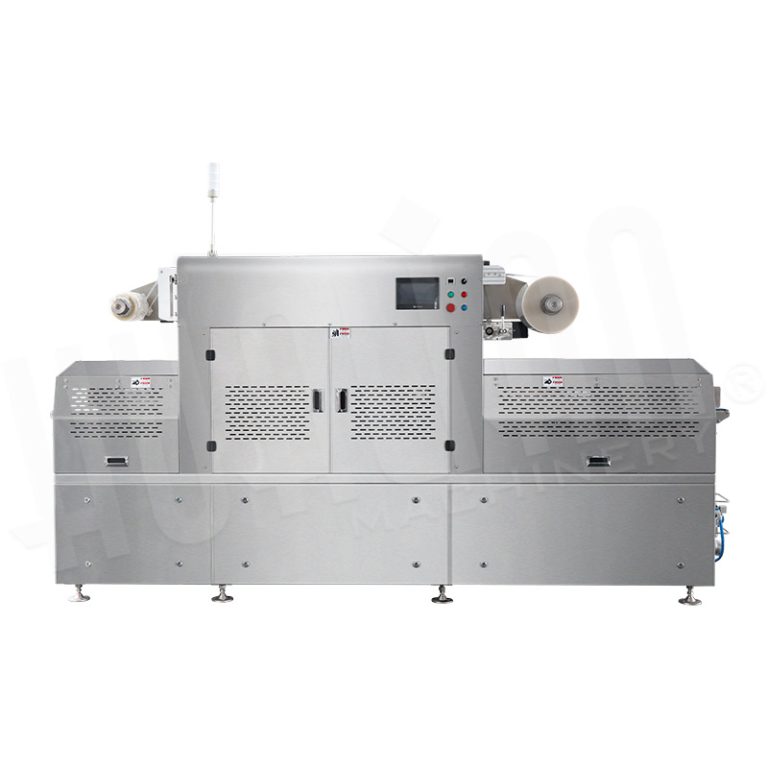
热成型机可从卷筒材料中创建索引袋,使其成为可重复包装和连续流动的强大平台。该项目必须协调模腔布局、装载窗口、薄膜处理、排空、密封、切割、贴标和拒收。.
托盘MAP线
托盘生产线可包括脱硝、香肠装载、气体置换、密封、编码、检查和贴标。当形状和零售展示很重要时,它很有用。托盘公差、法兰清洁度、顶部空间、气体控制和盖膜兼容性是中心设计输入。.
比较中的平台 热成型与腔室包装 和 真空包装与MAP包装的香肠.
工程师产品进料和缓冲
定义香肠如何离开上一个操作:松散,连接,上架,分层,或在散装容器中。确定进料是否必须分离,切割,对齐,计数,称重或拒绝损坏的碎片。产品积累应吸收短暂的中断,而不允许不受控制的停留时间或物理损坏。.
对于软链或粘性链节,请测试皮带、导轨、跌落高度、接触压力和清洁。对于自动计数和放置,请测试完整的尺寸和形状变化。不要根据选定的统一样品进行设计。.
设计装载站
当工作站以符合人体工程学的方式呈现产品和空包,并且包装机指数与操作员能力相匹配时,手动装载可以是高效的。记录到达,重复,产品处理,人员配备,旋转和线速度。.
自动上料需要稳定的进料节距和可靠的检测。定义系统如何处理丢失、对折、弯曲、破损或错位的香肠。商定是否停止、留出空腔、拒收包装或再循环产品。.
使用真实的产能数据平衡生产线
使用良好输出(而非机械最大值)为每个模块创建容量表:
- 每分钟正常和峰值传入香肠
- 每包件数或重量
- 每台机器循环的包装数和每分钟的循环数
- 包装完好率和计划抽样
- 贴标机、检验和装箱能力
- 更换、胶片或托盘补充、清洁和中断覆盖
最慢的持续模块控制生产线。仅添加足够的堆积以管理定义的短暂停止;过多的缓冲区可能隐藏问题并使卫生和可追溯性复杂化。.
指定真空、气体、薄膜和密封控制
确定操作员可以调整的配方变量和需要控制访问的变量。这些变量可能包括真空时间或目标、气体配方、抽空和冲洗顺序、密封温度、压力、保压、冷却、成型温度和步进长度。.
真空和MAP是减少氧气的包装工艺。 FDA食品代码 明确了食品安全控制取决于整个过程。定义谁验证气体,大气,保质期,储存和监控计划。机器调试本身不是保质期验证。.
添加检验和可追溯性
定义需要进行哪些检查以及检查的位置:产品计数或重量、金属检测或X射线、密封或泄漏检查、残留气体采样、代码验证、标签存在和位置、视觉检查以及案例汇总。指定拒收确认、拒收箱控制、警报升级和数据保留。.
根据工厂的质量体系,可追溯性应联系产品批次、包装材料批次、机器配方、日期和时间、操作员或批次、检验结果和拒收数量。.
计划控制集成和安全
商定生产线控制所有权、启动/停止顺序、饥饿和阻塞信号、紧急停止区、安全访问、重启逻辑、配方转移、生产报告、远程访问、网络安全要求和软件备份。在定义故障和恢复行为之前,机械连接的生产线不是集成生产线。.
清洁、转换和维护设计
确认清洁边界、产品区入口、排水、可拆卸部件、批准的化学品、锁定程序以及清洁后释放生产线所需的时间。在工具搬运过程中,防止清洁和不清洁的部件交叉。.
按物料清单列出每个变更部件,并提供标识、推车、起重辅助装置、储存和检查。在验收期间模拟完整的产品和包装变更,包括配方选择和首件包装批准。.
定义实用程序和布局
记录电力供应、压缩空气压力和质量、冷却水温度和流量、真空系统、气体类型和压力、排气、排水、网络、环境条件和冲洗暴露。在工厂其他部分运行时测量可用容量。.
布局必须包括胶片和托盘补充、工具更换、泵服务、电气柜、清洁、操作员逃生和材料移动的通道。在冻结设计之前,检查交付路线、门开口、吊点和最终天花板高度。.
创建阶段门控项目计划
- 用户要求: 批准产品、包装、输出、标准、数据和验收标准。.
- 理念: 比较打包平台、装载选项、布局和拥有成本。.
- 详细设计: 冷冻样品、接口、实用程序、控制、安全和文档。.
- 供应商试验: 证明困难的产品和自动化假设。.
- FAT: 测试构建质量、功能、配方、故障、转换和代表性生产。.
- 安装和SAT: 与现场公用设施和操作员一起在实际工厂中验证生产线。.
- 斜升: 跟踪良好的产出,劳动力,拒绝,停机时间,卫生和纠正措施。.
自动生产线检查表
- 包含产品和包装样品的包装矩阵
- 正常、峰值和未来输出(按时间)
- 来料产品状态和上游接口
- 所需的计数、称重、定向和装载
- 包装方法、材料、环境和密封标准
- 检查、编码、贴标、拒收和可追溯性
- 案例格式和行尾范围
- 转换和卫生目标
- 布局、公用设施、环境和安全要求
- 文档、试验、FAT、SAT、培训、备件和支持
常见问题
通常自动化最难的部分是什么?
产品分离、定位、计数和温和装载通常比密封周期更难,因为香肠形状和表面状况各不相同。.
一条线应该有多少缓冲区?
足够吸收定义的短暂中断而不影响产品控制。根据测量的停止模式和停留限制来确定大小,而不是通用规则。.
一家供应商是否应该拥有整条生产线?
一个集成商或几个供应商都可以工作,但接口、控制、安全、验收和性能的责任必须明确。.
华联可以审查热成型,真空, 封盘 生产线概念。提交产品和生产线矩阵、包装样品、目标输出、布局、公用设施和检查范围,以便开始可防御的生产线设计。.