Ir para o conteúdo

O teste de integridade do selo da bandeja deve responder a duas perguntas diferentes: o selo é forte o suficiente para o manuseio e o pacote evita um caminho de vazamento inaceitável? A força do peel sozinha não pode provar a integridade, enquanto um teste de vazamento pode não descrever a força de abertura do consumidor. Um plano de qualidade útil define ambos os requisitos, seleciona métodos validados e vincula as falhas aos materiais, contaminação, ferramentas e configurações do processo.
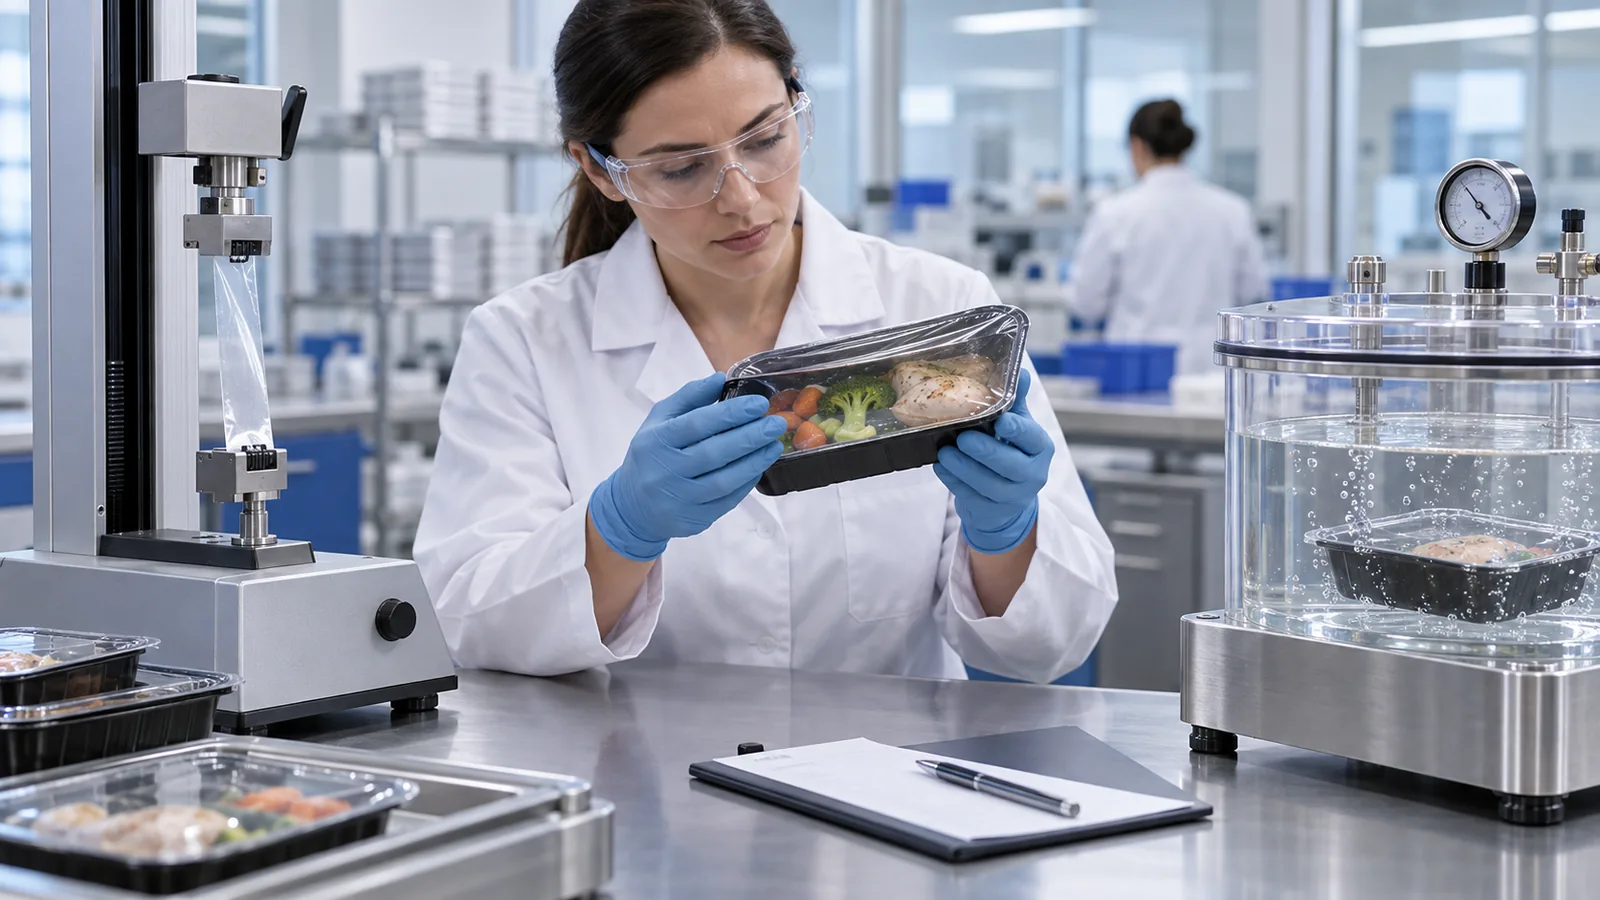
O teste é uma parte da qualificação do equipamento. Para o fluxo de trabalho de compra completo, retorne ao Tray selando guia de seleção da máquina.
Força de Selo vs Integridade de Selo
A resistência do selo mede a força necessária para separar materiais colados sob condições estabelecidas. A integridade do selo diz respeito a se uma barreira de embalagem contínua foi alcançada. Uma vedação pode ser forte, mas conter um canal, ou contínua, mas muito fraca para distribuição. Defina ambos quando eles são importantes.
Use a mesma preparação de amostra, condicionamento, velocidade de teste, ângulo de descamação e convenção de relatório ao comparar os resultados de resistência. Para integridade, defina o tamanho de vazamento relevante ou o modo de falha e a capacidade de detecção do método.
Defina seus critérios de aceitação de selo
Comece com o risco do produto, a tensão de distribuição, os requisitos de abertura e a finalidade da embalagem. Os critérios de aceitação podem abranger a aparência visual, a largura do selo contínuo, a faixa de força de descamação, o vazamento, a resistência à ruptura, a retenção do espaço livre ou o desempenho após o armazenamento e a simulação de transporte.
Os controles de uma embalagem de alimentos devem ser determinados dentro dos sistemas de segurança e qualidade de alimentos do local. Os formatos de oxigênio reduzido requerem cuidados especiais porque a integridade da embalagem, a temperatura, a formulação e os controles de processo trabalham juntos.
Inspecionar defeitos comuns de selo de bandeja
- Canais que cruzam a área de vedação pretendida
- Rugas, dobras ou vincos de filme
- Alimentos, líquidos, óleo ou partículas no flange
- Contato incompleto nos cantos ou em torno de flanges distorcidas
- Filme cortado dentro ou fora do perfil pretendido
- Tray warping, escaldante, ou dano selante
- Peeling irregular, rasgando, delaminação ou resíduo
Especificações ASTM F1886/F1886M Fornece um método visual para pacotes, incluindo bandejas, e explica que defeitos visuais suspeitos podem exigir testes adicionais para confirmar uma violação de integridade.
Escolha o teste de integridade de selo correto
Inspeção Visual
A inspeção visual é rápida e adequada para verificações de rotina quando a iluminação, as condições de visualização, os exemplos de defeitos e o treinamento do inspetor são controlados. É especialmente útil para pistas de processo, mas não deve ser tratado como um teste de vazamento universal.
Teste de força Peel
O teste de peeling quantifica a força de abertura ou a força de ligação. Ele ajuda a monitorar a consistência e comparar as configurações operacionais, mas o local e a preparação da amostragem podem alterar os resultados. Defina se o modo médio, máximo, mínimo ou de falha controla a aceitação.
Bubble Leak e testes a vácuo
Os métodos de bolhas baseados em imersão podem revelar o gás escapando através de um vazamento quando a embalagem é submetida a um diferencial de pressão. Os parâmetros do método, o tempo de observação, a contenção da embalagem e os efeitos do produto devem ser controlados. Considere se a imersão é aceitável para a embalagem e a investigação.
Vacuum Decay Testing (Teste de Decadência de Vácuo)
O decaimento a vácuo coloca o pacote em uma câmara e monitora o comportamento da pressão. Ele pode suportar testes não destrutivos quando a câmara, o suporte da embalagem, a sensibilidade do método e os limites de passagem são validados. ASTM F2338 aborda a detecção de vazamento de decaimento a vácuo para sistemas de embalagens, incluindo aplicações envolvendo bandejas.
Testes de Burst e Creep
O teste de explosão aumenta a pressão interna até a falha ou um ponto final especificado. O teste de creep mantém a pressão por um tempo definido. Esses testes ajudam a avaliar a resistência à pressão interna e a identificar locais fracos, mas não duplicam todas as condições de distribuição.
Estabelecer um plano de amostragem de produção
Defina verificações na inicialização, após a troca, após mudanças de lote de material, após paradas ou ajustes e em intervalos programados. Aumente a amostragem quando evidências de risco ou processo o justificarem. Registre a máquina, a ferramenta, a receita, o operador, os lotes de material, o tempo, as condições de teste e o resultado.
A amostragem não pode compensar um processo descontrolado. Combine testes de produto final com monitoramento de configurações críticas, limpeza de flange, condição de ferramentas e alarmes.
Diagnóstico de falhas de Tray Seal
| Padrão de falha | Possíveis áreas a serem investigadas |
|---|---|
| Falha no mesmo local da ferramenta | Planicidade da ferramenta, aquecedor, distribuição de pressão, danos ou contaminação |
| Random Canais | Produto em flange, rugas de filme, variação de bandeja ou manuseio |
| Selo fraco em todas as cavidades | Desajuste de material ou temperatura, pressão ou tempo de permanência insuficientes |
| Força de abertura excessiva | Sistema de peeling errado ou energia de vedação excessiva |
| Falhas após o armazenamento | Envelhecimento do material, temperatura, interação com o produto, estresse ou permeabilidade |
Ajuste de temperatura, pressão e tempo de permanência
Essas variáveis interagem. Altere-as por meio de um teste controlado e mantenha a bandeja, o filme, a condição do produto e a velocidade constantes sempre que possível. Estabeleça uma janela que produza pacotes aceitáveis e selecione uma configuração com margem dos limites de falha. Não responda à contaminação ou ferramentas danificadas aumentando continuamente a temperatura.
Criar um registro de controle de qualidade de selo de bandeja
- Produto, bandeja, filme e lote de material
- Máquina, ferramenta, cavidade, receita e velocidade da linha
- Temperatura, pressão e configurações de tempo de permanência
- Aprovações de inicialização e mudança
- Visual, peeling, vazamento e outros resultados de testes
- Localização da falha, fotos, disposição e ação corretiva
- Revisor e data e hora rastreáveis
Perguntas frequentes
A inspeção visual é suficiente?
Somente quando um plano validado mostra que é adequado para o defeito e risco definidos. Indicações visuais podem precisar de confirmação com outro método.
Um resultado de peeling forte significa que a bandeja está livre de vazamentos?
Um canal localizado pode existir mesmo quando as áreas amostradas têm alta resistência ao peeling.
Todos os produtos devem usar o mesmo limite de teste?
Os limites devem refletir o desenho da embalagem, o processo, o risco do produto, as condições de distribuição e o método validado.
Quando o comportamento do equipamento fizer parte da investigação, documente a cavidade e as configurações com falha antes do ajuste. Equipe do TRAY SEAL Você pode revisar a bandeja, o filme, as ferramentas e as informações do processo juntos.