コンテンツへスキップ

トレイシールフィルムの選択は、トレイのシール面と製品の流通条件から始まります。適したフィルムは、実際のトレイに意図された皮または溶接シールを作成し、製品を検証された寿命のために保護し、機械上で確実に動作し、冷却、凍結、再加熱、または処理条件に耐えなければなりません。フィルムは、一般的な材料名だけから承認されるべきではありません。.
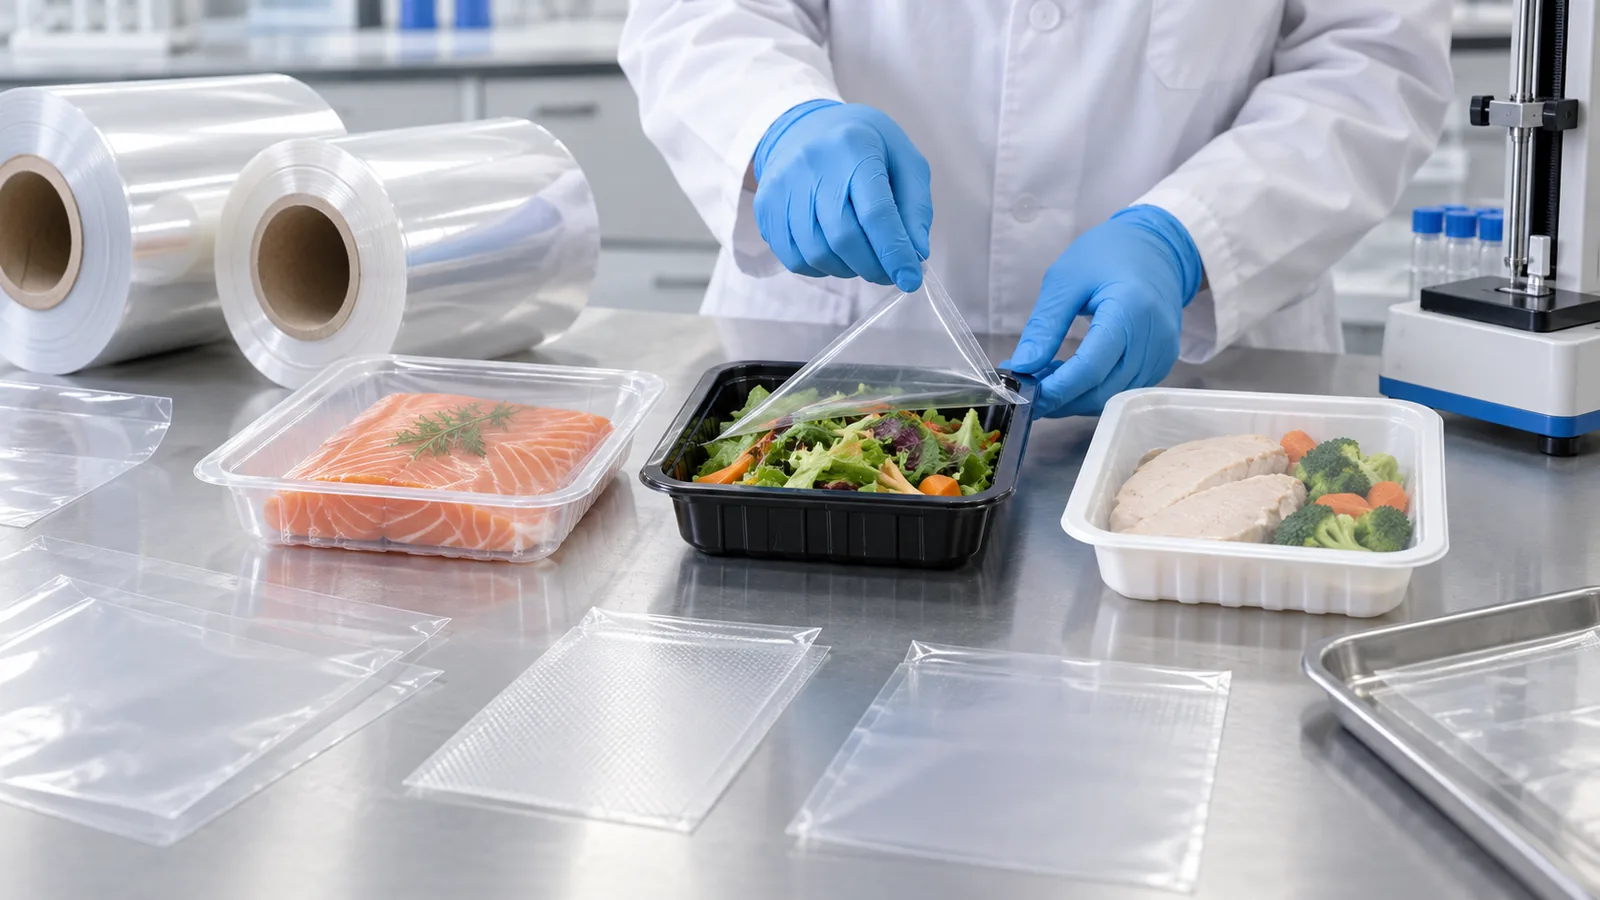
この記事では トレイシール機選択ガイド, 製品、トレイ、パック方法、出力、ツーリングとともにフィルム適合性を評価します。.
トレイのシール面から始める
シールは、フィルムのシーラント層とトレイフランジの間に形成されます。トレイの他の場所で使用されている材料だけでなく、トレイのシール面ポリマーを特定します。コーティング、ラミネート、リサイクル含有量構造、顔料、表面汚染、およびサプライヤー間のばらつきは、パフォーマンスを変更することができます。.
フランジ幅、平坦度、表面処理、公差、結露、油、パン粉、ソース、繊維がシール領域に到達するかどうかを記録してください。.
PP、ペットおよびCPETの皿へのマッチのふたのフィルム
PP、ペットおよびCPETは広い物質的な家族、ない完全な両立性の声明を記述します。PPの皿は熱抵抗が有用であるところで頻繁に選ばれます。ペット皿は多くの冷やされた適用の明快さそして剛さのために評価されます。CPETはより大きい温度抵抗のために設計され、ovenableフォーマットのために一般に考慮されます。実際の使用限界は完全な皿の構造および製造者の宣言によって決まります。.
指定されたトレイ表面にシーラント層が設計されているリディングフィルムを選択してください。互換性ステートメントと推奨シールウィンドウをリクエストし、ご自身の機器で確認してください。.
容易皮フィルムと溶接シールフィルムから選択してください
イージーピールフィルムは、制御された力とクリーンな消費者体験で開くように設計されています。溶接シールフィルムは、より強力な永久ボンドを優先し、切断または引き裂く必要があります。選択は、開封、タンパー証拠、漏れ抵抗、シール試験に影響します。.
許容可能な剥離挙動を測定可能な限界と観察値で定義します:開口力、コーナー周りの一貫性、引き裂き、繊維リフト、ひも、および残留物。パッケージがどのように開くべきかを考慮せずに「最強」のシールを要求しないでください。.
バリア、防曇、MAP要件の決定
バリア要件は、製品感度、ガス混合物、呼吸、保管温度、および所望の寿命によって異なります。MAPの場合、パッケージ雰囲気は、フィルム透過性、製品呼吸、および漏れによって時間とともに変化することができます。 FDA食品コード MAPは時間とともに変化する空気とは異なる大気として説明されていますフィルムの選択が保存システム全体の一部である理由を強調します.
結露によって製品が不明瞭になる場合、防曇性能は重要ですが、予想される温度と湿度の変化下で評価する必要があります。また、用途に影響を与える場合は、光バリア、耐穿刺性、印刷適性、機械加工性も指定します。.
冷蔵、冷凍、電子レンジ、オーブンでの使用を考慮
充填から流通および消費者使用までの温度の経過を説明してください。低温条件は剛性を変化させ、挙動に影響を与える可能性があります。凍結は鋭い製品エッジと氷をもたらす可能性があります。電子レンジまたはオーブンで使用するには、意図した時間と温度に合わせて明示的に設計され検証されたトレイとフィルムシステムが必要です。.
ヒートシール可能なフィルムが再加熱に適していると仮定しないでください。すべてのターゲット市場のトレイおよびフィルムサプライヤーから規制および使用条件の文書を入手してください。.
フィルムをトレイシール機に合わせる
最大ロール幅と直径、コアサイズ、巻き戻し方向、登録マーク要件、プリントリピート、ウェブ張力、切断方法、シールツールの寸法を確認します。フィルムカール、剛性、スリップ、厚さのばらつき、印刷レジストレーションは、送りと切断の精度に影響を与えます。.
機械は、シール領域全体で温度、圧力、および滞留時間の安定した組み合わせを維持する必要があります。1つの狭い設定でしか機能しないフィルムは、材料や周囲条件が異なるため、実行が困難になる場合があります。.
トレイ—フィルム—マシンの組み合わせを検証する
生産同等の製品、トレイ、フィルム、オペレータ、およびライン速度でトライアルを実行してください。1つの設定をテストするのではなく、提案された動作ウィンドウに挑戦してください。製品に関連するコンディショニング、流通シミュレーション、および保管間隔の直後にパックを検査してください。.
設定、材料ロット番号、欠陥、剥離結果、漏れ試験結果、および必要に応じてヘッドスペース測定を記録します。目視検査では、疑わしいチャネルまたは表面欠陥を特定できますが、ASTMは、完全性違反を立証するためにさらなる試験が必要な場合があることを指摘しています。.
一般的なリディングフィルムの問題とソリューション
| 症状 | 調査すべき原因 | 最初のチェック |
|---|---|---|
| フィルムはシールしない | 非互換性シーラント、低エネルギー、汚染フランジ | 材料コードの確認、フランジの洗浄、温度、圧力、滞留時間の確認 |
| オープニング時の映画の涙 | ピール仕様ミスマッチ、過剰シール、弱フィルム | 皮の等級および作動窓を点検する |
| しわかチャネル | ウェブ張力、トレイ歪み、コンタミネーション、ツーリングムラ | フィルムパス、トレイフランジ、ツールアライメント、シールパターンの検査 |
| 霧の表示 | 凝縮および不適当な反霧の性能 | 実際の温度遷移を再現 |
| MAP酸素ドリフト | 漏れ、透過性、製品呼吸、プロセス変動 | シールの完全性、フィルムバリア、ガスプロセス、および貯蔵制御のテスト |
Liddingフィルムの指定チェックリスト
- トレイシーリング表面材料および製造者の指定
- 容易皮か溶接シールの条件
- フィルム構造、厚み、シーラント、バリア
- 防曇、印刷物、光学、穿刺および開始条件
- 充填、密封、保管、再加熱温度
- ロール幅、直径、芯、巻き戻し、登録
- 推奨シール窓と試験方法
- 食品接触および市場固有の文書
よくある質問
同じフィルムでPP、PET、CPETトレイを密封できますか?
一部の多目的シーラントシステムは複数の表面をカバーすることがありますが、正確なトレイ、フィルム、および条件に対する互換性を確認する必要があります。.
シール温度が高いと完全性が向上しますか?
いいえ。過度の熱は、トレイの歪み、フィルムの損傷、開口力の増加、プロセス制御の狭さを引き起こす可能性があります。有効な操作ウィンドウを使用してください。.
誰が最終映画を承認すべきか?
食品生産者は、トレイサプライヤー、フィルムコンバーター、機器サプライヤー、品質チーム、および該当する規制専門家からの入力後、完全なパッケージを承認する必要があります。.
機器の互換性の議論については、HualianPackの トレイシール機オプション そしてあなたの必須のパック方法を物理的な皿およびフィルムサンプルに与えて下さい。.