Ir al contenido
Para un fabricante de alimentos de tamaño mediano, la línea de envasado adecuada no es automáticamente la opción más rápida o automatizada. Es el sistema que puede manejar sus productos alimenticios reales y materiales de envasado, producir el número requerido de paquetes aceptables, respaldar su mezcla de SKU, adaptarse a su régimen de limpieza y seguir siendo práctico para que su equipo opere y mantenga.
Respuesta rápida: Comience con la restricción de producción que necesita eliminar.Defina el alimento, el paquete terminado, la salida vendible requerida, la mezcla de SKU, los cambios, el método de limpieza y las interfaces de fábrica antes de elegir el equipo.Una máquina automática independiente o una célula modular puede ser una mejor inversión que una línea completa cuando la demanda es variable, los formatos cambian con frecuencia o el resto de la fábrica no puede soportar una producción continua.
Los ingresos de la empresa y el número de empleados no definen el nivel correcto de automatización. Dos fabricantes de alimentos de tamaño similar pueden tener necesidades muy diferentes. Uno puede ejecutar dos productos estables para turnos largos, mientras que otro produce docenas de lotes cortos que requieren limpieza frecuente de alérgenos y cambios de empaque. El primero puede beneficiarse de una línea altamente integrada; El segundo puede crear más valor con módulos flexibles y tareas manuales cuidadosamente retenidas.
Esta guía le ayuda a definir un límite de automatización apropiado y convertirlo en un requisito de proveedor comprobable. Si todavía está comparando familias de equipos básicos, comience con los siguientes requisitos: Guía del comprador de equipos de envasado de alimentos.
Defina su operación por complejidad de producción
“Mediano” es un lenguaje comercial útil, pero no es una especificación de equipo. Un proveedor de línea de envasado necesita datos operativos en lugar de una categoría de empresa. Comience con seis indicadores:
- Producción vendible requerida: paquetes o cajas aceptables por turno, no sólo la tasa de ciclo máxima de la máquina.
- Complejidad SKU: el número de alimentos, porciones, tamaños de envases, películas, bandejas, etiquetas y formatos de cajas.
- Patrón Batch: campañas largas, tiradas cortas, picos estacionales o lanzamientos frecuentes de productos.
- Cambio y limpieza: cambios de producto, controles de alérgenos, cambios de herramientas y tiempo de saneamiento.
- Restricciones laborales: Cuando la dotación de personal, el trabajo repetitivo, la inconsistencia o la capacitación limitan la producción.
- Apoyo técnico: los operadores, habilidades de mantenimiento, estrategia de repuestos y tiempo de respuesta disponible después de la instalación.
Utilice estos indicadores para describir su preparación para la automatización. No los obligue a una puntuación universal. Una planta puede estar lista para automatizar la dosificación y el sellado, pero no lista para conectar todos los procesos ascendentes y descendentes. Otra planta puede tener un embalaje primario estable, pero necesita manejo de cajas y paletizado porque la restricción de mano de obra está al final de la línea.
Comience con la comida y el paquete terminado
Definir el alimento en el momento en que entra en el proceso de envasado. Un nombre de producto por sí solo no es suficiente. La temperatura, la humedad, el aceite, las partículas, el polvo, la pegajosidad, la fragilidad y la variación normal del lote pueden cambiar la forma en que los alimentos se alimentan, las porciones, las transferencias y los sellos.
| Condición del producto | Preguntas para el documento |
|---|---|
| Polvo o partículas finas | Densidad a granel, polvo, aireación, puentes, contaminación estática y de sellos |
| Granulos o piezas | Tamaño de partícula, rotura, segregación, orientación y comportamiento de pesaje |
| Líquido o pasta | Rango de viscosidad, partículas, espuma, goteo y temperatura de llenado |
| Alimentos frescos, refrigerados o congelados | Temperatura, condensación, líquido libre, daños por manipulación y tiempo fuera de condiciones controladas |
| Alimentos frágiles o irregulares | Altura de caída, compresión, orientación, adherencia y daño aceptable |
El paquete terminado también debe definirse antes de seleccionar la máquina.Indique si necesita una bolsa de rollo, bolsa prefabricada, bolsa de vacío, bandeja, bandeja de atmósfera modificada, paquete de piel, paquete termoformado, cartón o bolsa a granel. Proporcione dibujos o muestras, estructuras de materiales, dimensiones, tolerancias, superficies de sellado, requisitos de codificación y las pruebas utilizadas para aceptar un paquete terminado.
Utilice el Características de los alimentos y guía de equipo Las muestras representativas de productos y envases deben incluirse posteriormente en las pruebas de los proveedores; una ejecución exitosa de la máquina vacía no prueba el manejo del producto o la calidad del paquete.
Mapear el proceso completo antes de seleccionar el equipo
Dibuja el proceso desde el suministro del producto hasta la caja o paleta lista para el envio.Incluye todas las tareas manuales y automáticas:
Suministro del producto → alimentación o dosificación → formación o carga del envase → llenado → sellado → codificación → inspección → embalaje de la caja → sellado de la caja → paletizado
Para cada paso, registre el tiempo del operador, la espera, las transferencias manuales, los rechazos, el retrabajo, el reabastecimiento, la limpieza, los cambios y las paradas recurrentes. El propósito es encontrar la restricción real de la producción.Si el sellado es lento e inconsistente, la automatización del paletizado primero no aumentará el número de paquetes aceptables que salen de la línea. Si una empacadora rápida espera repetidamente el producto, Comprar una ensacadora más rápida puede aumentar la capacidad ociosa sin aumentar la producción.
También defina el límite de la línea.“Totalmente automático” puede cubrir solo la formación, el llenado y el sellado, mientras que la carga del producto, la inspección, el embalaje de cajas o el manejo de paletas permanecen fuera de la cotización. Pida a cada proveedor que marque qué entra en el sistema propuesto, qué sale de él y qué tareas aún requieren un operador.
Elija un ámbito de automatización que se ajuste a la restricción
Normalmente se pueden considerar cuatro caminos: una máquina automática independiente, una célula automatizada, una línea integrada completa o la automatización por fases.
| Automatización vía | Elige cuando | El principal riesgo de comprobar |
|---|---|---|
| Máquinas automáticas autónomas | Una operación es la restricción clara y la carga o descarga manual sigue siendo práctica. | La transferencia del operador o la máquina vecina pueden convertirse en el próximo cuello de botella. |
| Célula de embalaje automática | Varias operaciones relacionadas deben ejecutarse juntas, como la dosificación, el embolsado y el sellado. | Se deben definir las interfaces con los procesos manuales o automáticos retenidos. |
| Línea completa integrada | La demanda, los productos y los paquetes son lo suficientemente estables como para justificar una producción continua coordinada. | La complejidad de integración, recuperación, mantenimiento y cambio puede compensar el beneficio laboral. |
| Automatización gradual | El negocio está creciendo, pero la demanda, los formatos o el tiempo de capital siguen siendo inciertos. | El equipo inicial debe incluir disposiciones mecánicas, eléctricas y de control utilizables para la expansión. |
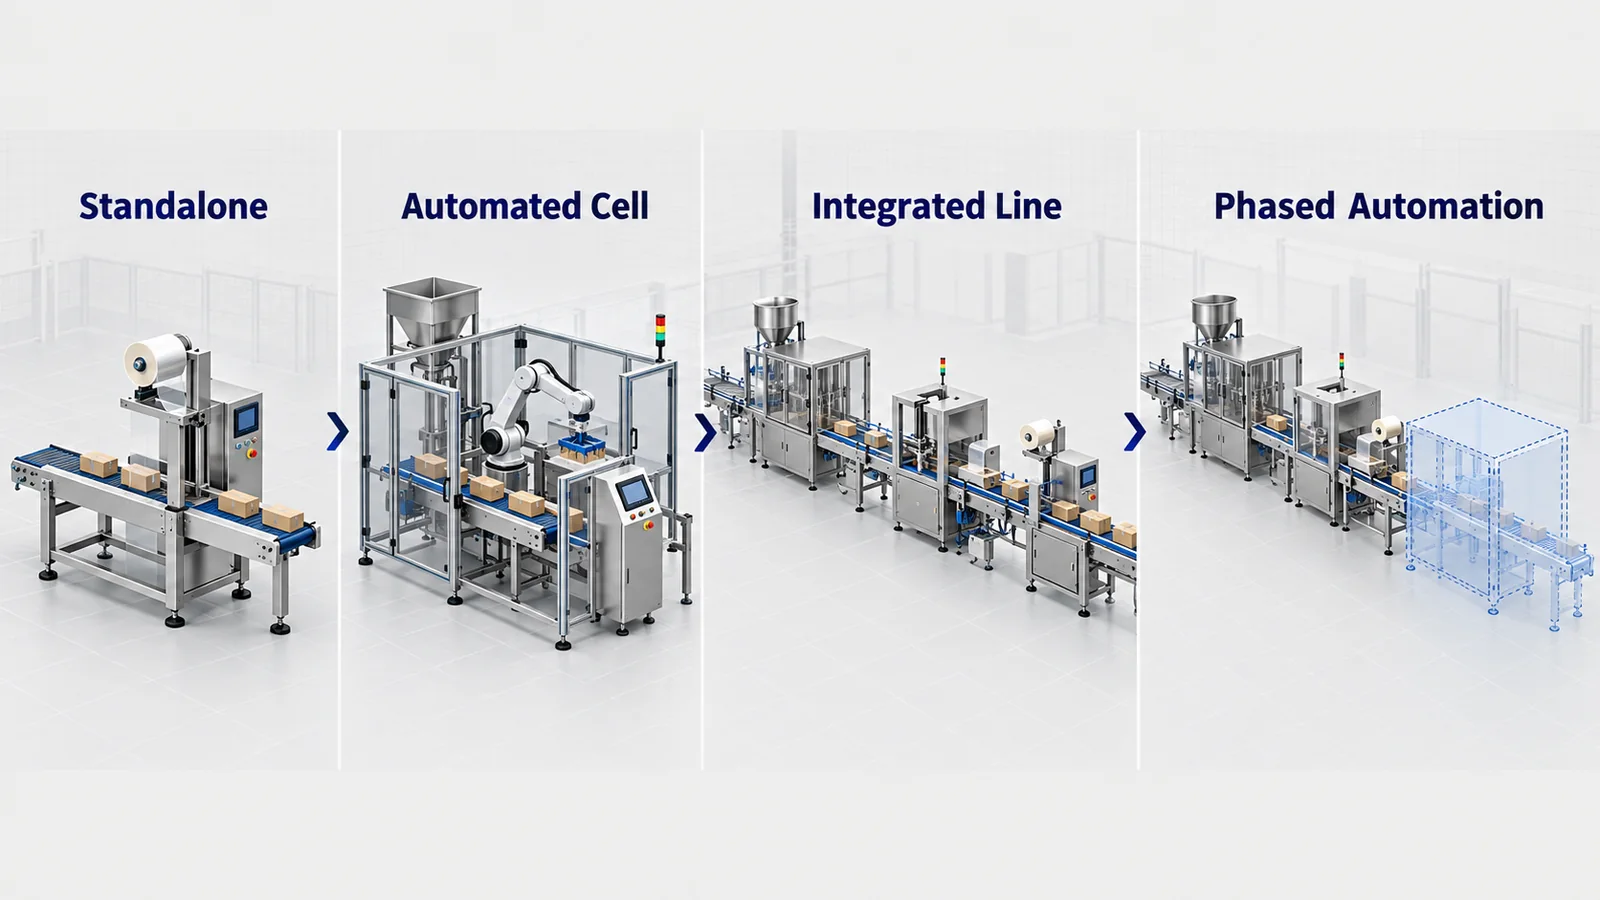
La automatización por fases a menudo es práctica para un fabricante de tamaño medio, pero solo cuando se ha considerado la línea futura. Alturas de trabajo, dirección del transportador, controles, protección, servicios públicos y espacio en el piso pueden hacer que la integración posterior sea fácil o costosa. Soluciones de Packaging Line como ejemplos de cómo los equipos pueden ser considerados como parte de un proceso más amplio en lugar de como máquinas aisladas.
Especifique salida vendible, no velocidad de folleto
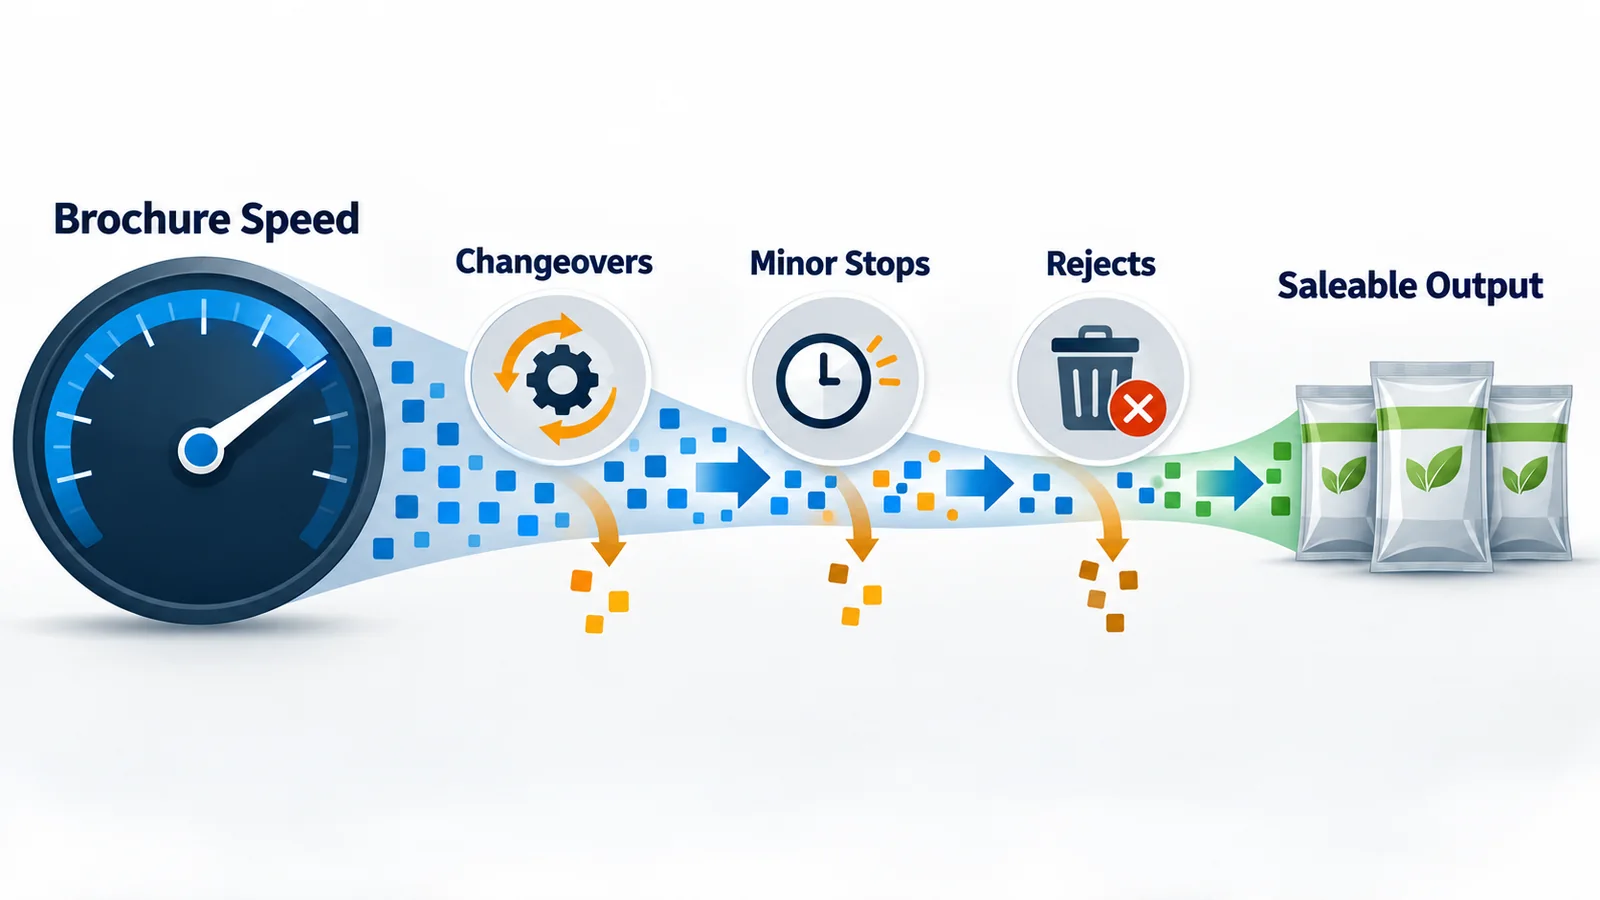
La velocidad de la máquina es significativa sólo cuando su base es clara. Un catálogo puede mostrar ciclos por minuto en condiciones definidas. Su negocio necesita paquetes terminados aceptables en un turno disponible. El suministro de productos, la carga manual, los cambios de película, la limpieza, los cambios, las paradas menores, los rechazos y el bloqueo descendente reducen la producción que puede vender.
Prepara la siguiente información antes de solicitar una propuesta:
- Paquetes o estuches aceptables requeridos por SKU y turno
- Producción disponible minutos después de los descansos y saneamiento planificados
- Tamaño del lote y número de cambios
- Demanda actual y prevista
- Regalo aceptable de productos, rechazos y defectos de empaque
- Tasa de suministro upstream y capacidad de manejo downstream
- La definición y el método de medición para un envase aceptable
Pregunte a los proveedores qué producto, material, personal, duración de la prueba y reglas de intervención respaldan su tarifa propuesta. cálculo de capacidad de máquina de envasado de alimentos convertir la demanda en un requisito comparable e identificar la etapa restringida.
Construir una matriz de producto y paquete para cada SKU
Cree una matriz para todos los SKU de lanzamiento e identifique los extremos difíciles: paquete más pequeño y más grande, llenado más bajo y más alto, producto más frágil, polvo más polvoriento, película más exigente, bandeja más profunda o producto con el requisito de limpieza más largo.
Para cada combinación de producto-paquete, registre:
- Condición del producto y rango de llenado
- Dimensiones y materiales del paquete
- Herramientas necesarias y piezas de cambio
- Receta almacenada o ajustes manuales
- Requisitos de sello, código, etiqueta e inspección
- Limpieza y controles de contacto cruzado
- Longitud de lote esperada y salida objetivo
Luego examine el cambio en sí mismo. Pregunte qué rieles de guía, moldes, moldes, correas, boquillas, tolvas o recetas deben cambiar; qué tareas requieren herramientas; cómo se identifican y almacenan las piezas; y cómo se aprueba el primer paquete aceptable.Una velocidad pico más baja puede ser más productiva cuando permite cambios más rápidos y repetibles en lotes cortos.
Tratar la higiene y la limpieza como requisitos de producción
Un exterior de acero inoxidable no prueba por sí mismo que el equipo sea adecuado para su tarea de limpia.Identifique las zonas de contacto con el producto, salpicaduras y no producto.Revise el acceso, las partes extraíbles, las juntas, los sujetadores, las secciones huecas, las rutas de cables, el drenaje y las áreas donde se pueden acumular alimentos o líquidos de limpieza.
Describa si su proceso utiliza limpieza en seco, limpieza, limpieza de espuma o lavado, qué productos químicos se utilizan y con qué frecuencia se debe desmontar la máquina. La limpieza frecuente reduce el tiempo de producción disponible, por lo que las verificaciones de accesibilidad y reinicio afectan tanto al control de seguridad alimentaria como a la capacidad.
En los Estados Unidos, los requisitos de la FDA bajo 21 CFR 117.40 se refieren a la construcción de equipos y la capacidad de limpieza para operaciones de alimentos; los requisitos exactos para su instalación y mercado deben ser determinados por personal calificado de seguridad alimentaria e ingeniería. Guía de la FDA sobre requisitos CGMP Uso de los HUALIAN Lista de verificación de diseño higiénico de equipos de envasado alimentario Estructurar una revisión de proveedores.
Planificar las interfaces de fábrica antes de congelar el diseño
Una máquina automática puede funcionar bien en aislamiento y aún así no entregar una salida de línea útil cuando las transferencias y las interfaces son inestables. Registre la condición de entrada del producto, la orientación del paquete, las alturas de trabajo, las velocidades del transportador, la acumulación requerida, la ruta de rechazo y la respuesta cuando se detiene una máquina ascendente o descendente.
Su layout debe mostrar:
- Longitud, anchura y altura disponibles
- Columnas, puertas, drenajes, muros y vías de acceso
- Operador, espacio de limpieza y mantenimiento
- Movimiento de materia prima, material de embalaje y productos terminados
- Suministro eléctrico, aire comprimido, vacío, gases, extracción, agua y acceso a la red
- Dirección de la línea, altura de trabajo y conexiones aguas arriba o aguas abajo
- Espacio e interfaces reservados para equipos futuros
Cuando varios proveedores están involucrados, asigne la propiedad de las interfaces mecánicas, controles, zonas de seguridad, señales de software y pruebas de línea completa.Si la línea no alcanza la producción acordada, el contrato debe permitir identificar quién registra el problema, quién dirige el diagnóstico y cómo se verifica el trabajo correctivo.
Compruebe si su equipo puede soportar la automatización
La automatización puede eliminar las tareas repetitivas de carga, sellado, manipulación o paletizado, pero también cambia el trabajo.Los operadores pueden necesitar reponer materiales, seleccionar recetas, realizar controles de calidad, recuperarse de alarmas y verificar cambios. Los equipos de mantenimiento pueden necesitar admitir sensores, accionamientos, neumática, controles y señales de máquina conectada.
Pida a cada proveedor que explique:
- Número normal y función de los operadores
- Tareas de mantenimiento diarias, semanales y programadas
- Entrenamiento de operador y mantenimiento
- Historial de alarmas, diagnósticos y procedimientos de respaldo
- Piezas críticas y de desgaste recomendadas
- Alcance de soporte remoto y in situ
- Respuesta esperada y arreglos de entrega de repuestos para su ubicación
No asuma que “totalmente automático” significa desatendido. El reabastecimiento de productos y materiales, la limpieza, la liberación de calidad, los cambios de formato y la intervención técnica aún necesitan propietarios nombrados.
Compare el costo total, no solo el precio de compra
Construir el caso de negocio a partir de sus pérdidas actuales y el modelo operativo propuesto. mano de obra directa puede ser importante, pero es sólo una entrada. Incluir regalo de productos, residuos de material de embalaje, retrabajo, paquetes rechazados, horas extras, paradas no planificadas, limpieza, cambios, lesiones o riesgos ergonómicos y embalaje subcontratado cuando corresponda.
El alcance de la inversión puede incluir la máquina principal, herramientas, transportadores, acumulación, inspección, codificación, protección, servicios públicos, instalación, puesta en marcha, capacitación, piezas de repuesto e interrupción planificada de la producción. Los costos operativos pueden incluir mano de obra, película o contenedores, energía, limpieza, mantenimiento, piezas de desgaste y tiempo de inactividad.
Cuente la capacidad adicional como un beneficio financiero solo cuando la demanda, la producción ascendente y la logística descendente puedan utilizarla. Una línea de envasado más rápida no crea valor si el proceso de alimentos no puede suministrarlo o el mercado no puede absorber la producción adicional.
Convertir el requerimiento en propuestas de proveedores comparables
Envíe a cada proveedor preseleccionado el mismo requisito controlado.Evite pedir sólo “una línea automática de envasado de alimentos.” máquina de envasado de alimentos rfc checklist Documentar el producto, el paquete, la salida, los formatos, las utilidades, la higiene, los servicios y las bases de aceptación.
Compare las propuestas que utilizan las mismas dimensiones:
| Área de decisión | Pruebas para solicitar |
|---|---|
| Producto y Paquete Fit | Plan de ensayo y resultados utilizando productos y materiales representativos |
| Producción vendible | Duración definida del ensayo, envases aceptados, rechazos, paradas e intervenciones del operador |
| Formatos y cambio | Lista de herramientas, secuencia de cambios, herramientas requeridas y aprobación del primer paquete |
| Higiene y limpieza | Zone review, materials, access, disassembly and cleaning procedure |
| Integración | Layout, interface schedule, signal list, line response and ownership |
| Seguridad | Applicable design basis, risk assessment and agreed protective measures |
| Serviceability | Maintenance plan, parts list, diagnostics, training and service scope |
| Commercial scope | Included modules, exclusions, delivery basis, services and warranty terms |
Machinery safety should be addressed through a risk-based process appropriate to the supplied system and destination. Desde ISO 12100 describes general principles for machinery risk assessment and risk reduction; buyers and suppliers still need to determine the standards and legal requirements that apply to the actual project.
Validar la línea seleccionada antes del envío
Agree the factory acceptance test before the purchase order or design freeze, not after the machine is complete. The protocol should state the machine configuration, products, packaging materials, formats, test duration, permitted interventions, required output, package-quality checks and handling of open items.
Measure acceptable finished packs rather than reporting only cycles. Test normal start and stop, agreed alarm and recovery conditions, reject handling, recipes, guards, changeovers and cleaning access. Record settings, stops, rejects and interventions so results can be reproduced.
Utilice el food packaging machine FAT checklist to build the protocol. Keep site-dependent utilities, final interfaces and operator performance in a separate site acceptance plan rather than treating the factory test as proof of every site condition.
Cuando una línea automática completa es la elección equivocada
A complete line may be the wrong first investment when:
- Your food or package is still changing frequently.
- Demand is uncertain or strongly seasonal.
- You run many short batches with long cleaning requirements.
- One isolated operation is the dominant constraint.
- Upstream production cannot supply a stable flow.
- The factory lacks the maintenance resources to recover a connected line.
- Product and packaging materials have not been tested together.
- The financial case depends only on theoretical labor removal or peak speed.
In these conditions, choose a simpler machine, a modular cell or a phased plan when it can meet the required output with less integration risk. Preserve expansion options, but do not pay for complexity that your current products, demand and support structure cannot use.
Un proceso de selección práctico de ocho pasos
- Define the food and finished package. Include real operating variation and acceptance methods.
- Map the complete current process. Record labor, losses, cleaning, transfers and recurring stops.
- Identify the real constraint. Separate capacity, quality, labor, safety and traceability problems.
- Build the product-package matrix. Include all required formats and difficult extremes.
- Specify saleable output. Use acceptable packs under representative production conditions.
- Choose the automation boundary. Compare a machine, cell, complete line and phased plan.
- Compare equivalent proposals. Align scope, tooling, interfaces, services and lifecycle assumptions.
- Validate the solution. Agree trials, FAT, site checks and unresolved-item closure before commissioning.
Información para preparar antes de solicitar una propuesta
- Food type, condition, temperature and handling risks
- Fill or portion range
- Package format, drawings, dimensions and material samples
- SKU list, batch sizes and change frequency
- Current and future acceptable output
- Cleaning method and cross-contact requirements
- Required coding, labeling, inspection and rejection
- Available layout and access route
- Electrical, air, vacuum, gas, water, extraction and network information
- Upstream and downstream equipment
- Operator and maintenance resources
- Required trial and acceptance criteria
Plan a right-sized food packaging line
Send your food details, package samples, SKU range, current output, target output and available floor plan. HUALIAN can review the information with you and discuss an appropriate equipment path and the tests needed before selection.
Preguntas frecuentes
¿ Cuál es la mejor línea de envasado para un fabricante de alimentos de tamaño medio?
There is no universal best line. The appropriate system depends on the food, finished package, saleable-output requirement, SKU mix, cleaning, factory interfaces, labor constraint and technical support available. Choose the simplest automation scope that can meet the written requirement with acceptable risk and room for planned growth.
¿ Cuándo debe un fabricante de alimentos pasar de un envasado semiautomático a uno totalmente automático?
Consider greater automation when demand and product formats are stable, repeated manual tasks create a measurable constraint, upstream and downstream processes can support continuous flow, and the plant can operate and maintain the integrated equipment. Frequent changes, unstable demand or limited technical support may favor semi-automatic or modular equipment.
¿ Debería automatizar toda la línea de envasado a la vez?
Not necessarily. Automate the dominant constraint first when one operation limits output or quality. A complete line is more appropriate when several connected operations must be coordinated and the complete production system is ready. If you automate in phases, define future interfaces before buying the first machine.
¿ Cómo se calcula la capacidad de la línea de envasado?
Calculate the acceptable finished packs required over available production time. Include cleaning, changeovers, minor stops, rejects, replenishment and upstream or downstream constraints. Ask suppliers to demonstrate sustained saleable output with representative products and materials rather than quoting only maximum cycles.
¿ Puede una línea de envasado automático manejar múltiples alimentos y tamaños de paquetes?
It may handle a defined range, but every product-package combination creates requirements for feeding, tooling, recipes, sealing, inspection and cleaning. Build a matrix, identify the difficult extremes and test the contracted formats. Do not assume an untested combination is equivalent.
¿ Cómo se comparan dos cotizaciones de línea de embalaje?
Use the same product and package matrix, output definition, line boundary, factory conditions and acceptance criteria. Compare included modules, tooling, interfaces, staffing, services, documentation, spare parts and lifecycle assumptions. A lower quotation may exclude essential equipment or integration work.
¿ Qué debe demostrar una prueba de aceptación de fábrica de línea de embalaje?
It should verify the ordered scope, agreed formats, sustained acceptable output, package quality, controls, safety functions, fault recovery, changeover, cleaning access and documentation under a written protocol. Site utilities and final connected-machine performance may require separate site acceptance tests.
Conclusión
Choose an automated food packaging line from the operating requirement outward. Define your food and package, measure the real constraint, specify saleable output, account for SKU changes and cleaning, and decide which automation boundary your plant can support. Then compare suppliers using representative trials and measurable acceptance criteria.
For many mid-sized manufacturers, the strongest investment is not the most complex line. It is a right-sized system that produces acceptable packages consistently, can be maintained by the available team and can expand when demand and process stability justify the next stage.
Recursos relacionados
- How to Choose Food Packaging Equipment: A Practical Buyer’s Guide
- How to Match Food Characteristics With Packaging Equipment
- How to Calculate Food Packaging Machine Capacity
- Food Packaging Machine RFQ Checklist
- Lista de verificación de diseño higiénico de equipos de envasado de alimentos
- Food Packaging Machine FAT Checklist