コンテンツへスキップ

トレイシールマシンの金型切り替えは、1つのツールを取り外し、別のツールを取り付ける以上のものです。これには、安全なシャットダウン、ツールハンドリング、フィルムとレシピの変更、アライメント、ウォームアップ、最初のパック検査、および生産リリースが含まれます。バイヤーは、トレイの違いが完全なツーリングを必要とするかを定義し、あるフォーマットの最後の許容可能なパックから次のフォーマットの最初の承認されたパックまでの切り替えを測定する必要があります。.
ツーリングと切り替えは、完全に評価する必要があります。 トレイシール機選択プロセス.
メイントレイシーラーツーリングコンポーネントを理解する
機械設計に応じて、フォーマットツーリングには、トレイキャリアまたはポケット、シールプレート、カッティングナイフ、周囲またはプロファイルコンポーネント、リフティングおよび排出部品、真空またはガス通路、センサー、およびフィルムガイドが含まれます。一部のコンポーネントはフォーマット固有ですが、他のコンポーネントはトレイのファミリーをカバーします。.
サプライヤーにラベル付けされたツールリストと交換マトリックスを依頼します。これにより、チームはキャリアスワップとシールツールの完全な交換を同じ操作で行うことができません。.
新しいトレイフォーマットに異なるツールが必要な場合の判断
トレイの長さ、幅、深さ、フランジ形状、キャビティレイアウト、コーナー半径、カットプロファイル、フィルム幅、製品の高さ、またはパック方法の変更は、異なるコンポーネントを必要とする場合があります。公称開口部が同じトレイでも、公差やフランジの詳細があり、位置やシール圧力に影響することがあります。.
トレイサプライヤーが仕様を変更した場合、重要な寸法を特定し、責任を確立します。.
完全なツール交換対トレイキャリア交換
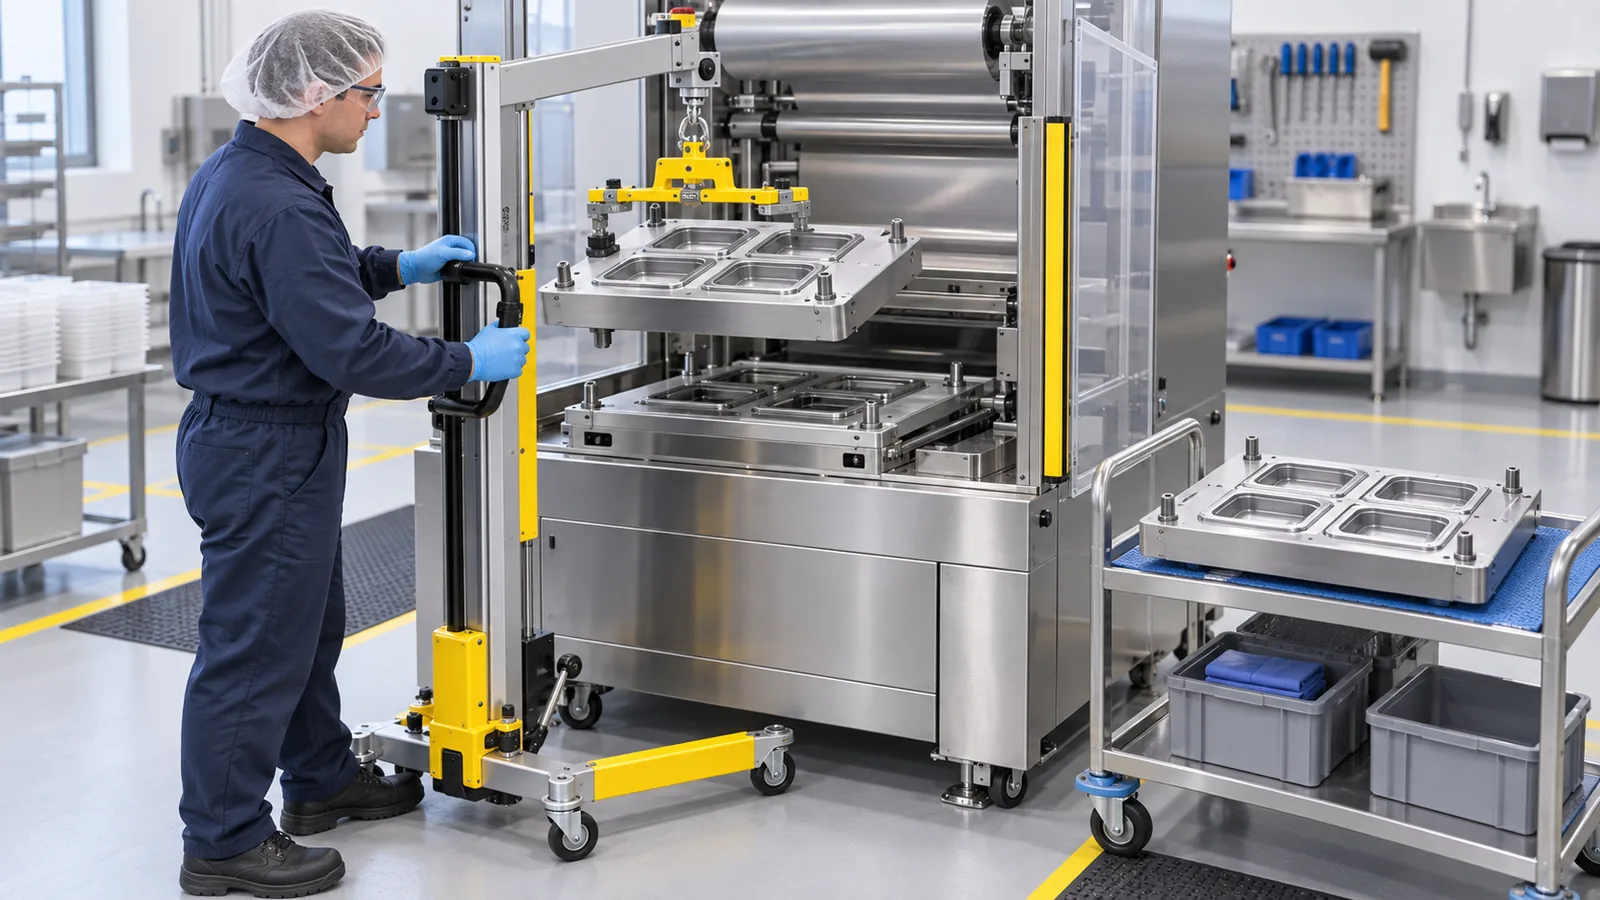
キャリアまたはインサートの交換は、シールおよび切断形状を保持したままトレイの再配置のみ可能です。完全な工具交換には、加熱および重いアセンブリ、ユーティリティ、ナイフ、ガス経路、および再校正が含まれます。したがって、労働力、冷却時間、持ち上げ装置、および検証作業は異なります。.
見積もりには、各フォーマットに含まれるものと、1つのツールが複数のトレイ深さやキャビティ配置をサポートするかどうかを記載する。.
安全な金型交換手順に従ってください
- バッチを完了し、最後に受け入れられたパックを識別します。.
- 機械を停止し、サイトのエネルギー絶縁手順を適用します。.
- 加熱部品を指定の安全取り扱い条件に達するようにしてください。.
- 作業エリアからフィルム、製品の破片、障害物を取り除きます。.
- 工具重量には承認されたリフトおよびサポート機器を使用する。.
- シールおよび切断面を保護します。.
- 定義された順序で新しいコンポーネントをインストールし、ファスナーと接続を確認します。.
- 承認されたレシピとフィルムをロードし、ガードドライチェックを完了します。.
- トライアルパックを作成し、必要なチェックに合格した後にフォーマットをリリース。.
機械メーカーの指示と現場のリスクアセスメントは、一般的な順序よりも優先されます。.
変更後の最初のパックの検証
トレイの位置、フィルム追跡、レジストレーション、シールパターン、カット位置、開口挙動、漏れ、コード位置、ガス結果、およびスムーズな入射と放電を確認してください。1つの局所アライメントの問題が他の場所では現れない可能性があるため、すべてのキャビティを検査してください。.
ツールの識別、レシピ、材料ロット、設定、テスト結果、オペレータ、承認を記録します。拒否されたセットアップパックは分離しておきます。.
金型切り替え時間の短縮
前提ではなく観察から始めましょう。機械の停止を必要とする内部作業と、事前の運転を継続している間に安全に完了できる外部準備を分離します。シャットダウン前に、工具、ファスナー、フィルム、トレイサンプル、レシピ、リフティングデバイス、チェックリスト、テスト機器をクリーンにしてください。.
その他の改善には、コード化された接続、キャプティブファスナー、再現可能な位置決め機能、標準化されたカート、承認された場合のツール予熱、レシピ管理、および練習された役割が含まれます。.
切り替えが生産効率に与える影響を測定する
送信フォーマットの最後の許容可能なパックから受信フォーマットの最初の承認済みパックまで測定します。ハンズオン時間、待機、調整ループ、テスト時間、スクラップ、遅延リリースを別々に追跡します。1つの最良のデモンストレーションに頼るのではなく、フォーマットペアとクルーごとの平均結果を確認します。.
バッチサイズ、生産順序、スペアツーリング、および新しいフォーマットでコンポーネントを既存のフォーマットと共有するかどうかを決定する際に、データを使用します。.
トレイシーラーツーリングの清掃、点検、保管
工具材料、ヒーター、シール、ナイフ、ガス通路については、承認済みの洗浄方法に従ってください。シール面、刃先、位置決め機能、ホース、コネクタ、センサー、ファスナーを点検してください。保管前に損傷を記録して、次のセットアップが未知の欠陥で始まらないようにしてください。.
精密表面を保護し、転倒を防止するサポートにツールを保管してください。フォーマット、リビジョン、重量、リフティングポイント、互換性のあるレシピ、メンテナンスステータスを特定します。.
新しいツーリング仕様チェックリスト
- 制御トレイ図面と代表サンプル
- 製品寸法、高さ、温度、荷重パターン
- リディングフィルム、ロール詳細、登録、カットプロファイル
- シールのみ、MAP、真空、スキンパックプロセス
- キャビティカウントと必要な出力
- 工具重量、持ち上げ方法、保管、安全な取り扱い
- 部品、ユーティリティ、レシピ、および期待される変更順序を変更する
- ファーストパックテストと承認基準
- スペアパーツと摩耗パーツ
- 図面改訂および変更管理責任
よくある質問
新しいトレイの深さごとに完全な金型が必要ですか?
互換性は、フランジとキャビティの形状、製品クリアランス、フィルム、ハンドリング、および機械設計に依存します。フォーマット固有の交換部品マトリックスをお求めください。.
切り替え時間の最良の定義は何ですか?
古いフォーマットの最後の承認済みパックから新しいフォーマットの最初の承認済みパックまでの間隔を使用します。これには、機械的な作業だけでなく、検証も含まれます。.
ツーリングはトレイ図面だけから注文できますか?
図面は不可欠ですが、フィットとシールのトライアルでは物理的なサンプルと生産公差も重要です。.
花蓮の 自動トレーシール機 交換可能な金型で記述されています。信頼できる工具細工の提案のために、あらゆる皿のデッサンおよびサンプル、フィルムの指定、必須のパックモードおよび転換の期待を提出して下さい。.