 コンテンツへスキップ

信頼性の高い自動コーヒーバッグラインは、販売可能なケースやパレットから逆算して設計され、すべての転送、品質チェック、バッファ、障害応答が定義されます。.
クイック回答: 最初にプロダクト、袋、出力、品質規準および労働を文書化して下さい。それからコーヒー供給、投薬、袋の形成または袋の入り口、満ちること、大気制御、密封、コーディング、点検、場合のパッキングおよび真のボトルネックのまわりでパレットで運搬することを統合します。段階的に委員会は欠陥回復と持続された出力を証明します。.
この記事は コーヒー包装機械ガイド 1つの作戦決定に集中することで.
1.オートメーションの目的の定義
- SKUによるシフトごとの販売可能なバッグ、ケースまたはパレット
- 全粒コーヒーまたは挽いたコーヒーの状態と供給方法
- 重量、袋様式、材料、ジッパーおよび弁構成を満たして下さい
- 残留酸素、シール、重量、コード、検査基準
- 人間工学的または安全上のリスクを引き起こす労働力と作業
- 切り替え頻度、キャンペーンサイズ、将来のフォーマット
- レイアウト、天井の高さ、ユーティリティおよび下流の倉庫インターフェイス
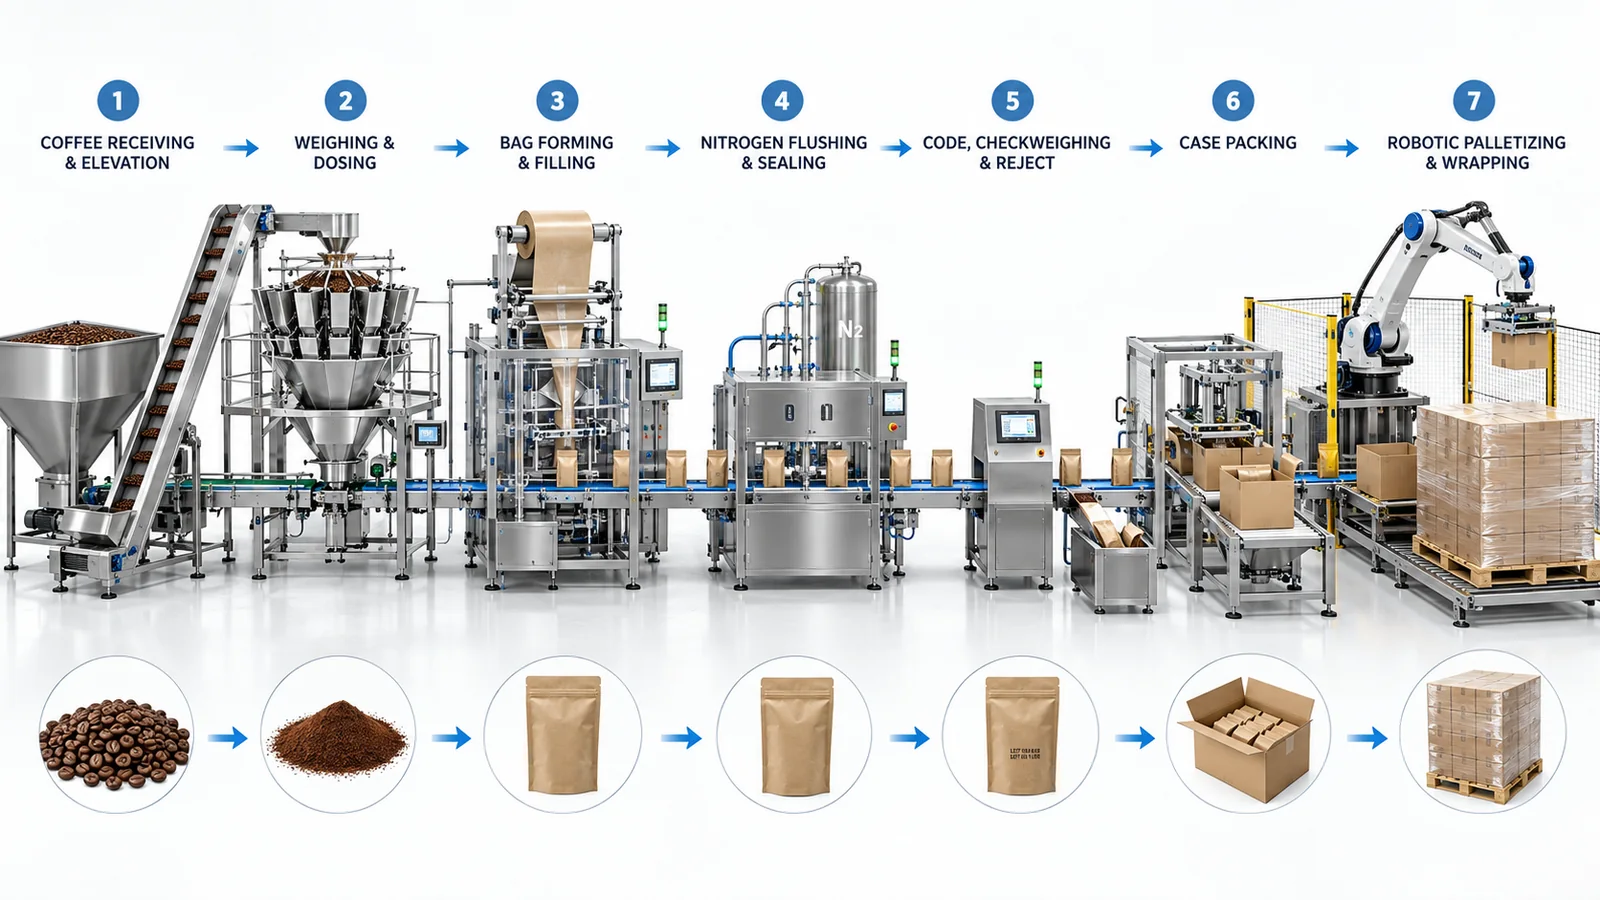
2.既存のプロセスと制約のマップ
焙煎排出、休むか、または貯蔵、粉砕、移動、重量を量ること、袋の準備、満ちること、ガス洗い流すこと、シーリング、点検すること、場合のパッキングおよびパレットで運搬することで時間そして損失を測定して下さい。待つことおよび改善からの別の作業時間。.
ラインがコーヒーの供給によって不足していたり、ケースパッキングによってブロックされていたりする場合、高速ステップの自動化はほとんど効果がありません。販売可能な出力または品質を制限する制約を選択し、最初のアップグレード後に制約がどのように動くかをモデル化します。.
3.プライマリパッケージングアーキテクチャの選択
| 建築 | いつ選ぶ | Watch for |
|---|---|---|
| 半自動フィラーとシーラー | 少量、多くのSKU、オペレーターの柔軟性、段階的な投資問題 | 労働バランス、手動プレゼンテーション、品質の一貫性 |
| VFFS車両線 | ロールストックの経済性と成形バッグの生産性がパッケージ戦略に適合 | フィルム資格、成形セット、工場高さ、バルブ要件 |
| プレメイドパウチライン | 変換された袋の外観、ジッパーまたはフォーマットの柔軟性はそれを正当化 | パウチ公差、開封信頼性、マガジン補充、単価 |
| リジッドコンテナライン | 缶、瓶、その他の容器は必要な商用フォーマットです。 | コンテナハンドリング、閉鎖、ヘッドスペース、下流搬送 |
4.製品の供給と投与を統合する
豆の場合は、安定した計量器供給を維持しながら、落下と移動を制御して損傷を制限します。地面の場合は、コンベア、ホッパー、オーガーの粉塵、圧縮、静的および密度変動に対処します。レベルセンサーは、投薬システムを急増させずに補充を調整する必要があります。.
制御されていない蓄積は、密度を変化させたり、豆を損傷させたり、ほこりの多い再起動を引き起こします。.
5. Add大気制御、シーリング、コーディング
パッケージ形状とサイクルが効果的な雰囲気制御を可能にする場所に窒素供給機能または真空機能を配置します。ソースガス純度のみを指定するのではなく、残留酸素試験を定義します。充填、沈降、パージ、シール時間を調整します。.
コーダーの選択は、パッケージ素材、印刷面積、ライン速度、トレーサビリティによって異なります。コードトリガーとレシピは、停止と拒否の間も同期している必要があります。.
6.検査と拒否の自動化
| 品質リスク | 可能な制御 | 統合要件 |
|---|---|---|
| 不適切な重量 | 拒否付きチェッカ | 製品の間隔、レシピ、拒否確認および封じ込め |
| 汚染リスク | ハザードアセスメントによる適切な検出器 | テストピース、パッケージ効果、ロック拒否処理 |
| コードの欠落または誤り | ビジョンまたはコードリーダ | 読み取り可能な位置、照明、データ、ライン停止/拒否ポリシー |
| シールまたは外観欠陥 | ビジョンまたはオフラインサンプル法 | 定義された欠陥ライブラリと誤拒否管理 |
| 高残留酸素 | サンプリングまたはインライン分析器 | 校正、サンプルタイミング、応答、記録 |
7.設計二次包装およびパレタイジング
ケースの設置、ロボットまたは従来型のケースパッキング、ケースシール、ラベリング、チェック計量、パレタイジング、ストレッチラッピングは、梱包業者の配送方向と実際のレートに一致する必要があります。各SKUのケースとパレットパターンを定義します。.
安全な手動フォールバックは、計画され、人員が配置され、警備されている場所でのみ許可します。.
8.エンジニア蓄積とライン制御
機械は準備完了、稼働、飢餓、ブロック、障害、安全状態の情報を交換する必要があります。蓄積は短い停止を吸収できますが、保持されているパッケージが粉砕、過熱、混合、トレーサビリティの剥奪を受けていない場合に限ります。.
低いプロダクト、行方不明の袋、フィルムのスプライス、ガスの損失、計量器の拒絶物、場合不足、完全なパレットおよび非常停止のための制御停止および再始動を定義して下さい。回復論理はラインが妨害の後でよいパックを作り出すかどうか定めます。.
9.計画変更と資材補充
- コーヒー、重量、袋の幅、材料、弁、場合およびパレットパターンによるグループSKU。.
- 機械交換部品や洗浄要件からレシピ変更を分離します。.
- ラインクリアランス、材料識別、およびファーストグッドパック承認を定義します。.
- コーヒー、フィルム、パウチ、ラベル、ケース、パレット、不良品の安全なアクセスを提供します。.
- 容量モデルで補充および切り替え損失を測定します。.
10.統合オーナーを1人割り当てる
装置が複数の製造者から来るときレイアウト、制御、安全、インターフェイス、性能、文書化、FAT、取付けおよびSATを所有する状態。当事者が握手およびエンドツーエンドの結果を所有していなければ、有能な計重機、バッガーおよび場合のパッカーはまだ信頼できないシステムを形成できます。.
大規模なプロジェクトの場合は、この計画と比較する。 大量のコーヒー包装ラインの要件. 。機械選択のために、使用して下さい コーヒー包装機選択フレームワーク.
管理段階委員会
| ステージ | 一次証明 |
|---|---|
| コンポーネントテスト | 各機械は承認された材料と機能を実行します |
| 乾燥界面試験 | 信号、状態、ガードおよび制御停止/再起動作業 |
| 製品トライアル | 許容できない損傷や汚染のないコーヒーの流れ、用量、充填、シール |
| 品質検証 | 重量、シール、コード、大気および拒絶物の結果は定義された方法に会います |
| 持続FAT | エンドツーエンドの販売可能な生産と回復が合意条件を満たす |
| サイトSAT/ランプアップ | ユーティリティ、オペレーター、上流供給、下流物流を実際のプラントで行う |
ビジネスケースを段階的に構築する
自動化を労働、プレゼント、包装廃棄物、再作業、品質リスク、ダウンタイム、成長と比較します。これは労働だけではありません。段階的なプロジェクトは、投薬と密封から始まり、ボリュームとプロセスの安定性がそれらを正当化する場合には、自動バッグハンドリング、検査、ケース、パレットを追加することができます。.
不安定なプロセスを自動化しないでください。コーヒー供給、パッケージ仕様、品質チェック、切り替えを最初に標準化してください。.
申請審査の準備
Hualianにあなたのコーヒータイプ、充填重量、パッケージ図面とサンプル、ターゲット販売可能な出力、SKUスケジュール、レイアウト、ユーティリティ、検査ニーズ、および現在の生産問題を送信してください。エンジニアリングチームは、一般的な構成に頼るのではなく、テスト可能な機械またはラインスコープを定義できます。.
よくある質問
コーヒー袋で最初に自動化すべきことは?
完全なプロセスを測定した後、販売可能な出力、品質または安全な労働を制限するステップを自動化します。.
豆と挽いたコーヒーは1ラインでパックできますか?
場合によっては、通常は異なる投与とダストコントロールの取り決めに加え、検証された切り替えと洗浄が必要です。.
すぐにケース梱包とパレタイジングが必要ですか?
必ずしもそうではありません。下流の労働力やレートがプライマリラインを制限し、SKUパターンが十分に安定している場合に正当化されます。.
ラインの蓄積量はどれくらいですか?
停止データ、パッケージ公差、リカバリ戦略、および床面積のコストから決定します。普遍的なバッファ時間はありません。.
ラインFATに属するものは何ですか?
代表的なSKU、持続的な生産量、品質指標、材料補充、不良品、切り替え、シミュレートされた故障および復旧を定義する必要があります。.








